同じ形の化粧品容器を二つカウンターに置くと、お客様は聞かれなくても片方を手に取ります。たいてい重いほうです。ラベルに高級と書いてあるからではなく、肉厚が手の感触、色の見え方の深さ、クリームの安定性、さらには金型とサイクルのコストまで変えるからです。この記事は、その選択を製造側から見た話です。増えた数ミリが何でできていて、何を買ってくるのかを整理します。
手は目より先に判断します
化粧品パッケージは、腕の長さで一度、指先の距離でもう一度評価されます。腕の長さでは形と色が働き、指先では重さと温度、表面が判断します。12 g の薄いブローボトルと 60 g の厚肉インジェクションジャーは同じ 50 ml を入れられ、写真ではその差が見えません。
- 慣性。 重い容器は片手でフタを回すときに動きにくくなります。厚肉のクリームジャーが軽いものより開けやすいと感じる理由です。
- 光学。 厚い透明壁は色を深く屈折させます。同じ樹脂でも 1 mm の壁は 4 mm の壁の隣では平面的に見えます。
- 安定性。 厚い壁は熱の移動を遅らせ、変形に強くなります。倉庫で 35 °C になると柔らかくなるクリームなら、これは実際の品質差です。
厚い壁をつくる三つの方法
「厚肉」は結果であって工程ではありません。三つの道があり、コスト、重さ、そして開けたときに見えるものが違います。
| 方法 | つくり方 | 向いている用途 | 注意点 |
|---|---|---|---|
| ソリッド厚肉 | 一体で射出成形、壁厚およそ 2 mm 以上 | ジャー、厚肉セラムボトル、透明・不透明とも | 長い冷却、ヒケ、樹脂コスト、大容量には不利 |
| 二重壁 | 薄い外殻+別体の内カップまたは内瓶 | 重さ感は欲しいがコストを抑えたいクリームジャー | 金型二型、組立、二部品間の公差 |
| オーバーレイ | 薄い内容器+装飾外層 | 小ロット、デザイン変更が多い案件 | 重さの代替にならない、エッジと継ぎ目が見える |
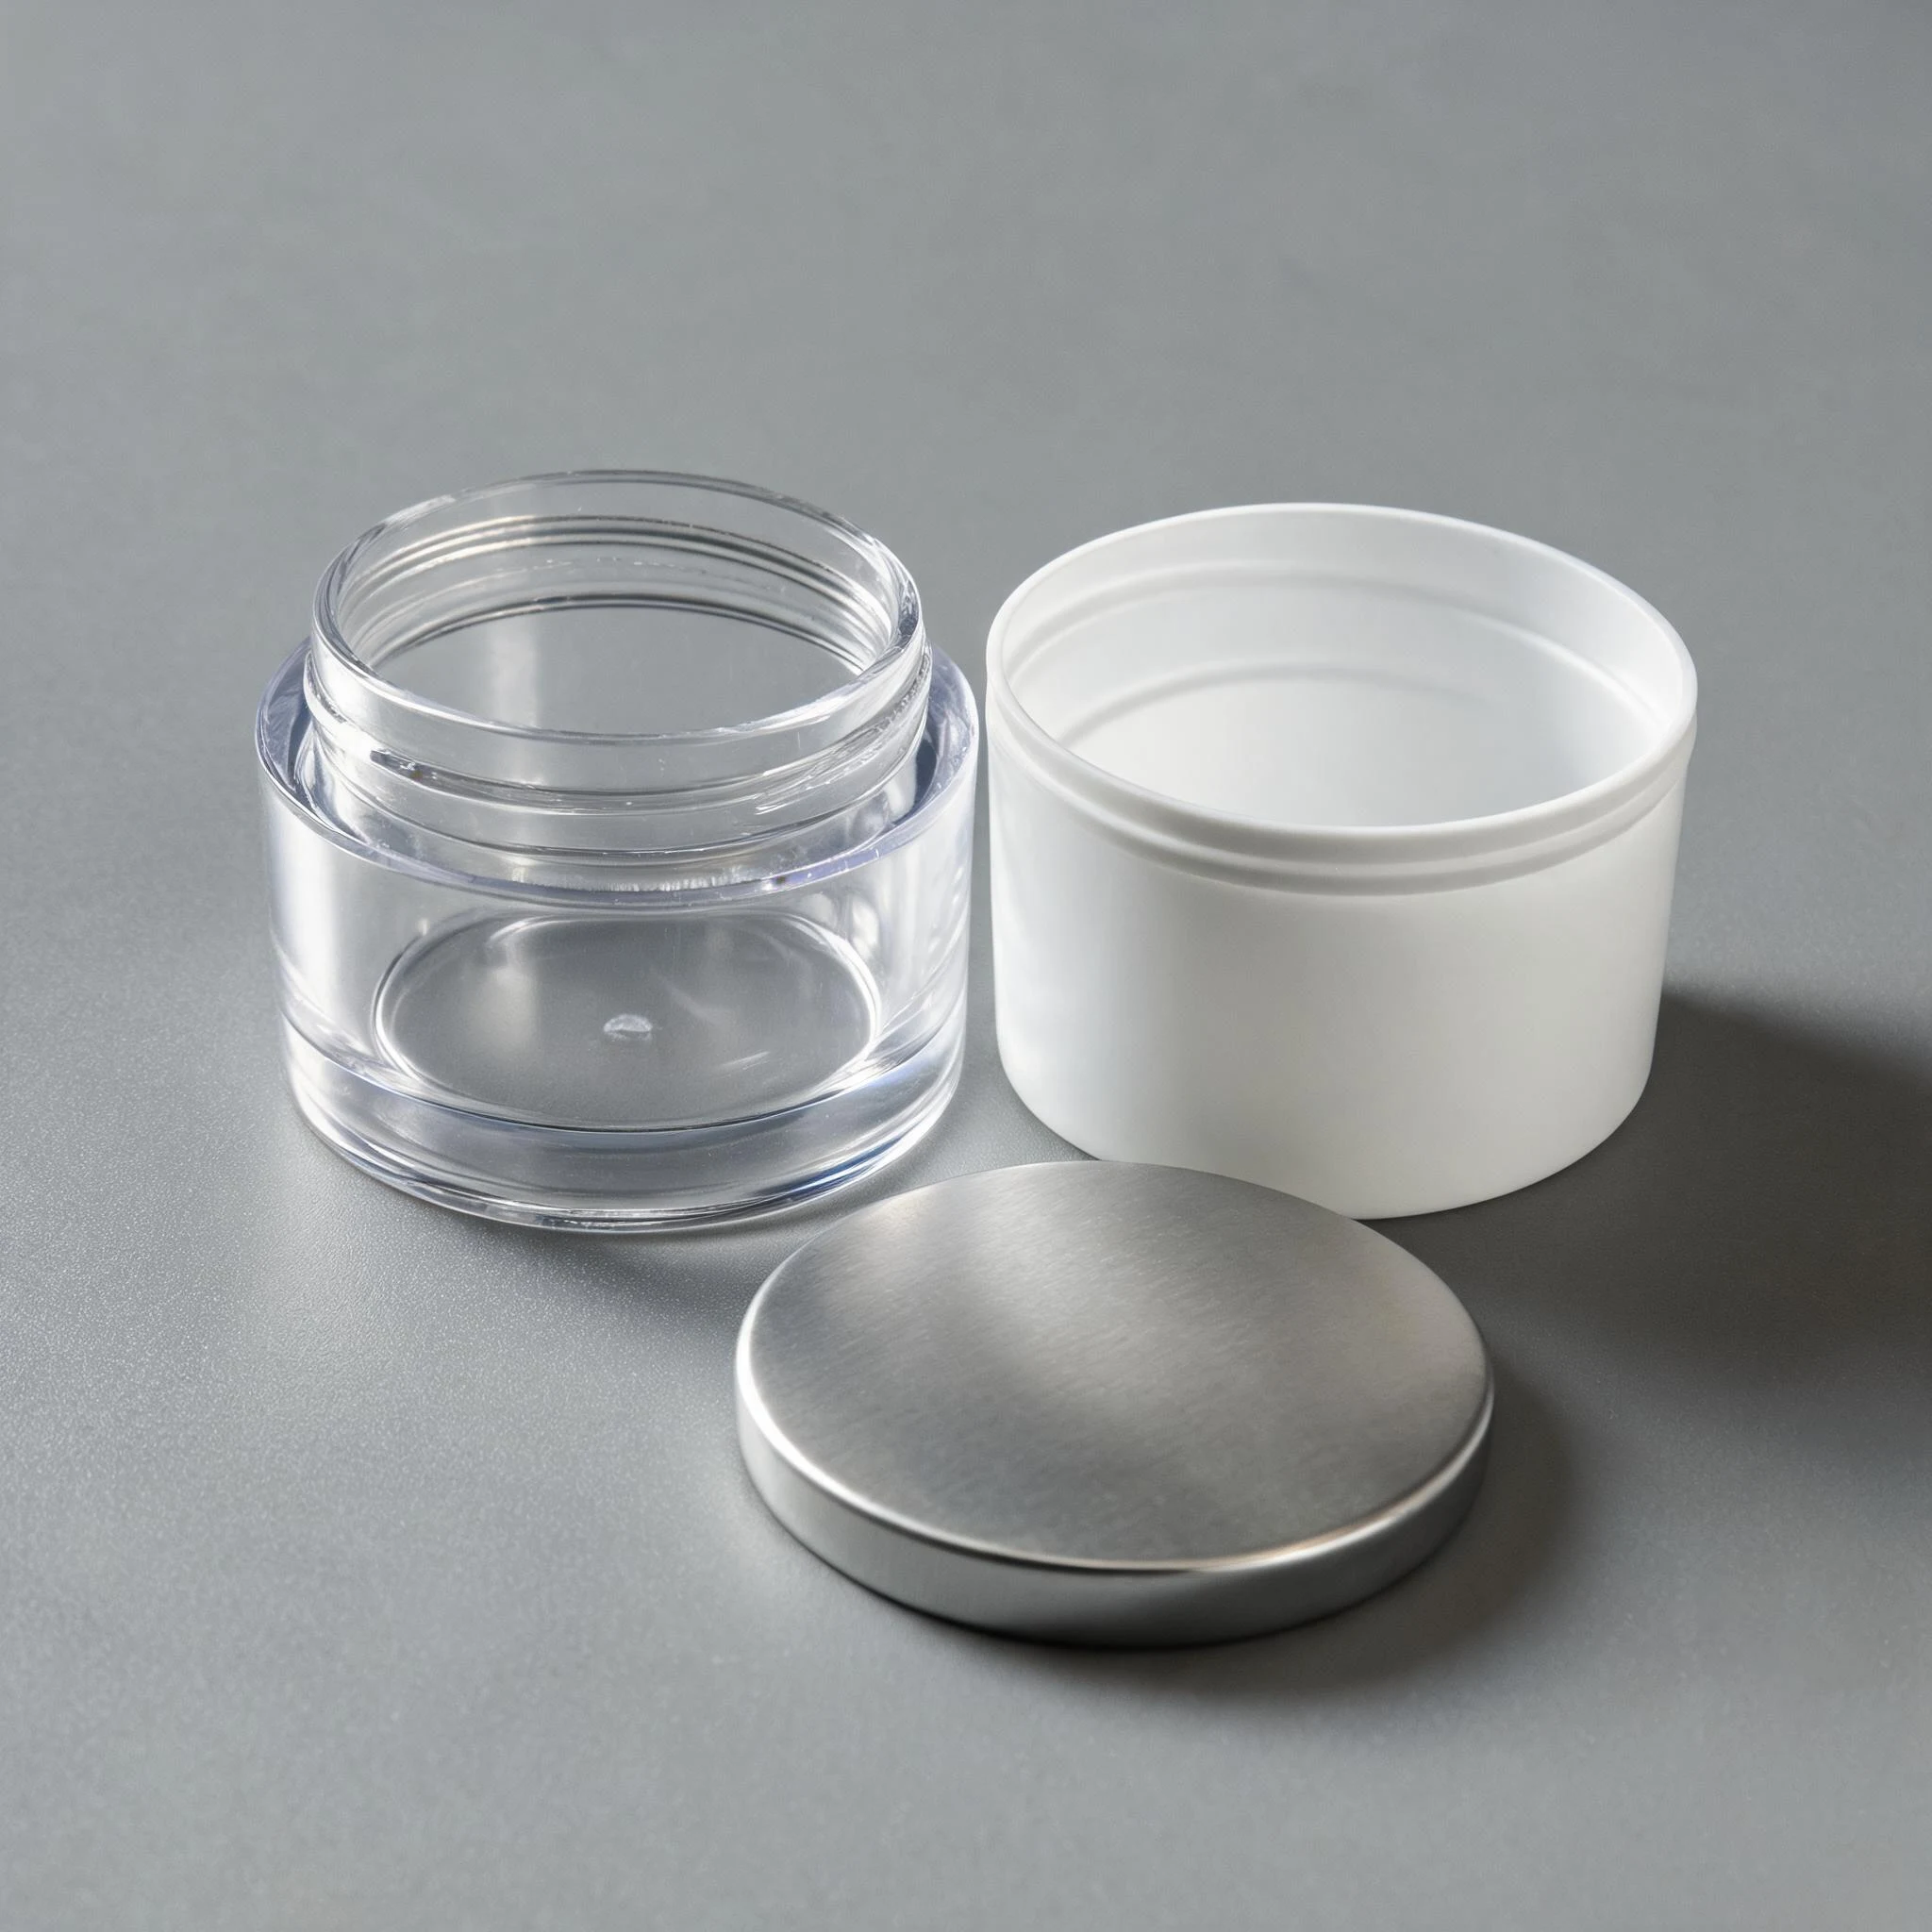
二重壁ジャーは 1 m 離れるとソリッド厚肉とほぼ同じに見え、樹脂量はかなり少なくて済みます。差が出るのは開けたときです。ソリッドは一材質、二重壁は二材質です。
厚みを支える樹脂
厚みは、それを包む材料の分だけしか良くなりません。化粧品では四つの樹脂が大半を担い、失敗の仕方もそれぞれ異なります。
| 樹脂 | 選ばれる理由 | 決める前に知るべき限界 |
|---|---|---|
| PETG | 透明で重く見え、厚肉成形が容易、光沢が良い | 表面が柔らかく傷つきやすい、一部溶剤と応力割れに弱い |
| PMMA(アクリル) | 最も硬い透明感、ガラスのような深み、高級な触感 | 衝撃に脆い、高コスト、アルコール比率の高い処方には注意 |
| PP | 耐薬品性、軽量、低コスト、ヒンジとねじの成形に強い | 半透明が限界、厚い壁は深みより乳白色に見える |
| SAN / AS | 透明で PP より剛性が高く、薄肉から中肉に適する | 処方によって黄変の恐れ、非常に厚い肉厚には不向き |
アルコール系の製品では、選択の基準は見た目より先に来ます。サンプルで美しかった厚肉アクリルも、溶剤が多い処方では 3 か月後に内側からクレーズが入ることがあり、その欠陥は誰も確認しない内面から始まります。
厚肉が成形サイクルに与える影響
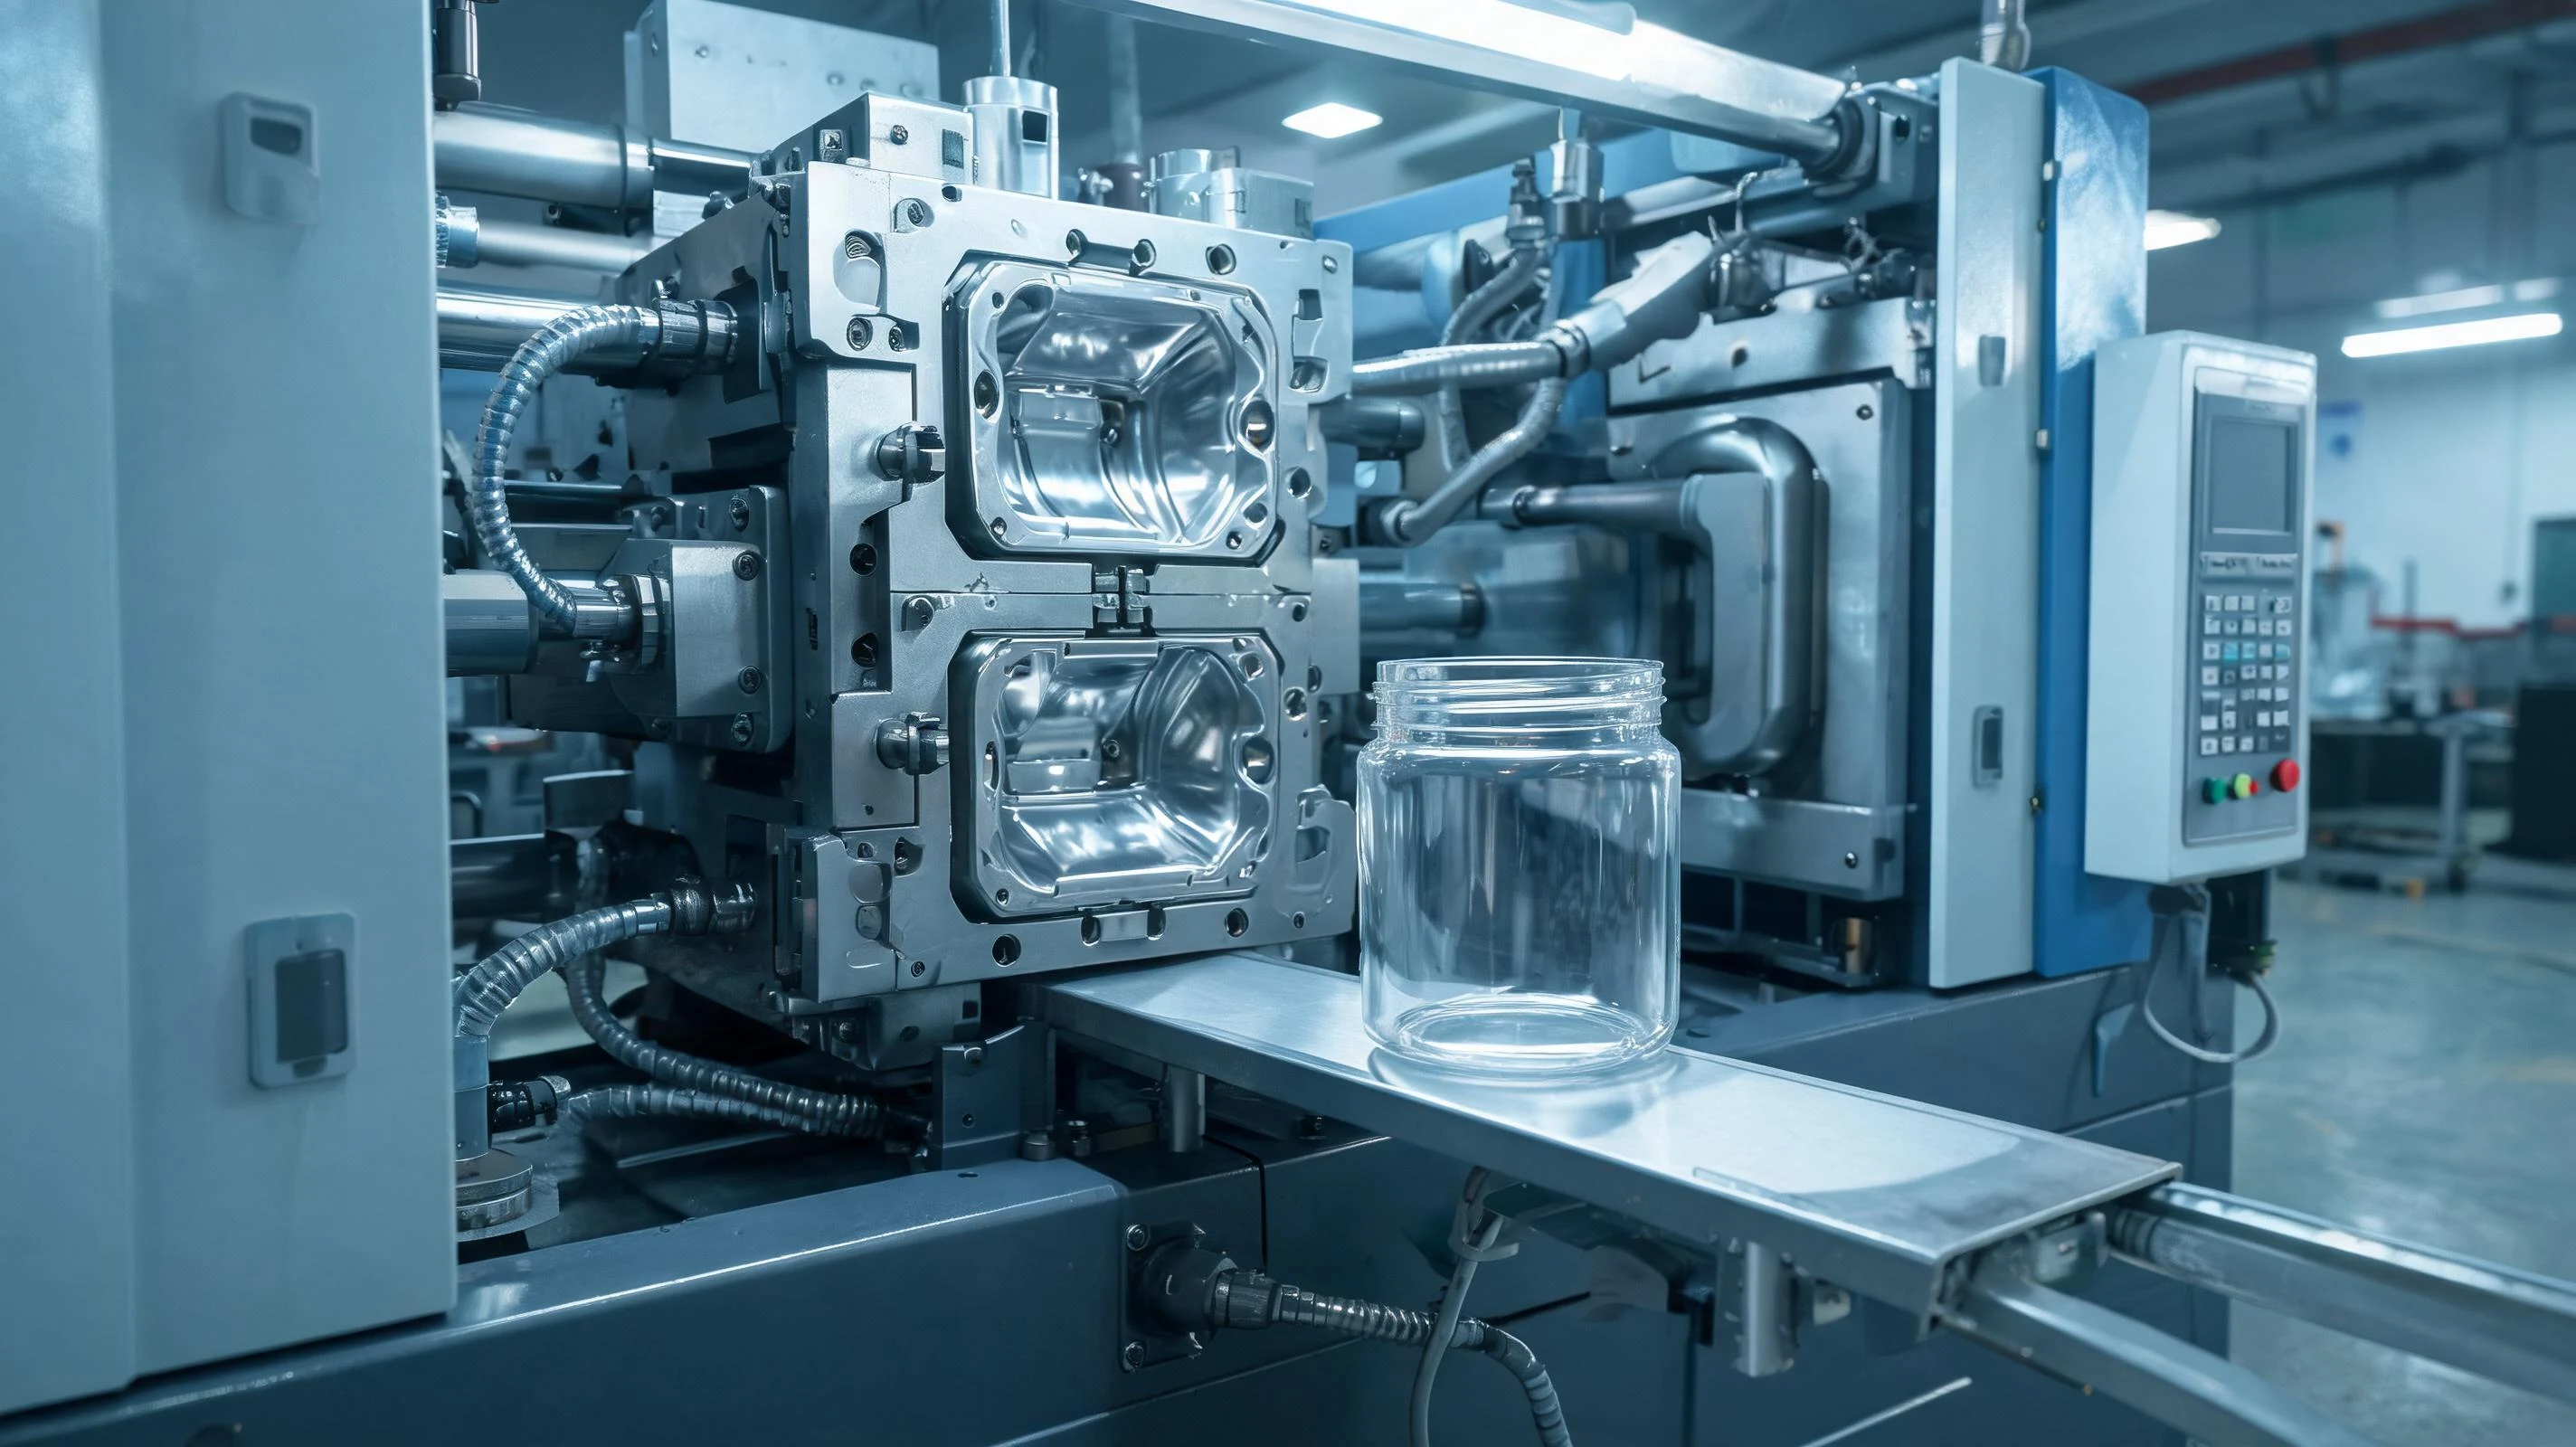
厚い断面は熱を抱えます。この一点が金型とサイクル、そして価格を決めます。
- 冷却時間。 4 mm の壁は 1.5 mm よりはるかに長く金型内で冷やす必要があり、サイクルタイムは一個あたりの機械コストです。
- ヒケ。 厚いボスやねじ、底面は冷えるときに材料を引きます。リブとねじの根元は表面が平らに保たれるよう設計します。
- ゲートと流れ。 厚肉ジャーにゲートが一つだと、反対側にフローマークが出ます。ゲート位置は充填ではなく外観で決めます。
- 応力とアニール。 厚肉成形品は成形応力を抱えます。装飾前にアニールが必要な案件もあり、しないと倉庫で数週間後に割れます。
増えたグラムの値段
高級感のコストは樹脂だけと思われがちですが、実際に動くのは三つで、樹脂はその最初の一つに過ぎません。
- 一個あたりの樹脂量。 壁を倍にすれば壁の材料もほぼ倍です。20 g と 40 g のジャーは材料費では近くありません。
- 機械時間。 冷却が長いと一日の生産数が減り、それが加工費として表れます。
- 不良と手直し。 厚肉はヒケ、フローマーク、応力割れが出やすく、金型調整前は不良率が高止まりします。
使える問いは「どこまで厚くできるか」ではなく「厚みはどこで気づかれるか」です。クリームジャーで手が感じるのは胴とフタの縁で、底面ではありません。底面にグラムを積むのは、誰も感じない重さにお金を払う最もよくある方法です。
口部とポンプ:重さは嵌合を代替しません
- ジャーのねじは通常、焼き入れインサートで成形し、長い生産でもピッチとシール面を一定に保ちます。
- エアレスボトルはポンプがカラーの噛み合いを決めます。口部高さが違えば、胴が重くてもポンプはぐらつきます。
- 重い容器は片手で開けられ、その力がねじにかかります。ねじが浅いと、重いジャーから先に壊れます。
口部とキャップを先に決め、その上に壁を設計してください。壁を先に決めてキャップを後から探すと、高級ジャーにフタが浮いた状態になります。
厚肉で変わる装飾
- 色の深み。 同じ顔料でも厚い壁では深く見えるため、色承認は実肉厚のサンプルで行います。
- 蒸着とコーティング。 研磨した厚肉表面はミラー仕上げが美しく決まりますが、ヒケがあるとコーティング後に目立ちます。
- ホットスタンプとスクリーン印刷。 曲率の大きい厚肉面では、印刷位置を曲率に合わせて補正します。
- 光と処方。 肉厚は光を遮ります。ある処方には有利で、光に当てて安定させる処方には過剰になります。
厚肉成形品の検査
- サンプルごとに重量を測ります。厚肉で肉厚ばらつきを最も早く示す指標です。
- 超音波厚さ計で底面だけでなく 4 点を測ります。
- 光にかざします。ヒケとフローマークは、顧客が気づく前に暗い帯として現れます。
- 実処方を充填し 40 °C で 1 か月置き、内面のクレーズを確認します。
- 充填したジャーを 1.2 m から落とし、応力が集中する底面の角を見ます。
よくある質問
厚いほど良い容器ですか
いいえ。厚みは触感、光学、耐熱を買いますが、サイクルタイム、樹脂、金型調整を支払います。詰め替え用やトラベルサイズでは、重さがむしろ不利になります。
二重壁ジャーはソリッド厚肉の代わりになりますか
多くの形状で見た目は近く、樹脂も節約できます。ただし同じ重量にはならず、開けると二部品が見えます。金型の前にどちらが重要かを決めてください。
アクリルジャーが数か月でクレーズしたのはなぜですか
多くは成形応力と処方の攻撃が重なった結果です。成形後のアニールと、実処方での浸漬試験が量産前に検出します。
重いジャーには別のキャップが必要ですか
実際の口部寸法に合い、その容器が誘発するトルクに耐えるキャップが必要です。片手で開ける機会が増えるため、ねじ深さとガスケット圧縮がより重要になります。