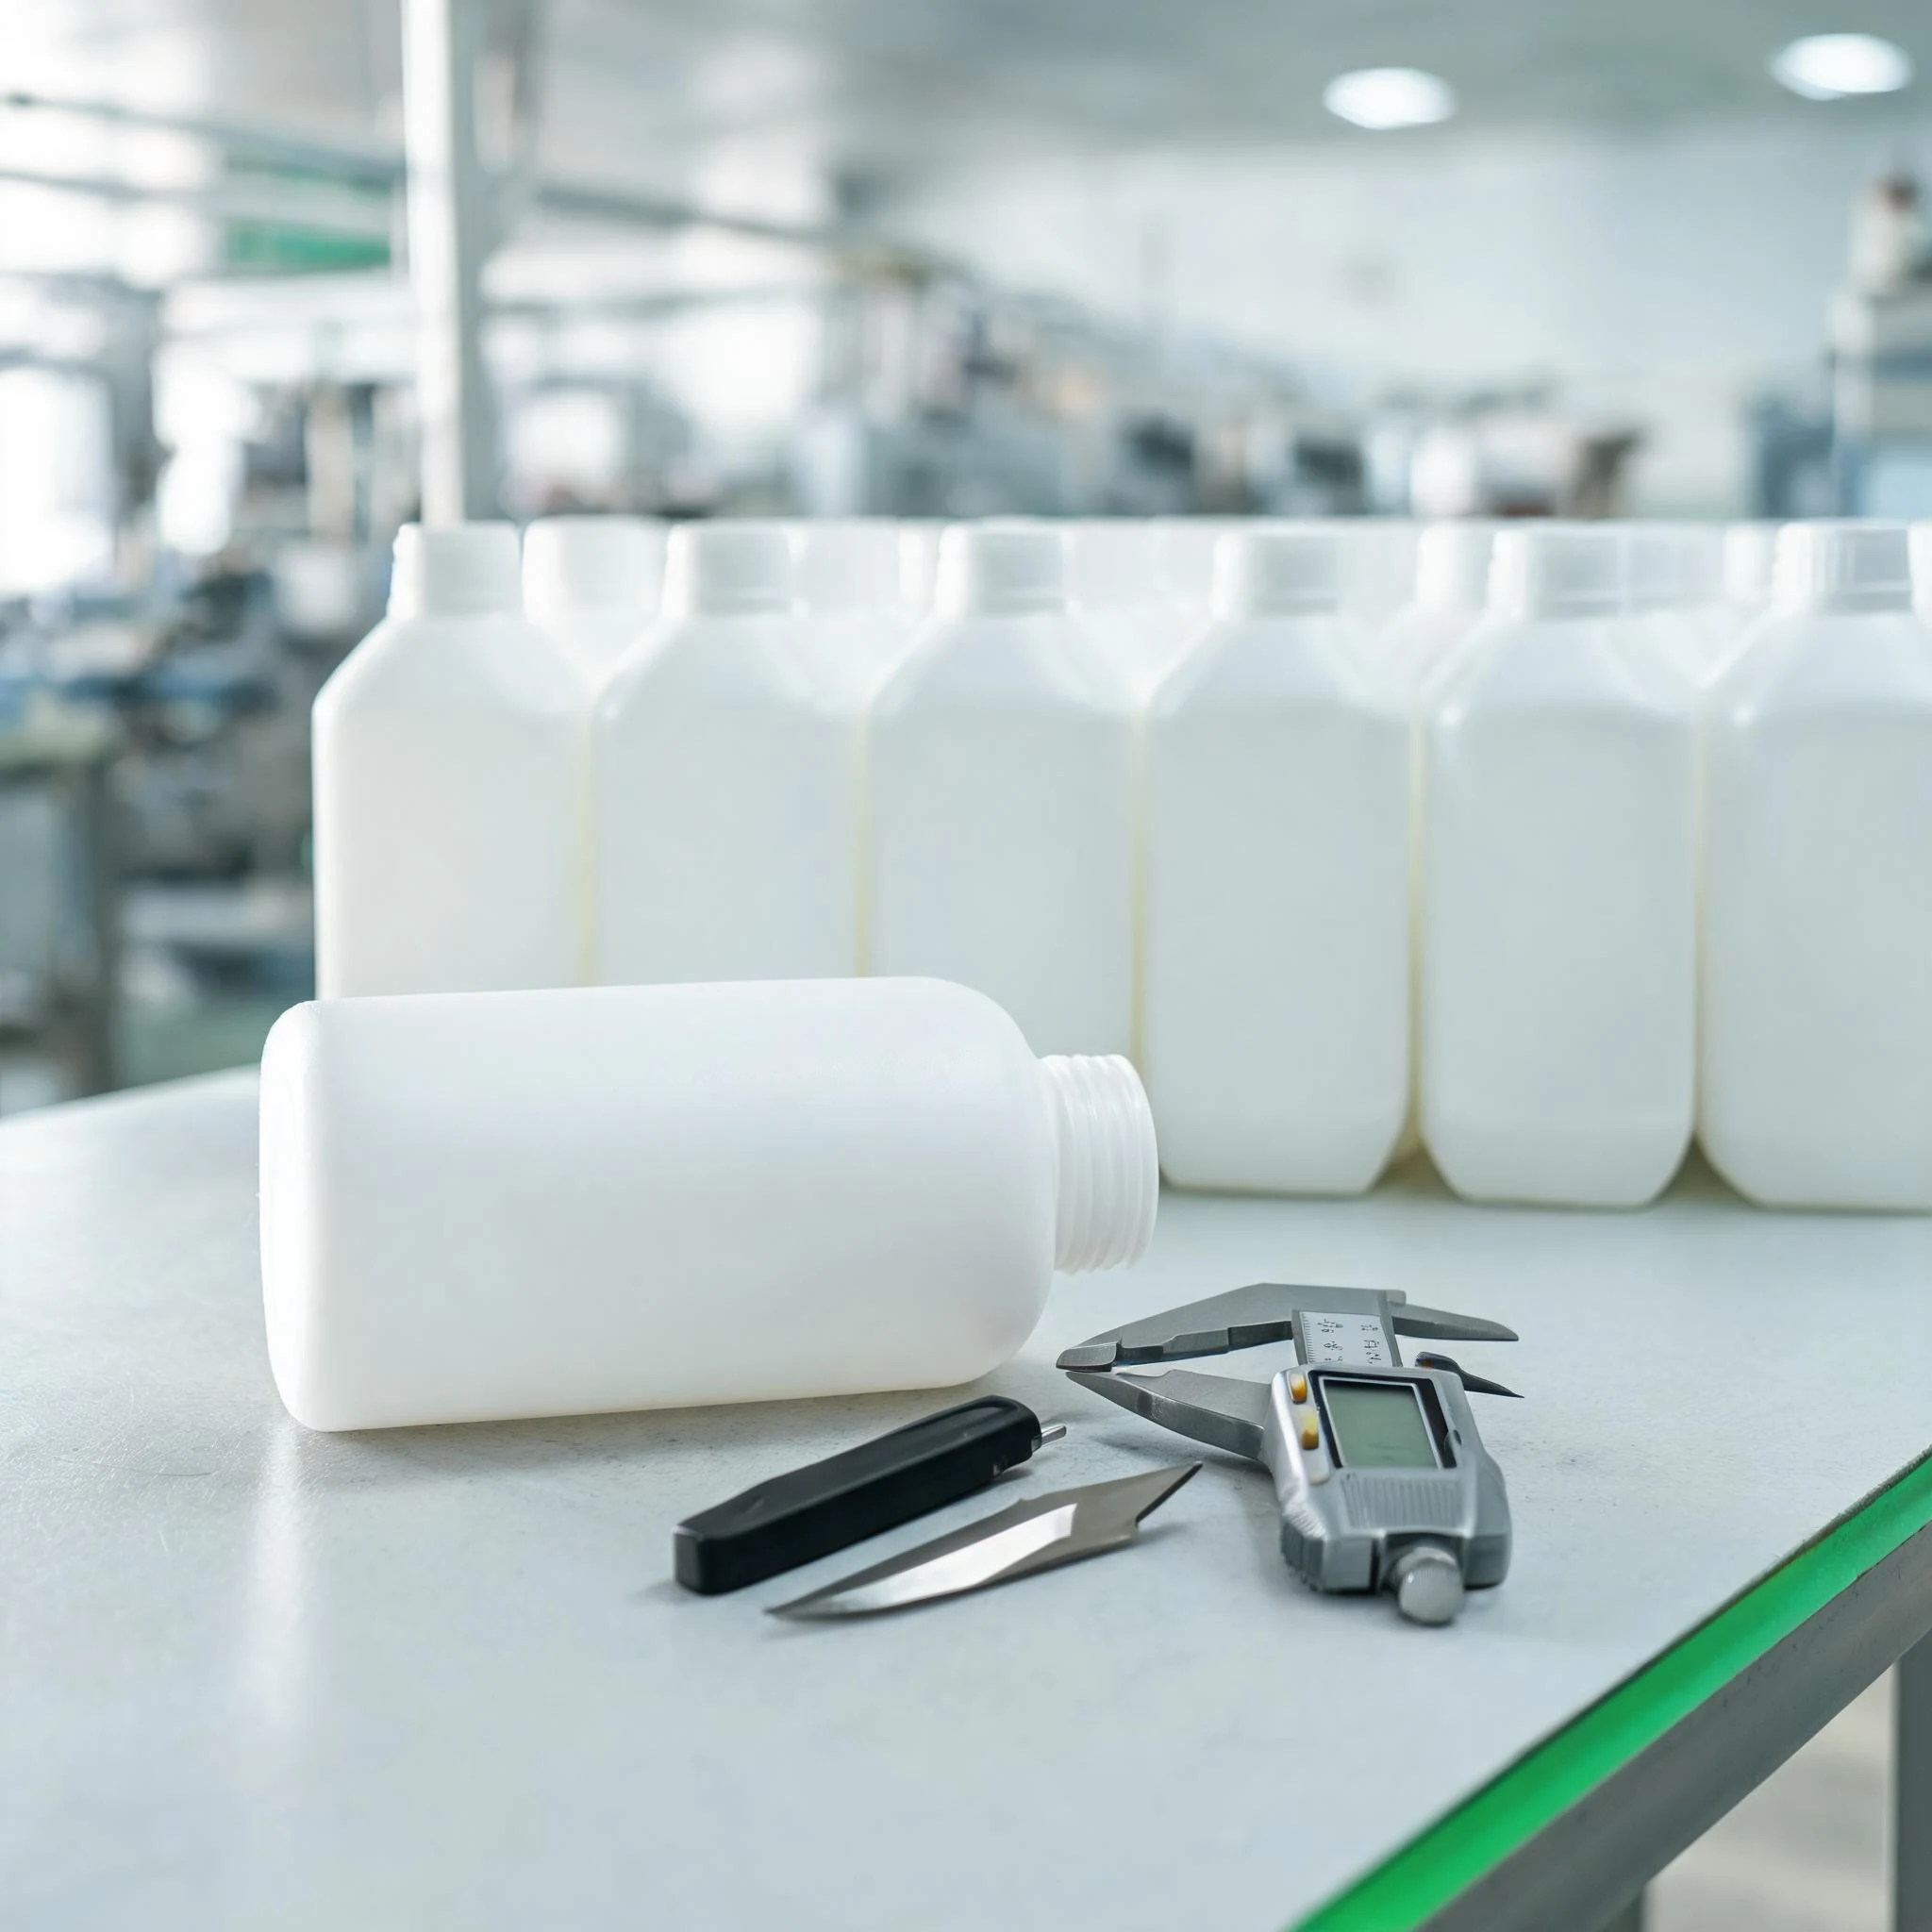
Zwei Flaschen können dasselbe Volumen, dasselbe Harz und denselben Regalplatz haben und sich trotzdem völlig unterschiedlich anfühlen — weil bei der einen der Rand an Hals und Boden sauber abgetrennt wurde und bei der anderen ein dünner Materialwulst stehen blieb. Hier steht, woher dieser Grat kommt, was eine saubere Entfernung kostet und wie Sie entscheiden, ob Ihr Produkt für eine glattere Kante zahlen sollte.
Zwei Herstellwege, zwei Arten von Kanten
Fast jede Kunststoffflasche entsteht auf einem von zwei Wegen, und dieser Weg entscheidet, ob es überhaupt etwas abzuschneiden gibt.
Extrusionsblasformen (EBM) führt einen Schlauch aus heißem Kunststoff — den Vorformling — zwischen zwei Formhälften. Die Form schließt, Luft bläst den Schlauch an die Wand, die Flasche kühlt ab. Weil der Schlauch länger sein muss als die Flasche, bleibt oben ein Rest und unten eine Schweißnaht; beides wird danach abgetrennt. So entstehen die meisten HDPE- und PP-Flaschen, auch alle mit Henkel.
Spritzstreckblasen (ISBM) beginnt mit einem kleinen, reagenzglasförmigen Vorformling, dessen Hals und Gewinde bereits fertig gespritzt sind. Der Vorformling wird erwärmt, mit einer Stange gestreckt und in der Form geblasen. Der Hals wird nie geschnitten, also gibt es keinen Grat am Gewinde — dafür sind nur Formen möglich, die sich aus einem Vorformling blasen lassen.
| Extrusionsblasformen | Spritzstreckblasen | |
|---|---|---|
| So entsteht die Flasche | Vorformling wird in geschlossener Form aufgeblasen | Gespritzter Vorformling wird gestreckt und geblasen |
| Wo Material abgetrennt wird | Oben der Rest, unten die Quetschnaht, Henkelöffnungen | Am Hals nichts, nur der Anguss des Vorformlings |
| Halsqualität | Abhängig von Trimmer und Messerverschleiß | In Endmaß gespritzt, kein Schnitt |
| Formfreiheit | Henkel, versetzte Hälse, ovale und asymmetrische Körper | Symmetrisch, kein Henkel, begrenzte Hinterschneidungen |
| Typische Werkstoffe | HDPE, LDPE, PP, PVC | PET, PETG, teils PP |
| Typische Produkte | Shampoo, Waschmittel, Chemie, Lotion, Kanister | Wasser, Öl, Kosmetik, Getränke |
Die Schnittkante ist für sich kein Fehler: Sie gehört zum normalen EBM-Zyklus. Entscheidend ist, wie sauber sie nachgearbeitet wurde.
Wo der Grat tatsächlich entsteht
Ein Grat ist Material, das geschnitten, aber nicht nachgearbeitet wurde. Bei einer EBM-Flasche tritt er an drei Stellen auf:
- Der Halsring. Ein rotierender oder stanzender Trimmer trennt den Rest ab. Ein stumpfes Messer hinterlässt eine dünne Lippe an der Außenseite und kann einen Span über die Dichtfläche ziehen.
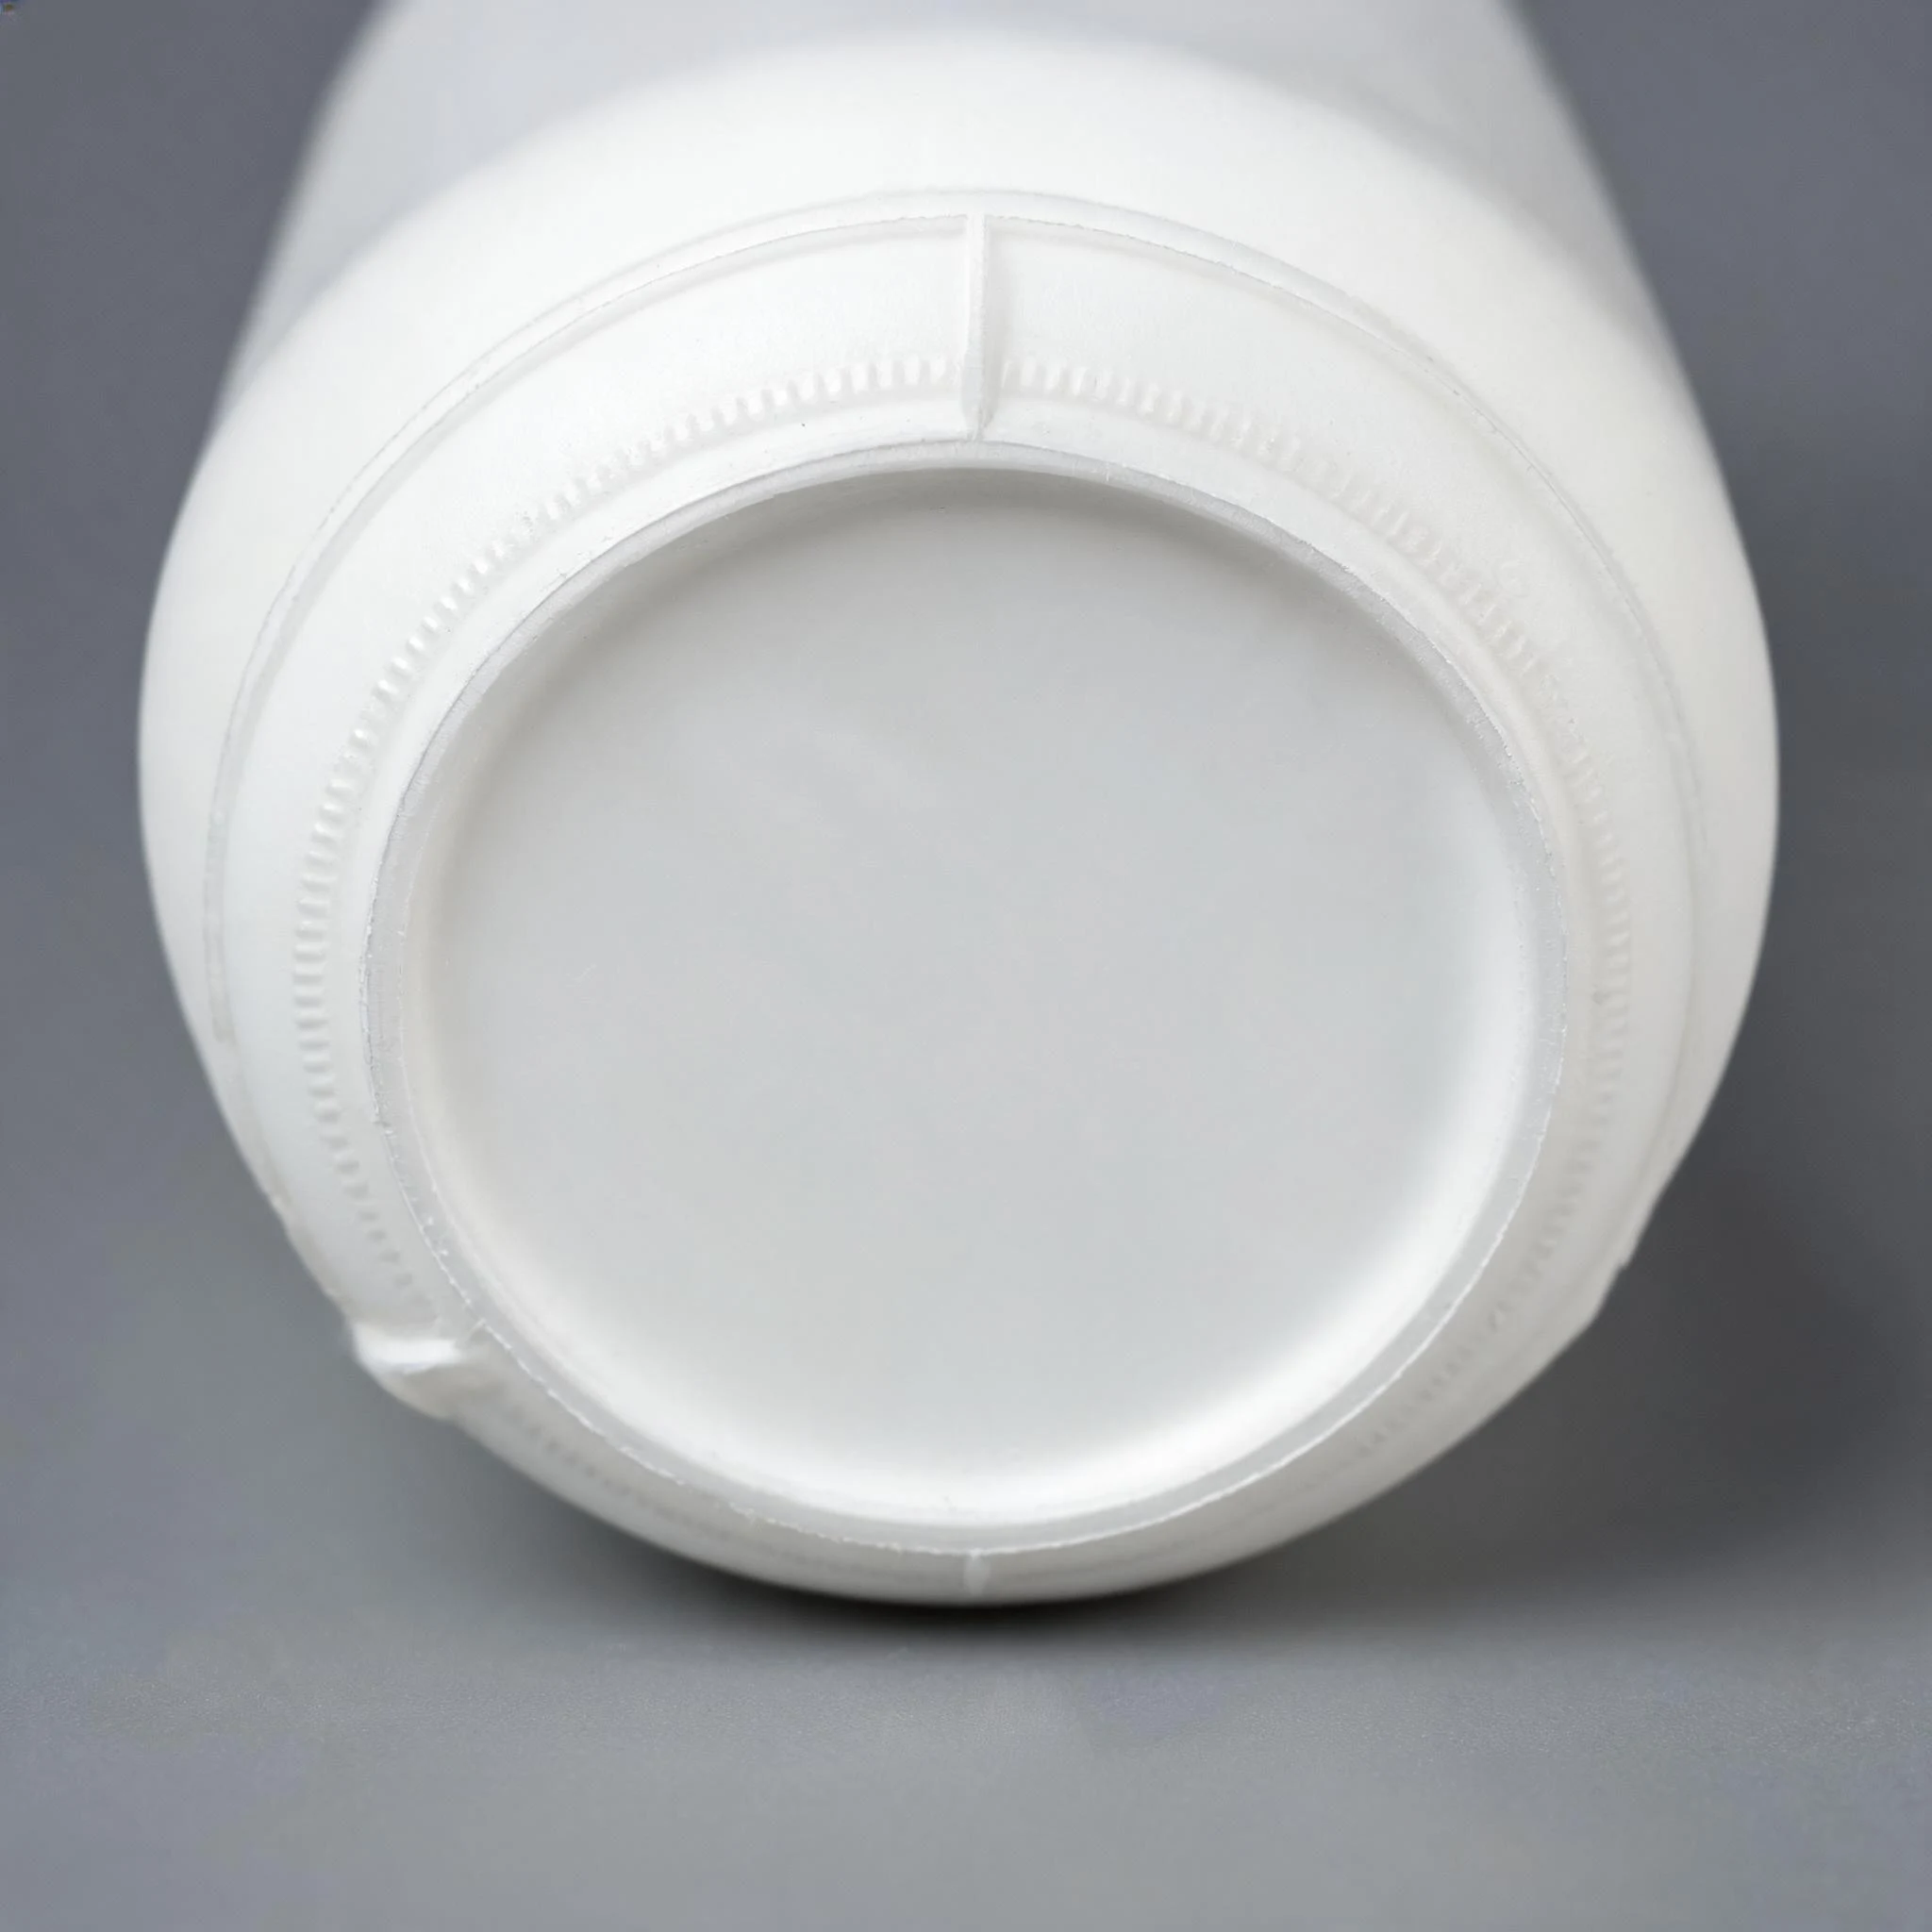
- Die Bodenquetschnaht. Die Schweißnaht wird bündig abgeschnitten. Zu wenig Schnitt lässt einen Rand stehen, der die Standfläche verkratzt; zu viel Schnitt schwächt die Naht.
- Henkel und Durchbrüche. Eine Flasche mit Henkel braucht einen ausgeschnittenen Durchgriff: mehr Messerdurchläufe, mehr Stellen, an denen ein Grat übrig bleibt.
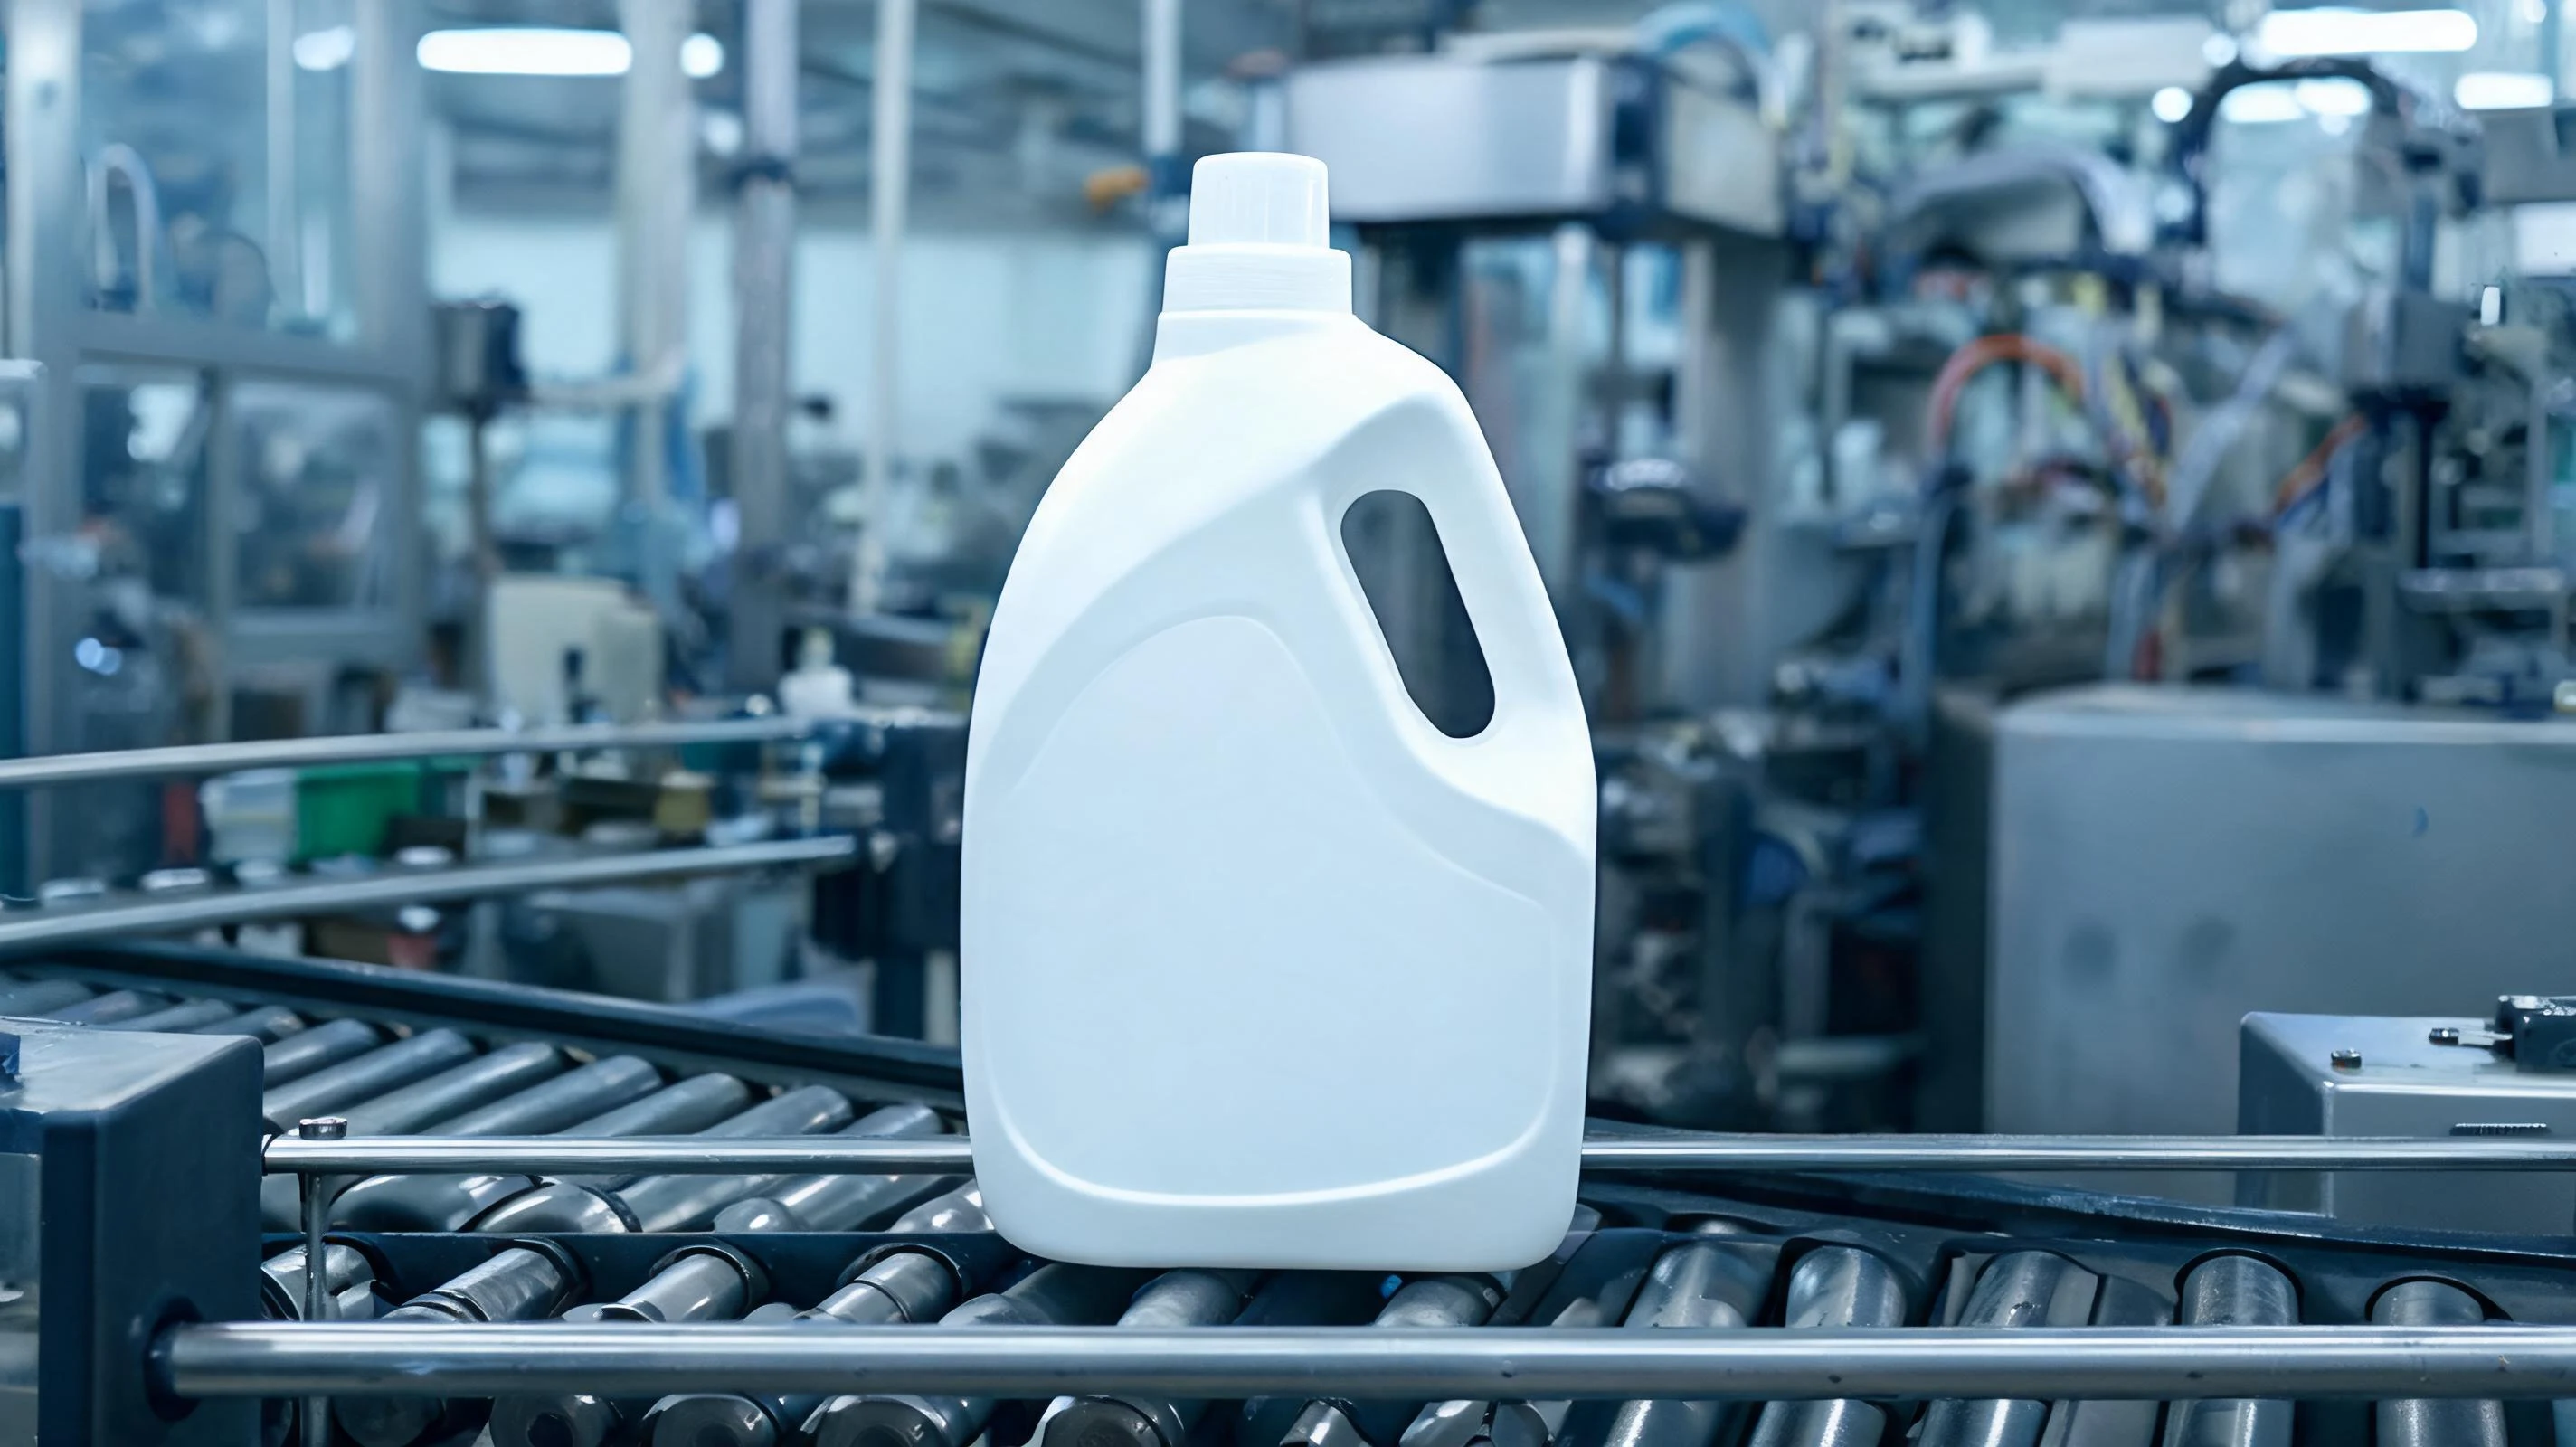
Große Behälter machen das Problem nicht kleiner. Ein Drei-Liter-Waschmittelkanister nutzt einen dickeren Vorformling: mehr Material an Hals, Boden und Henkel, und eine dickere Wand lässt sich mit dem Handmesser schwerer sauber nacharbeiten.
Warum ein Grat nach schlechter Qualität aussieht
Der Grat ist klein, aber er ist eine der ersten Stellen, die die Hand des Kunden findet. Er wirkt wie ein Faden, der aus einem Kleidungsstück hängt: Das Kleidungsstück mag gut gemacht sein, in Erinnerung bleibt der Faden.
- Haptik. Beim Öffnen der Kappe läuft der Daumen automatisch um den Hals; ein rauer Ring fällt sofort auf.
- Optik. Auf einer farbigen Flasche bricht sich das Licht an der Kante als weiße Linie — im Produktfoto sehr deutlich.
- Funktion. Grat am Außendurchmesser des Gewindes erhöht das Anzugsdrehmoment und stört automatische Verschließköpfe.
- Dichtheit. Das eigentliche Risiko ist nicht der Grat, sondern die Messerspur auf der Dichtfläche — dort beginnen Undichtigkeiten.
- Verpackung. Scharfer Grat am Boden durchsticht Folien und Beutel; lose Späne in der Flasche sind in Lebensmittel- und Chemieverpackungen ein Rückruf-Thema.
Bei der Wareneingangsprüfung sollten Sie die Dichtfläche getrennt von der Halsaußenseite beurteilen. Ein raues Gewinde ist Kosmetik, eine geritzte Dichtfläche ein Leckrisiko.
Wie der Grat entfernt wird
Unten dieselbe weiße HDPE-Flasche in zwei Zuständen: direkt aus der Form und nach dem Trimmen des Halses und Polieren der Kante.
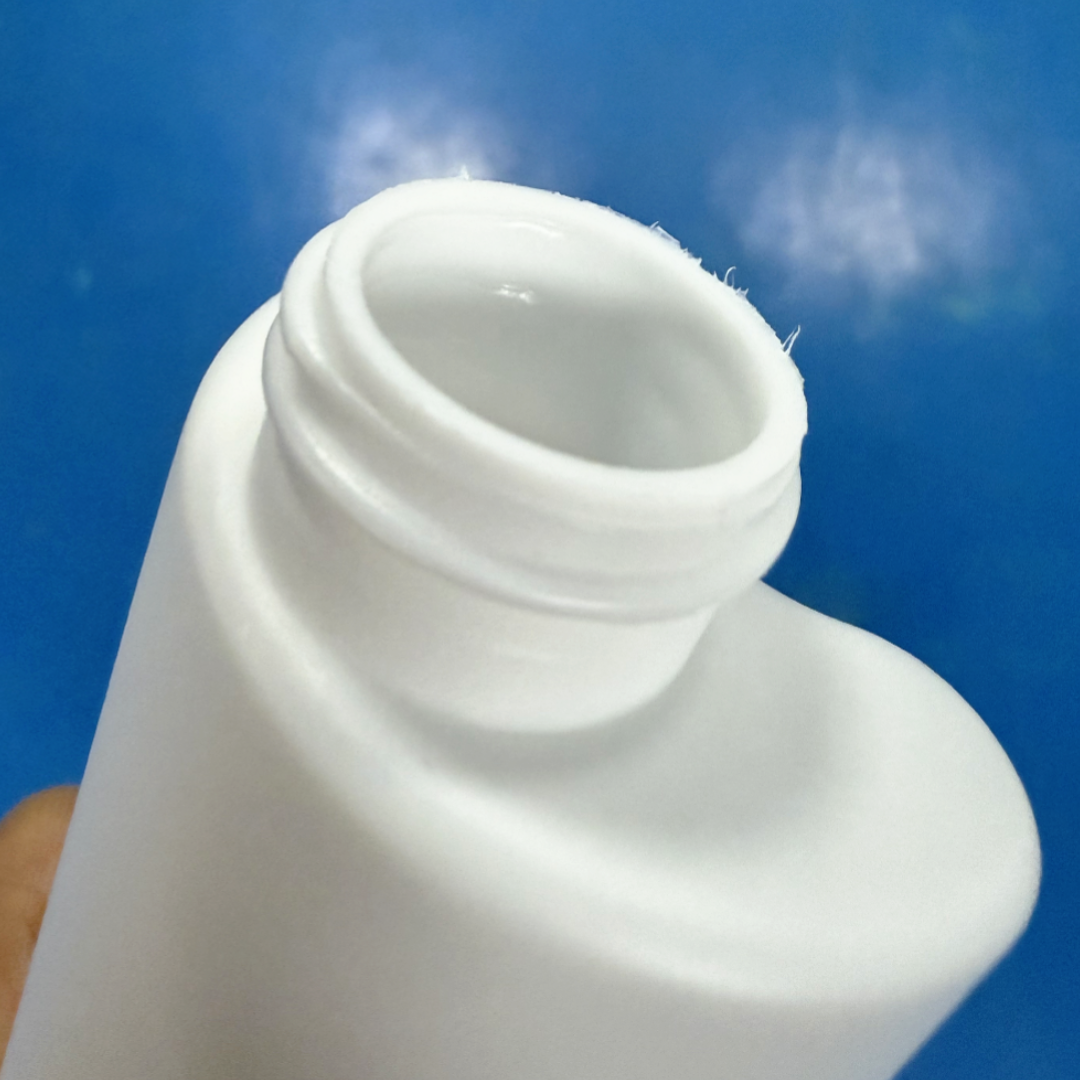
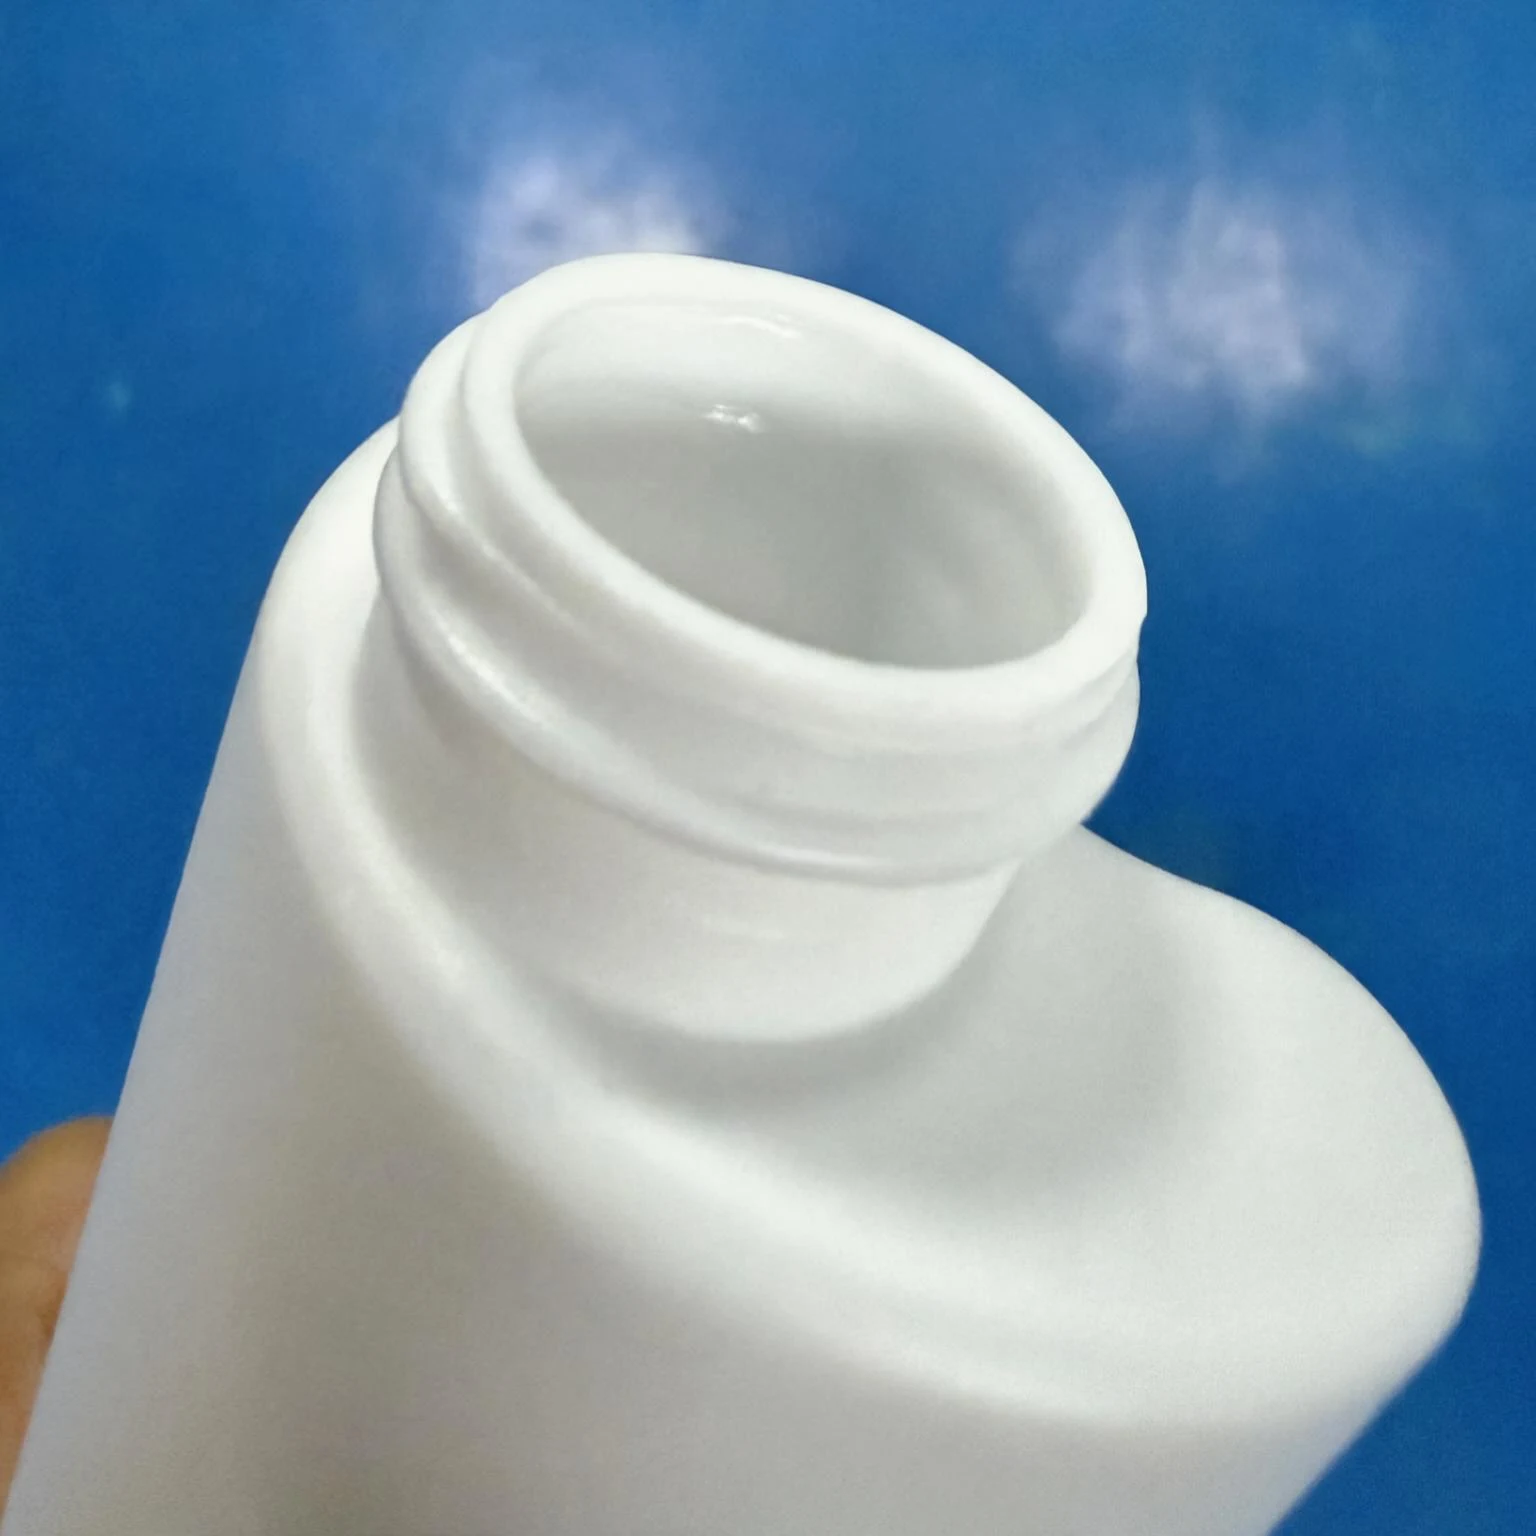
Es gibt fünf gängige Verfahren; die meisten Werke kombinieren je nach Flaschenbereich mehrere davon.
| Verfahren | Was es tut | Geeignet für | Grenzen |
|---|---|---|---|
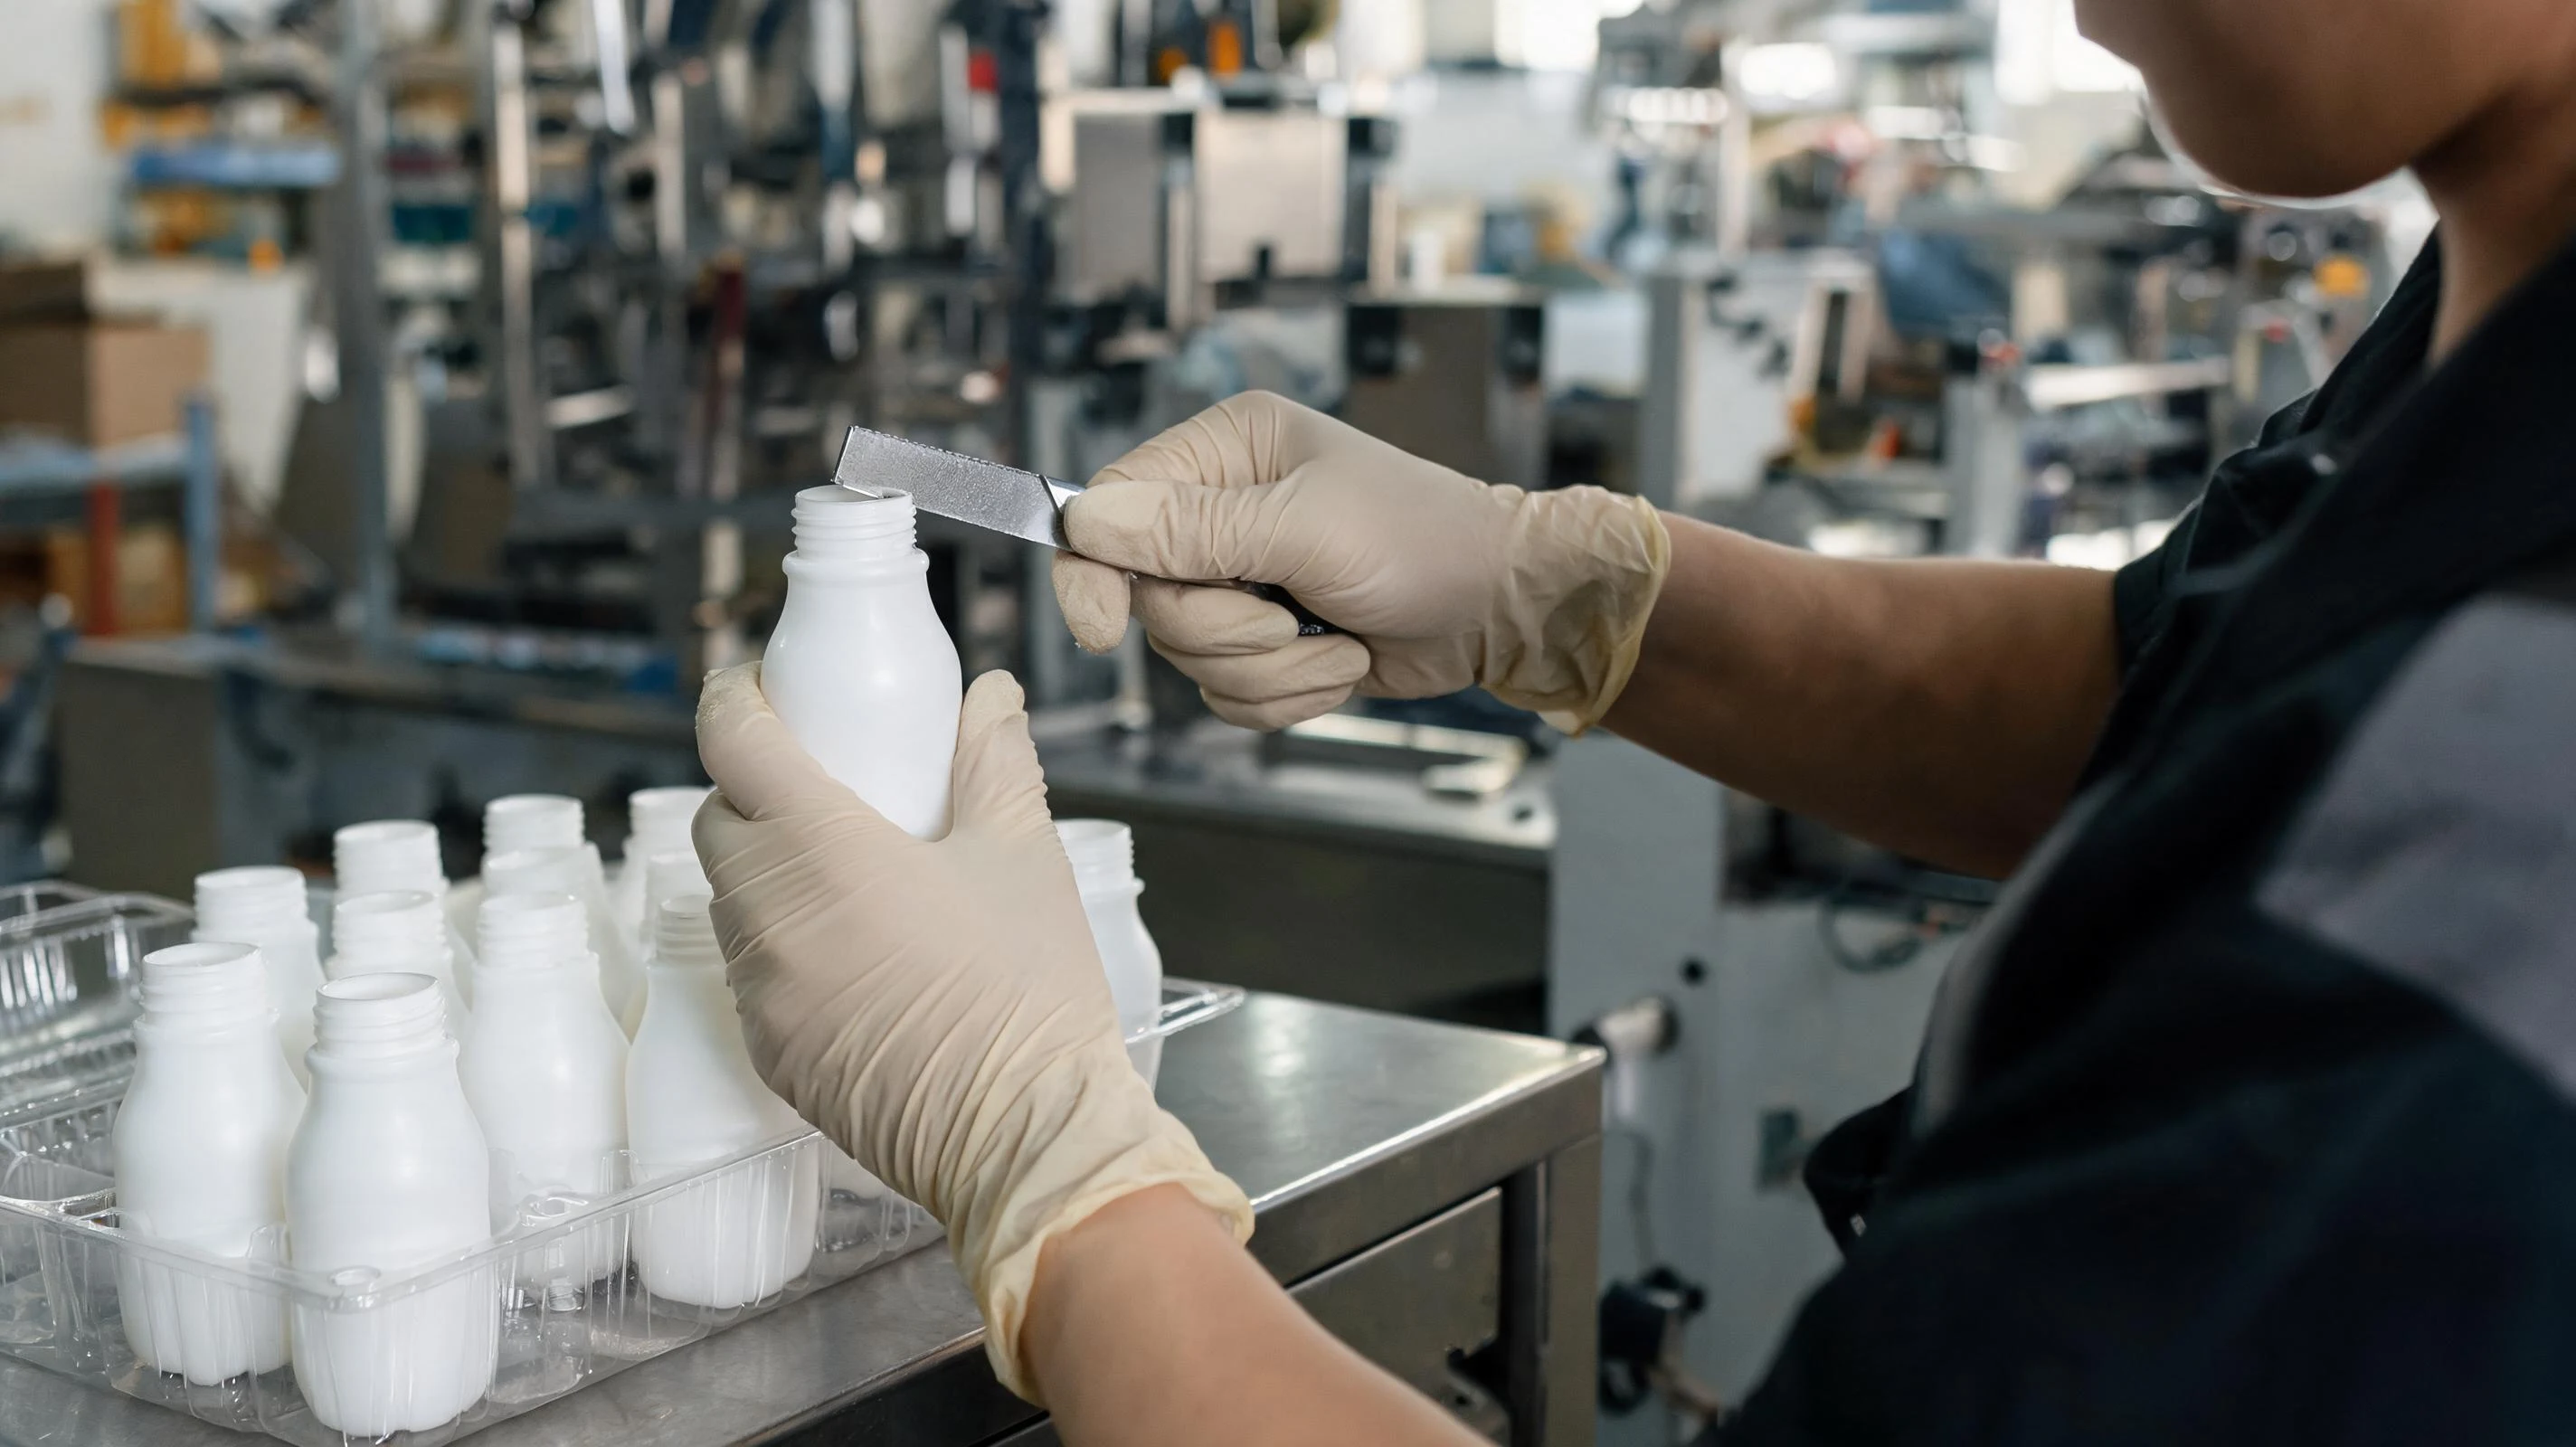
| Entgraten von Hand | Der Bediener schneidet Halsrest und Boden bündig ab | Kleine Serien, große Flaschen, dicke Wände | Bedienerabhängig, in Großserie uneinheitlich |
| Rotations- oder Stanztrimmer | Maschine schneidet den Halsring auf feste Tiefe | Standardhälse, mittlere bis hohe Stückzahl | Messerverschleiß zeigt sich als Lippe; Wechselintervalle nötig |
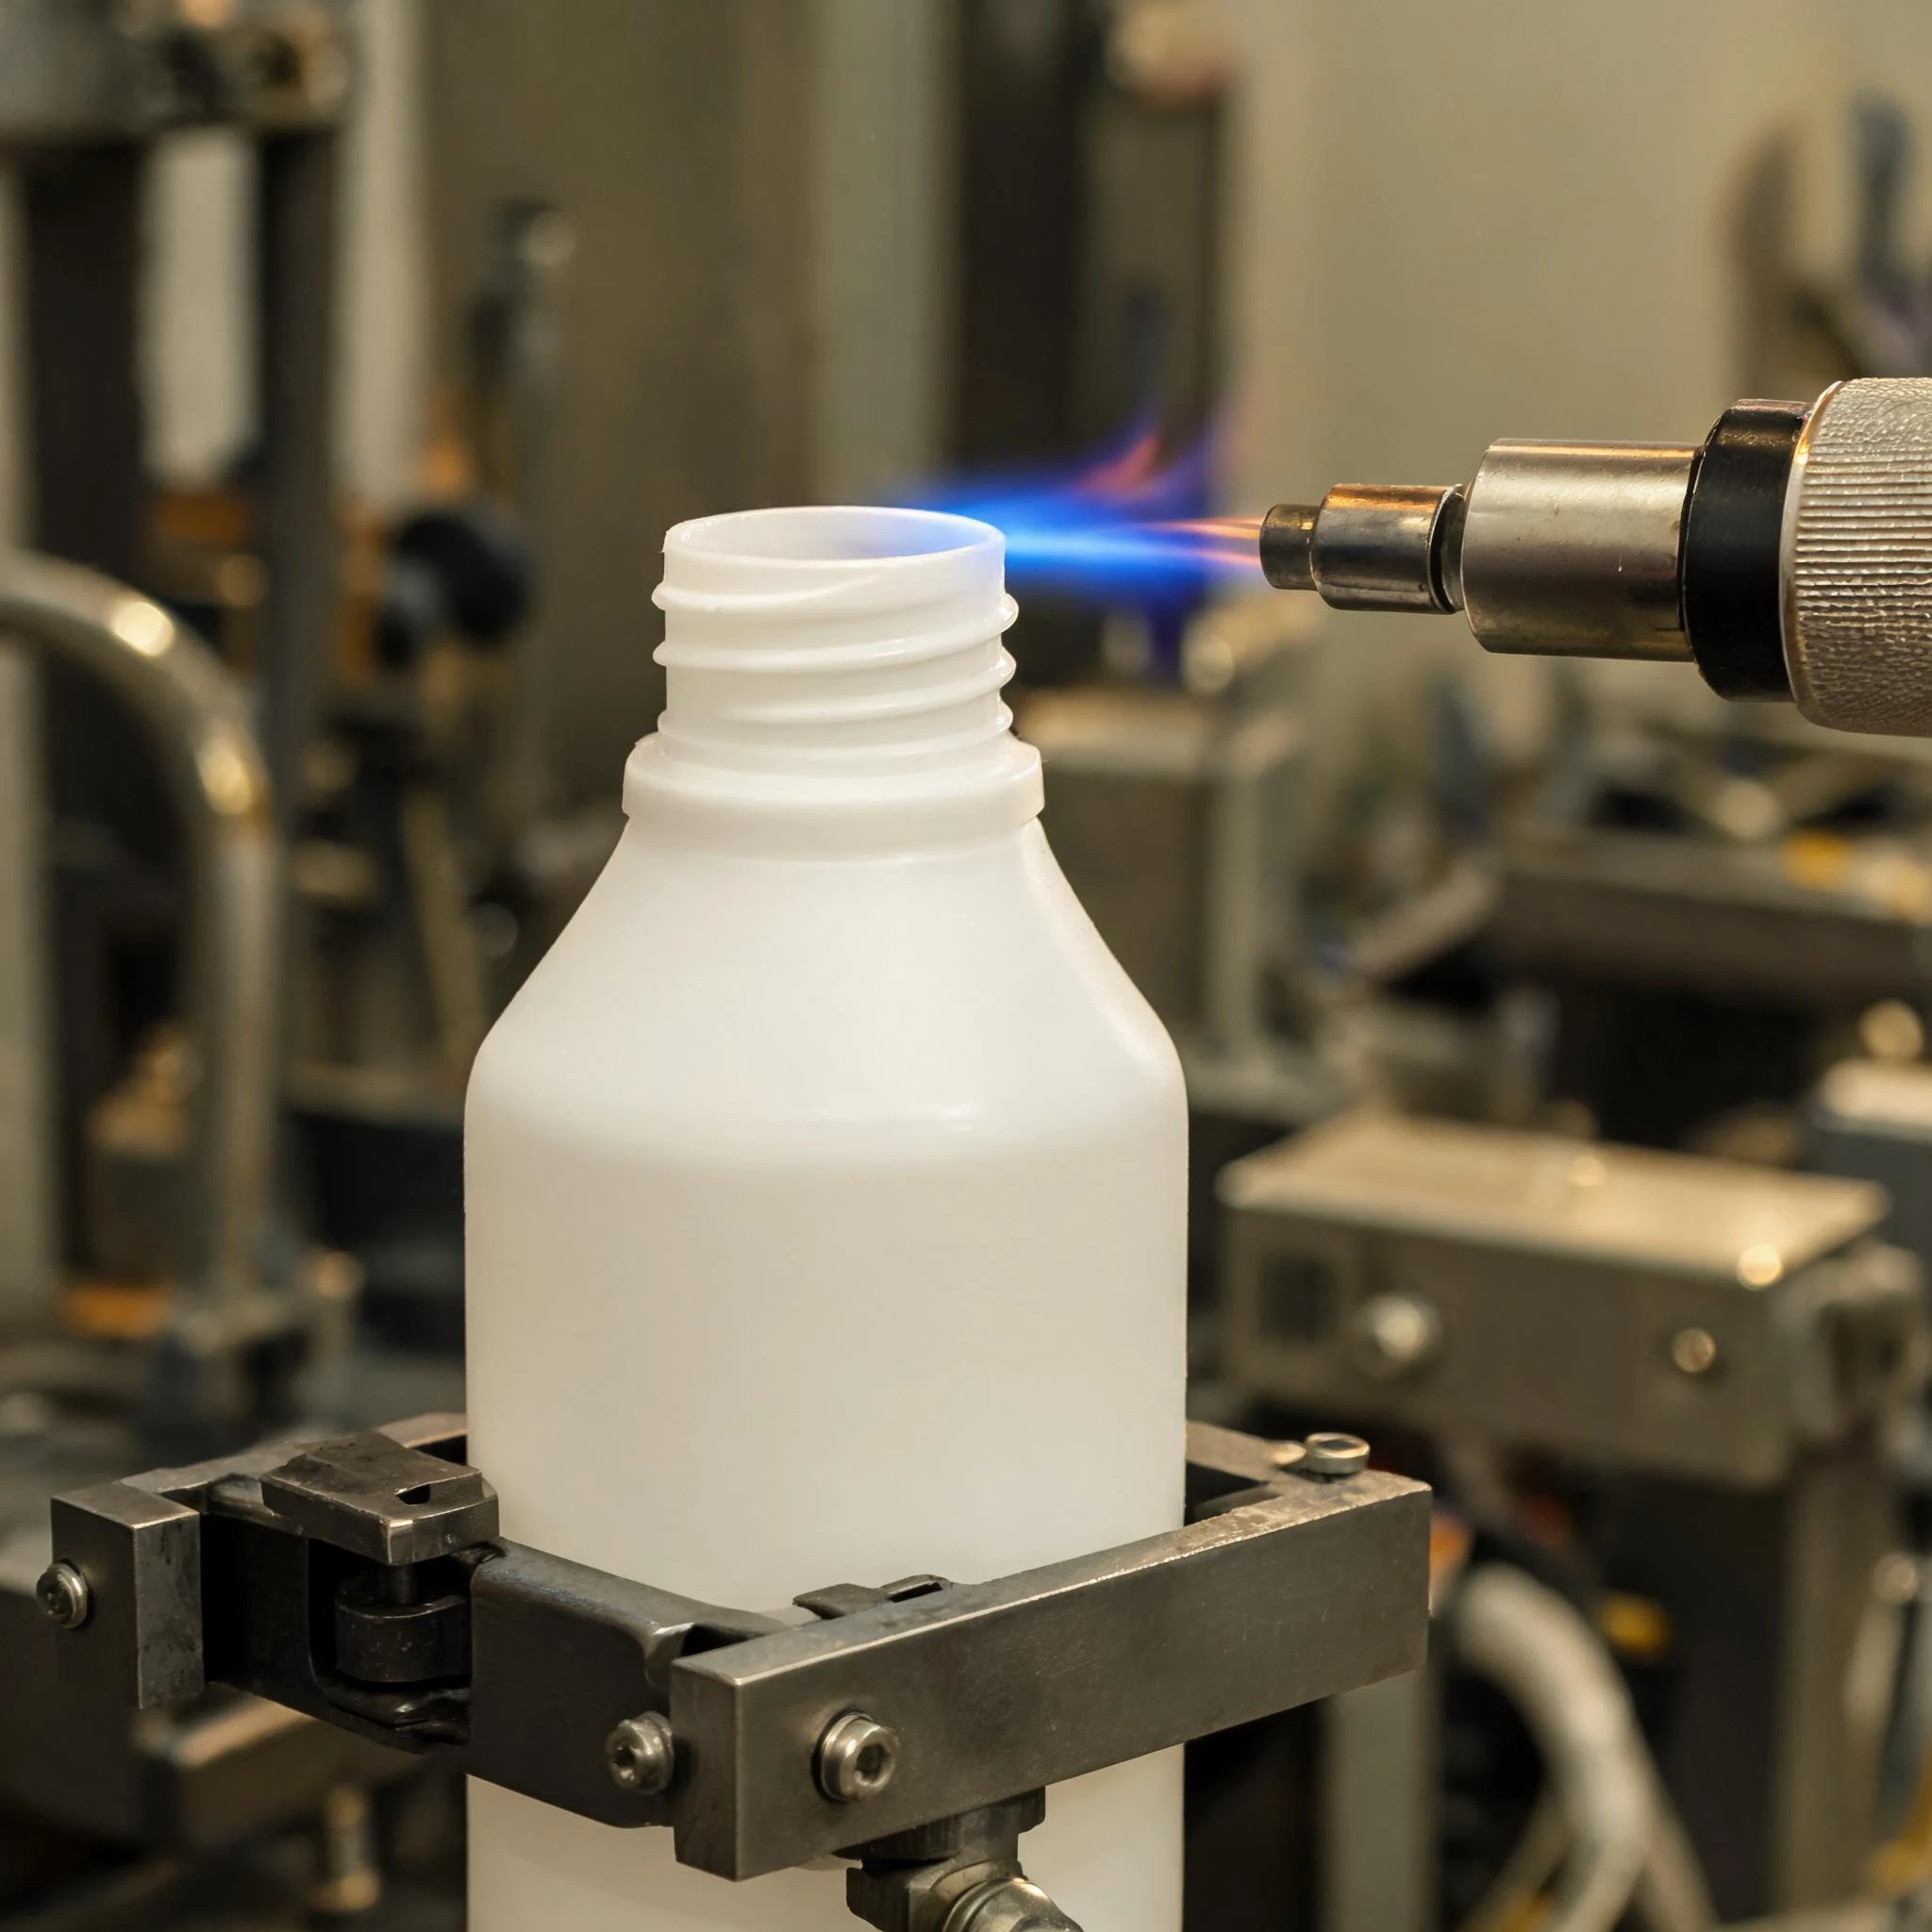
| Flamm- oder Heißluftpolieren | Kante wird angeschmolzen und verrundet | Sichtbare Hälse bei Premium-Packungen | Dünne Hälse können verformen; Einstellung je Form |
| Kryogenes Entgraten | Dünner Grat wird gefroren und abgetrommelt | Kleine Teile, komplexe Kanten | Batch-Verfahren, zusätzliche Anlage, Stückkosten |
| Trommel- und Schleifmedium | Kanten werden im Trommellauf geglättet | Kleine Flaschen und Verschlüsse | Langsam, kann Glanz mindern, nicht für große Behälter |
Es gibt auch eine Werkzeugantwort: Die Quetschkante in der Form kann so ausgelegt werden, dass die Bodenschweißnaht sauberer und der Rest von Anfang an dünner ausfällt. Das kostet einmalig etwas mehr Werkzeug und spart danach in jedem Zyklus Nacharbeit.
Was eine saubere Kante kostet
Niemand stellt „Entgraten“ als eigene Position in Rechnung. Der Aufwand steckt im Stückpreis, an vier Stellen:
- Zeit pro Stück. Jeder zusätzliche Messerdurchlauf ist Arbeit. Eine große Flasche mit Henkel braucht oft ein Vielfaches der Nacharbeit einer 250-ml-Shampooflasche.
- Werkzeug. Eine bessere Quetschkante und ein sauber ausgelegter Halseinsatz kosten einmal und reduzieren danach den Aufwand in jedem Zyklus.
- Ausbeute. Aggressives Schneiden trifft auch gute Flaschen: 0,2 mm zu tief, und die Dichtfläche ist Ausschuss.
- Prüfung. Ein optisch kritischer Hals wird sichtgeprüft oder mit einer Gut-Schlecht-Lehre kontrolliert — und diese Kontrolle ist Personal an der Linie.
Wichtig ist auch das umgekehrte Risiko: Wer den tiefstmöglichen Schnitt verlangt, kann die Bodenschweißnaht so weit schwächen, dass die Flasche den Falltest nicht besteht. Ziel ist eine saubere und runde Kante, nicht der tiefste Schnitt.
Eine praxistaugliche Vorgabe lautet: „bündig abgetrennt, keine scharfe Kante, kein Grat auf der Dichtfläche“ statt „gar kein Grat“. Das erste ist erreichbar und prüfbar, das zweite nicht.
Die Oberfläche zum Produkt passen
Ob eine leicht sichtbare Schnittlinie stört, hängt davon ab, wo die Flasche verkauft wird und wer sie in die Hand nimmt.
| Segment | Erwartete Oberfläche | So spezifizieren |
|---|---|---|
| Premium-Kosmetik im Regal | Haptik und Optik sind Teil des Produkts | Hals flammpoliert, Boden bündig, keine sichtbare Linie |
| Massen-Kosmetik und Haushalt | sauber, aber kostengetrieben | Maschinenschnitt, Grat entfernt, keine scharfe Kante |
| Große Waschmittel- und Chemieflaschen | Henkel und Boden werden angefasst | Henkelöffnung entgratet, Boden bündig, Gewicht geprüft |
| Industrie, Nachfüllung, B2B | Funktion vor Optik | Dichtfläche sauber, kosmetischer Schnitt reduziert |
| Aktions- und Einwegpackungen | kurze Lebensdauer, niedrigster Preis | Basisschnitt, keine scharfe Kante an Griffbereichen |
Im mittleren und gehobenen Preissegment ist die Oberfläche eines der günstigsten Qualitätssignale. Bei einem billigen Verbrauchsartikel, der nur über den Preis konkurriert, ist das Budget in gleichmäßiger Wandstärke oder im Verschluss besser angelegt.
Der ISBM-Weg: von Natur aus glatt
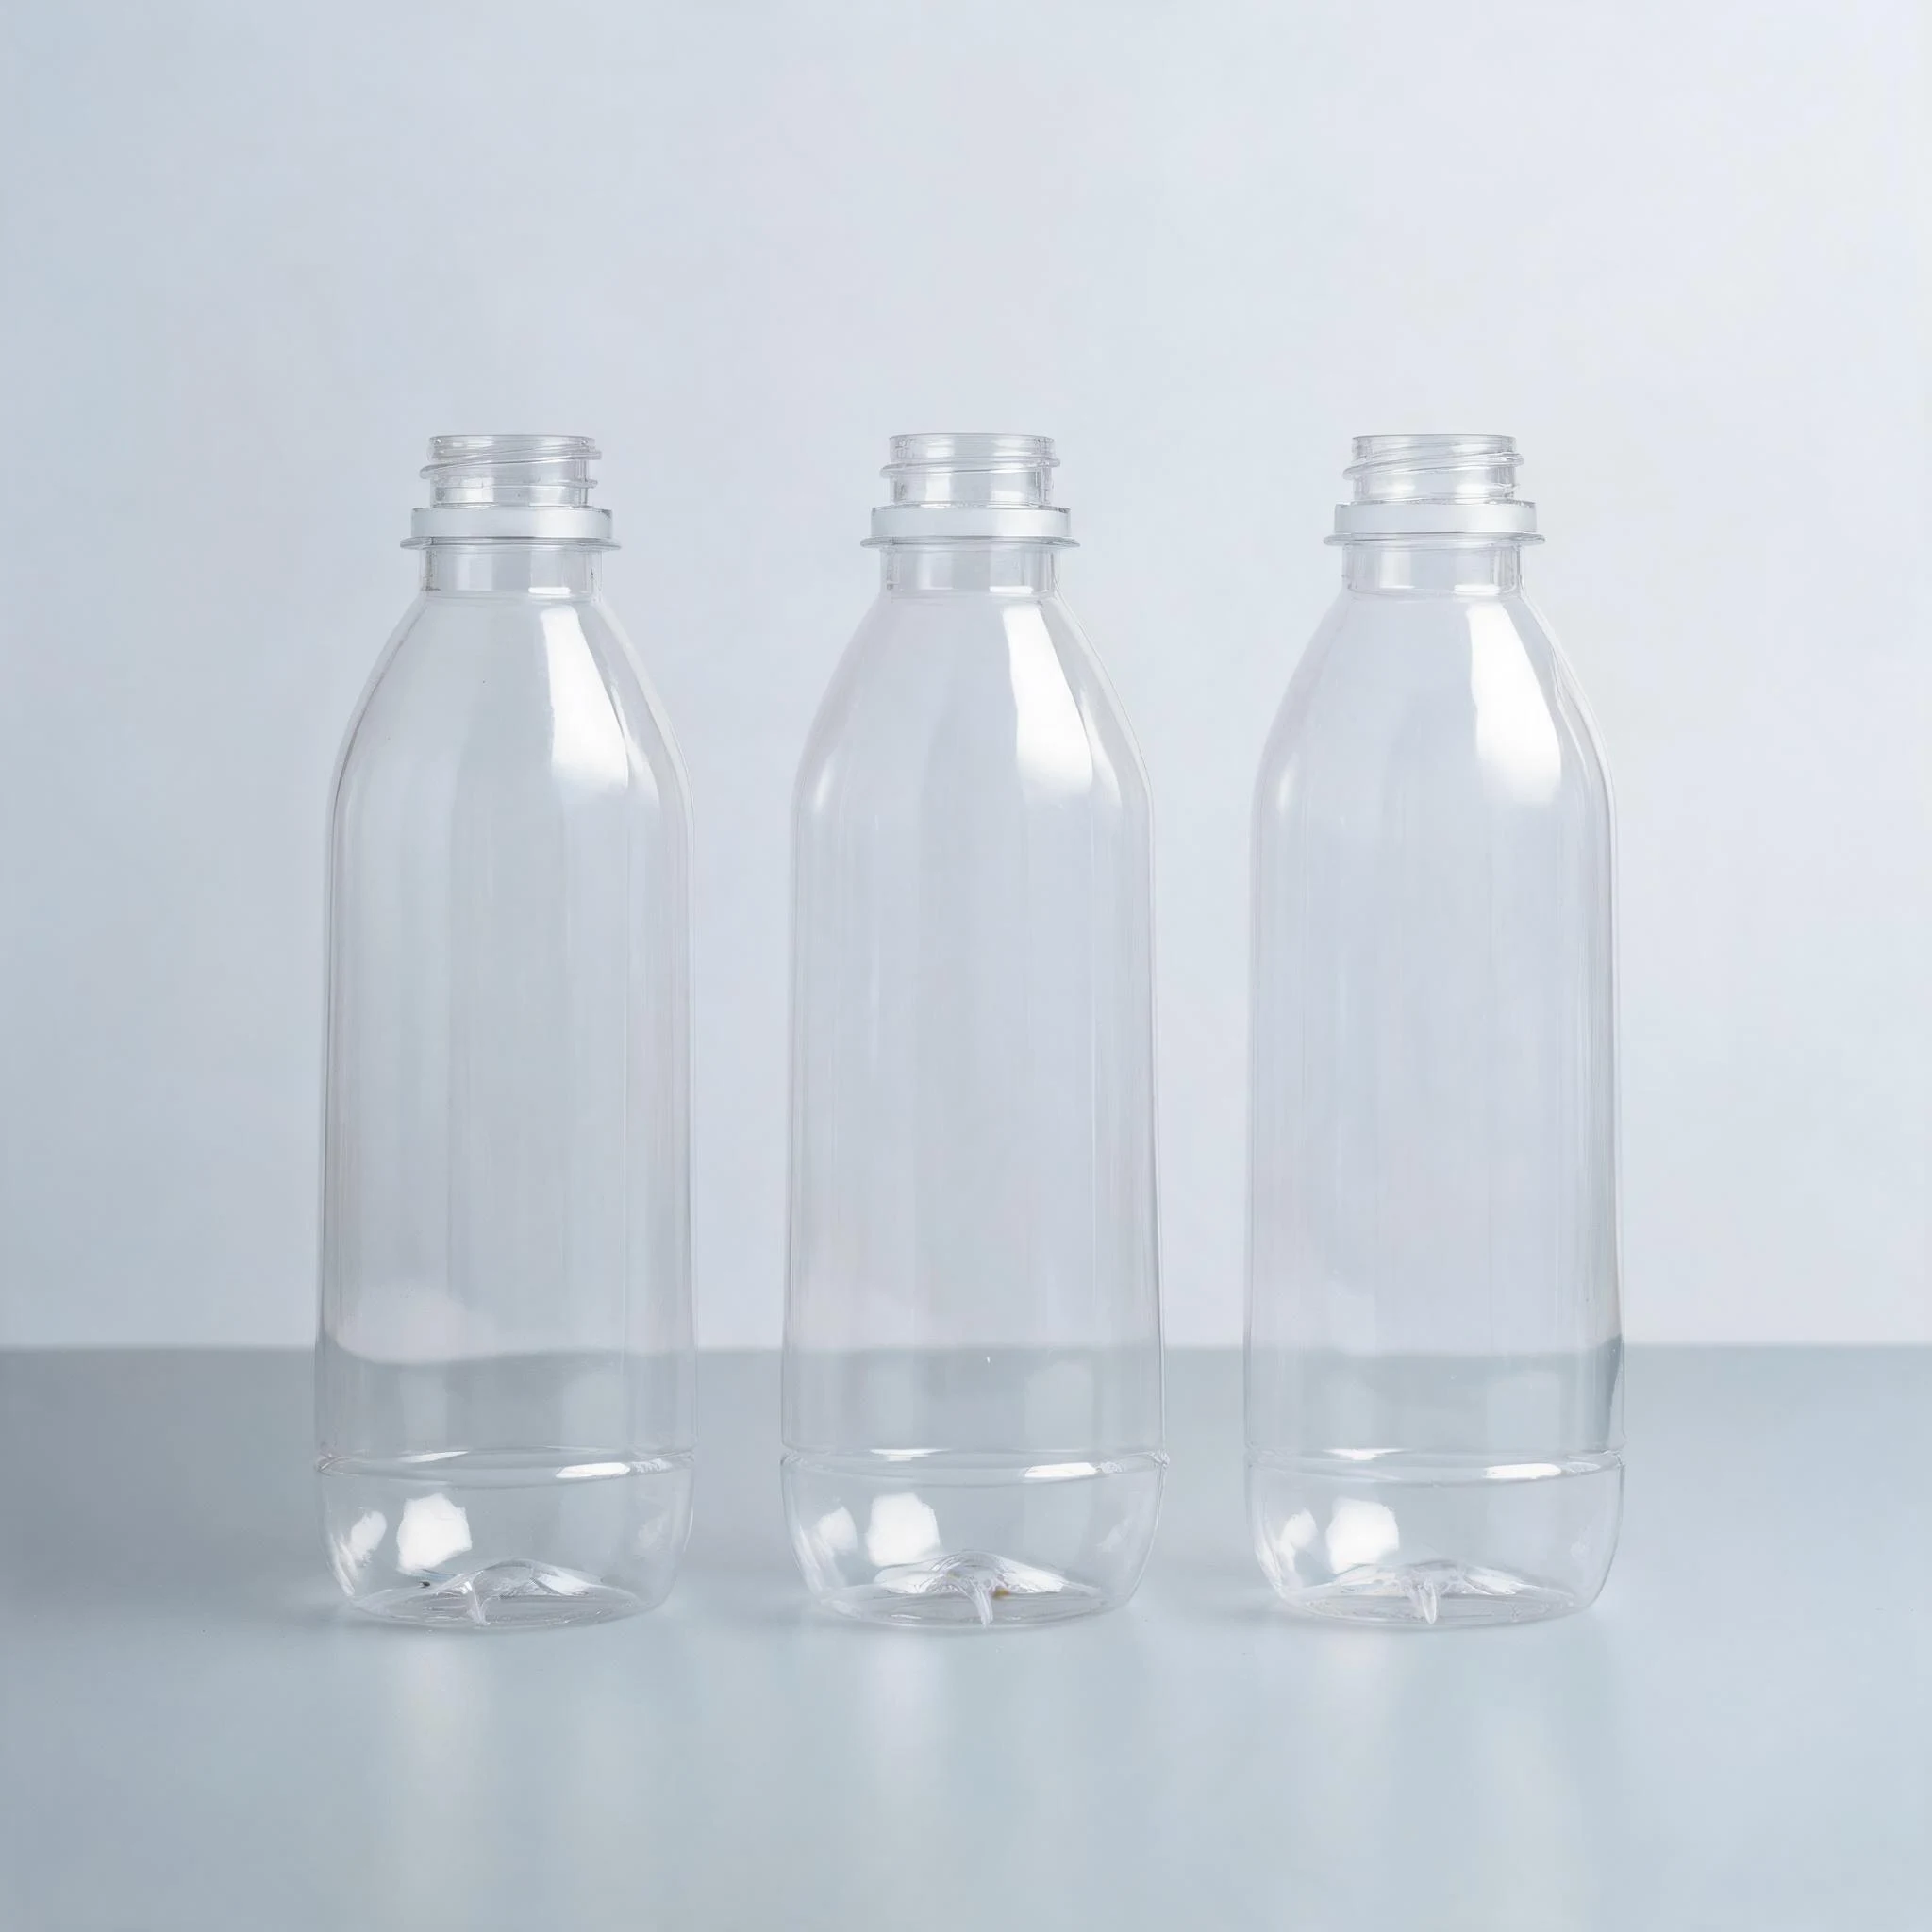
Wenn nichts zu entfernen ist, ändert sich die Diskussion. Eine ISBM-Flasche hat einen gespritzten Hals mit scharfem, maßhaltigem Gewinde, einen glatten Boden und keine Schnittlinie am Körper — deshalb wirkt eine klare PET-Flasche neben einer nachgearbeiteten HDPE-Flasche so sauber.
Der Preis dafür ist die Form. ISBM braucht einen Vorformling und eine Blasform, kann keinen integrierten Henkel formen und tut sich mit stark asymmetrischen Körpern und scharfen Hinterschneidungen schwer. Die Wandverteilung folgt dem Vorformling, nicht dem Schlauch — einseitig dickere Wände sind also kaum frei zu gestalten.
- ISBM passt bei symmetrischen, klaren oder hochglänzenden Flaschen mit maßgenauem Hals.
- EBM passt bei Henkel, versetztem Hals, weichem Druckgefühl oder weitem Schraubglas.
- Bei kleinen Mengen kommen beim ISBM Werkzeugkosten für den Vorformling hinzu; ein Standardvorformling nimmt davon das meiste weg.
Ein grundsätzlich besseres Verfahren gibt es nicht. Eine Waschmittelflasche mit Henkel lässt sich zu keinem Preis per ISBM herstellen, eine klare 500-ml-Wasserflasche wird selten per EBM gemacht.
Wareneingang: sechs Prüfungen
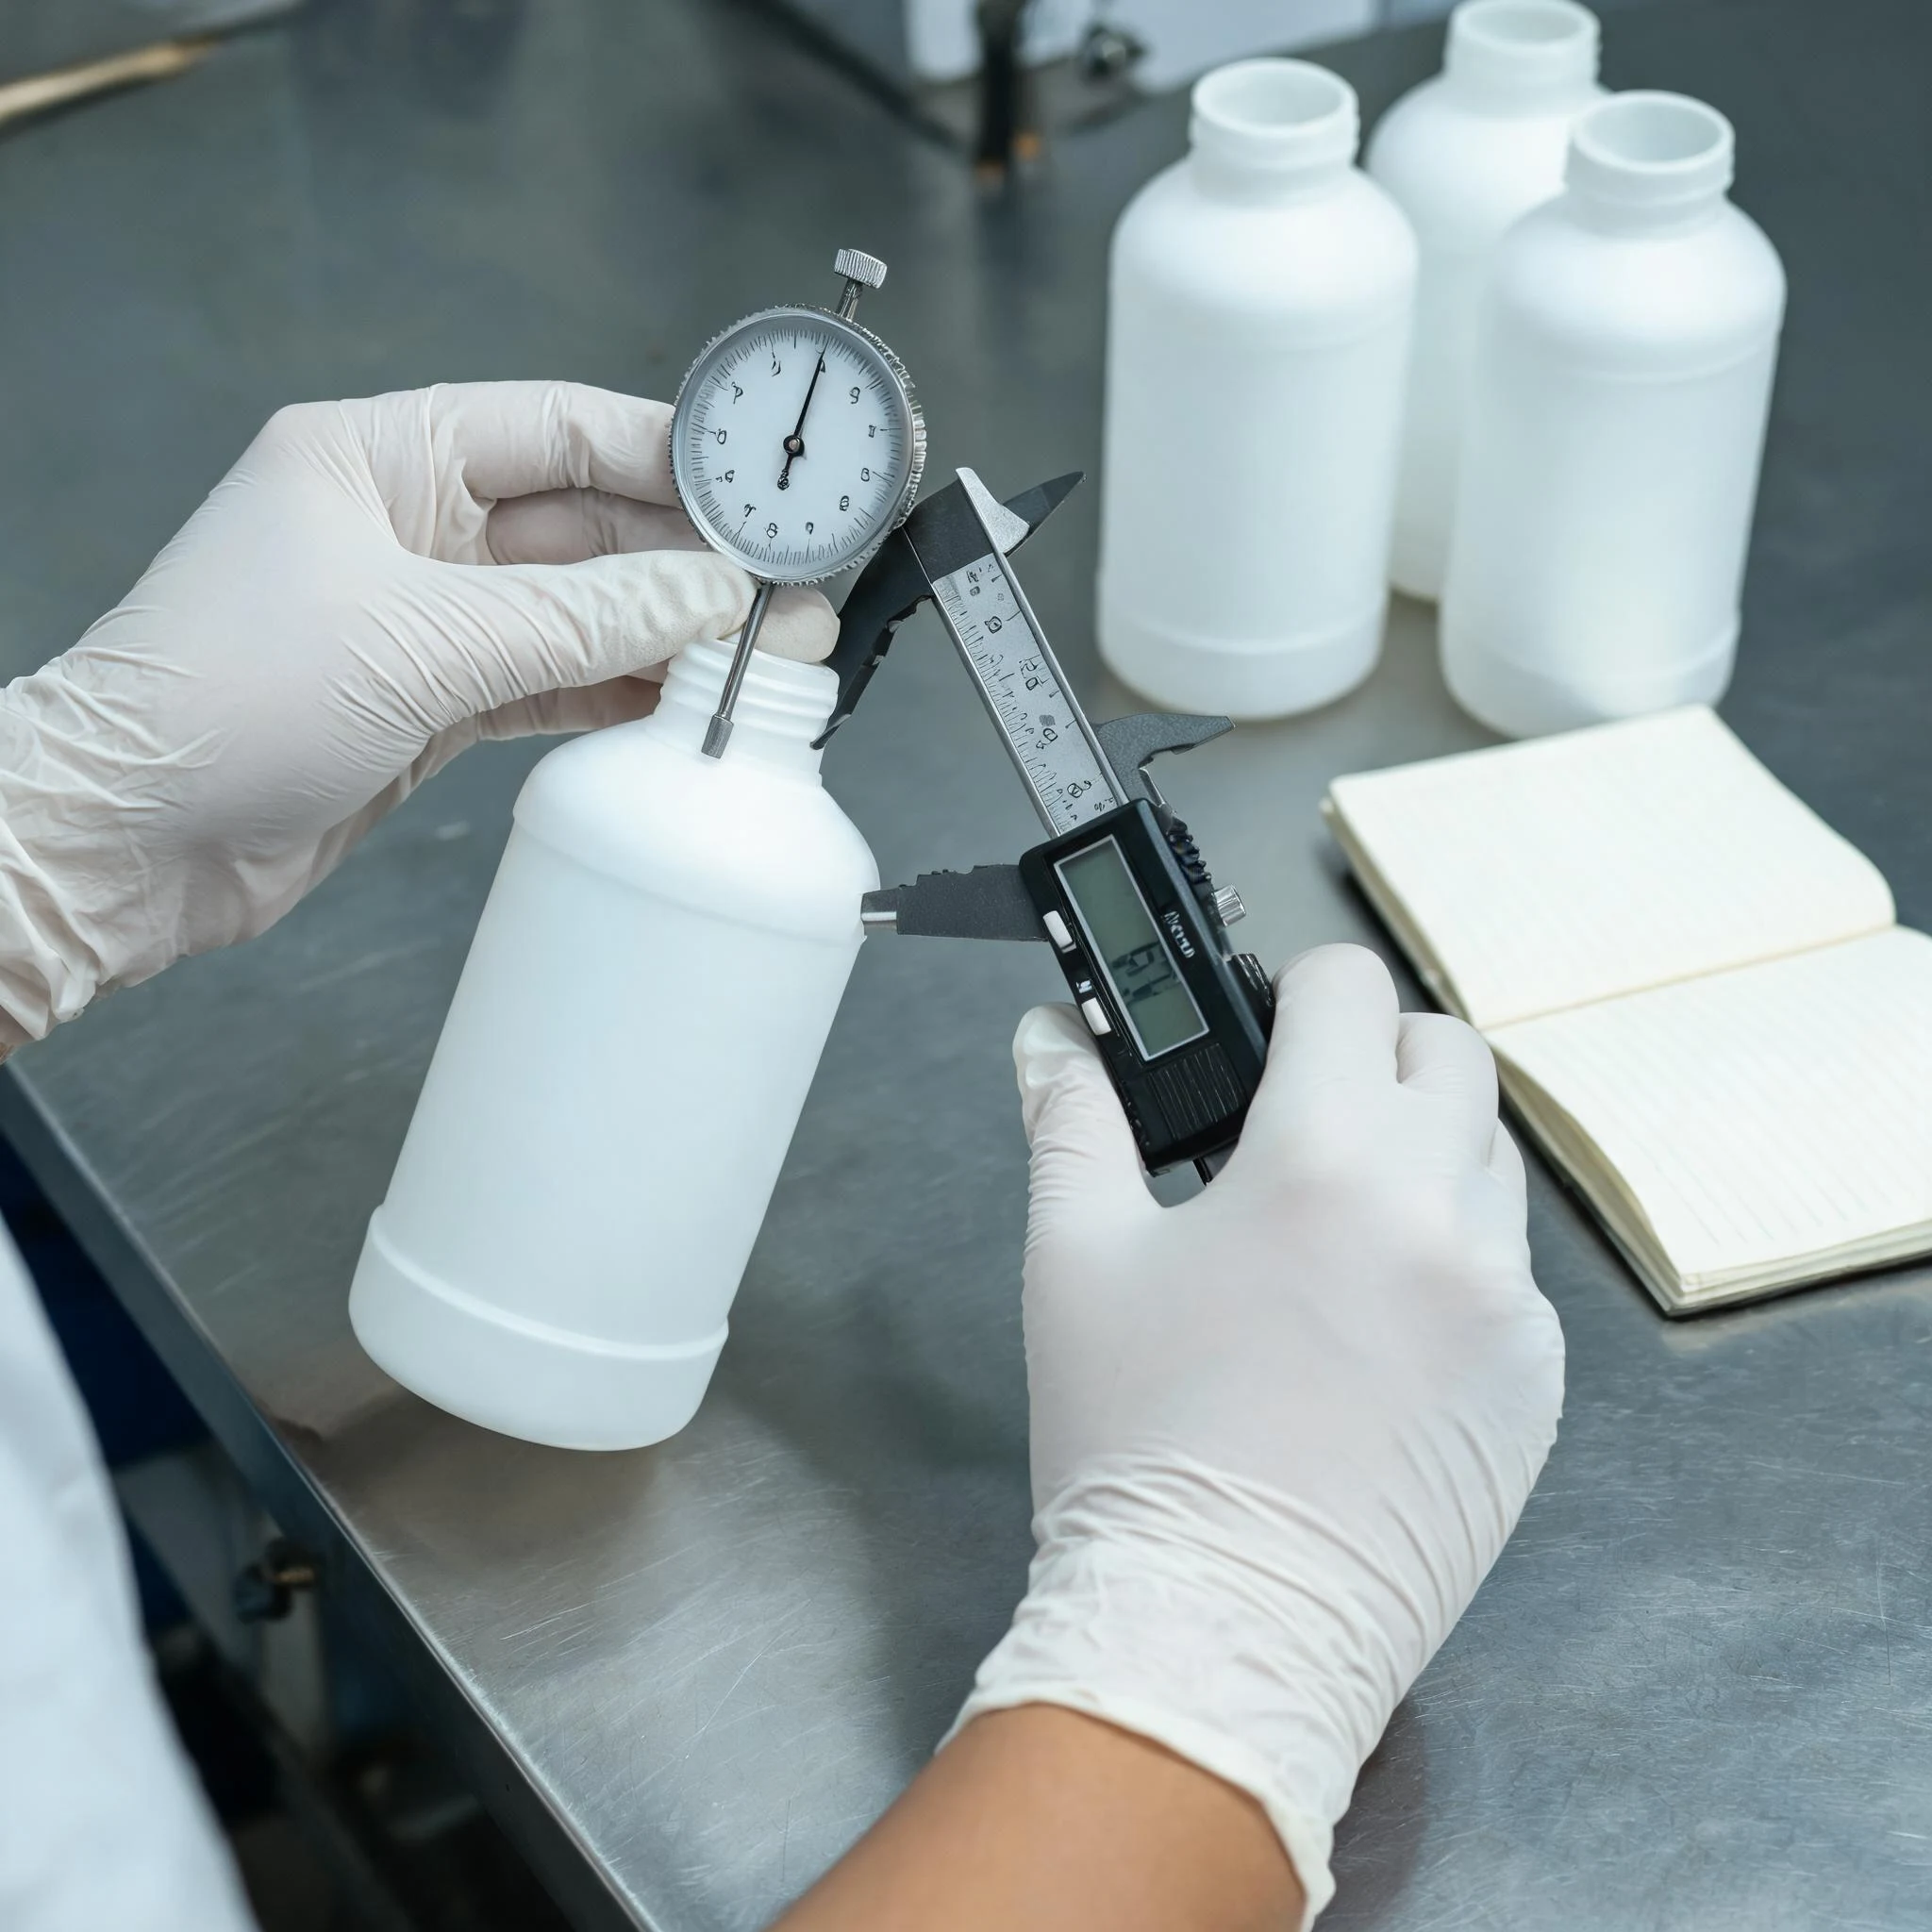
Dafür braucht es kein Labor. Sechs Prüfungen an einem Musterkarton zeigen, ob die Nacharbeit beherrscht wird:
- Mit geschlossenen Augen mit dem Daumen um den Halsring und an der Bodenkante entlangfahren. Jede fühlbare Stufe ist ein Grat.
- Die Flasche gegen ein Fenster oder eine Leuchtplatte halten. Grat zeigt sich als weiße Haarline, besonders auf farbigen Flaschen.
- Eine Kappe zehnmal auf- und zudrehen. Der Lauf muss gleichmäßig sein, ohne Kratzen und ohne plötzlichen Widerstand.
- Die Dichtfläche im Hals mit einer Lampe ansehen. Eine radiale Messerspur ist eine spätere Undichtigkeit.
- Zehn Flaschen wiegen. Ein plötzlicher Gewichtsabfall deutet auf einen zu tief eingestellten Trimmer.
- Eine Flasche füllen und aus 1,2 m auf harten Boden fallen lassen. Ein Boden, der an der Naht reißt, wurde zu aggressiv geschnitten.
Notieren Sie das Ergebnis je Charge. Nacharbeitsprobleme sind fast immer eine Drift — stumpfes Messer, neuer Bediener, wärmerer Tag — und eine kurze Aufzeichnung macht sie sichtbar, bevor Ihre Kunden sie sehen.
Häufige Fragen von Einkäufern
Verursacht Grat am Gewinde Undichtigkeiten?
Allein selten. Undichtigkeiten entstehen durch Schäden an der inneren Dichtfläche oder wenn Grat die Kappe hochhebt. Prüfen Sie die Dichtfläche getrennt von der Gewindeaußenseite.
Kann ein Lieferant „null Grat“ garantieren?
Bei einer extrusionsblasgeformten Flasche nicht ehrlich. Realistisch ist die Vorgabe: bündig abgetrennt, keine scharfe Kante, kein Grat auf der Dichtfläche — bestätigt an einem Muster, das Sie selbst in der Hand hatten.
Warum fühlen sich zwei Flaschen aus derselben Form unterschiedlich an?
Weil das Entgraten ein eigener Arbeitsgang ist. Temperatur des Vorformlings, Messerschärfe, Schnitttiefe und Technik des Bedieners verändern sich während einer Schicht; die gelieferte Flasche zeigt den Zustand der Linie an diesem Tag.
Ist Flammpolieren bei großen Flaschen möglich?
Am Hals ja, wenn die Wand dick genug ist. Ein dünner Boden oder ein Henkel verformt sich dabei meist, deshalb bleibt es besser auf den Hals beschränkt.
Ist eine glattere Flasche immer teurer?
Nicht immer. Bei sauber ausgelegter Quetschkante und gepflegtem Trimmer kann der Preisunterschied klein sein. Teuer wird es, wenn die optische Anforderung eine schwer erreichbare Stelle betrifft, etwa die Innenseite eines Henkels.