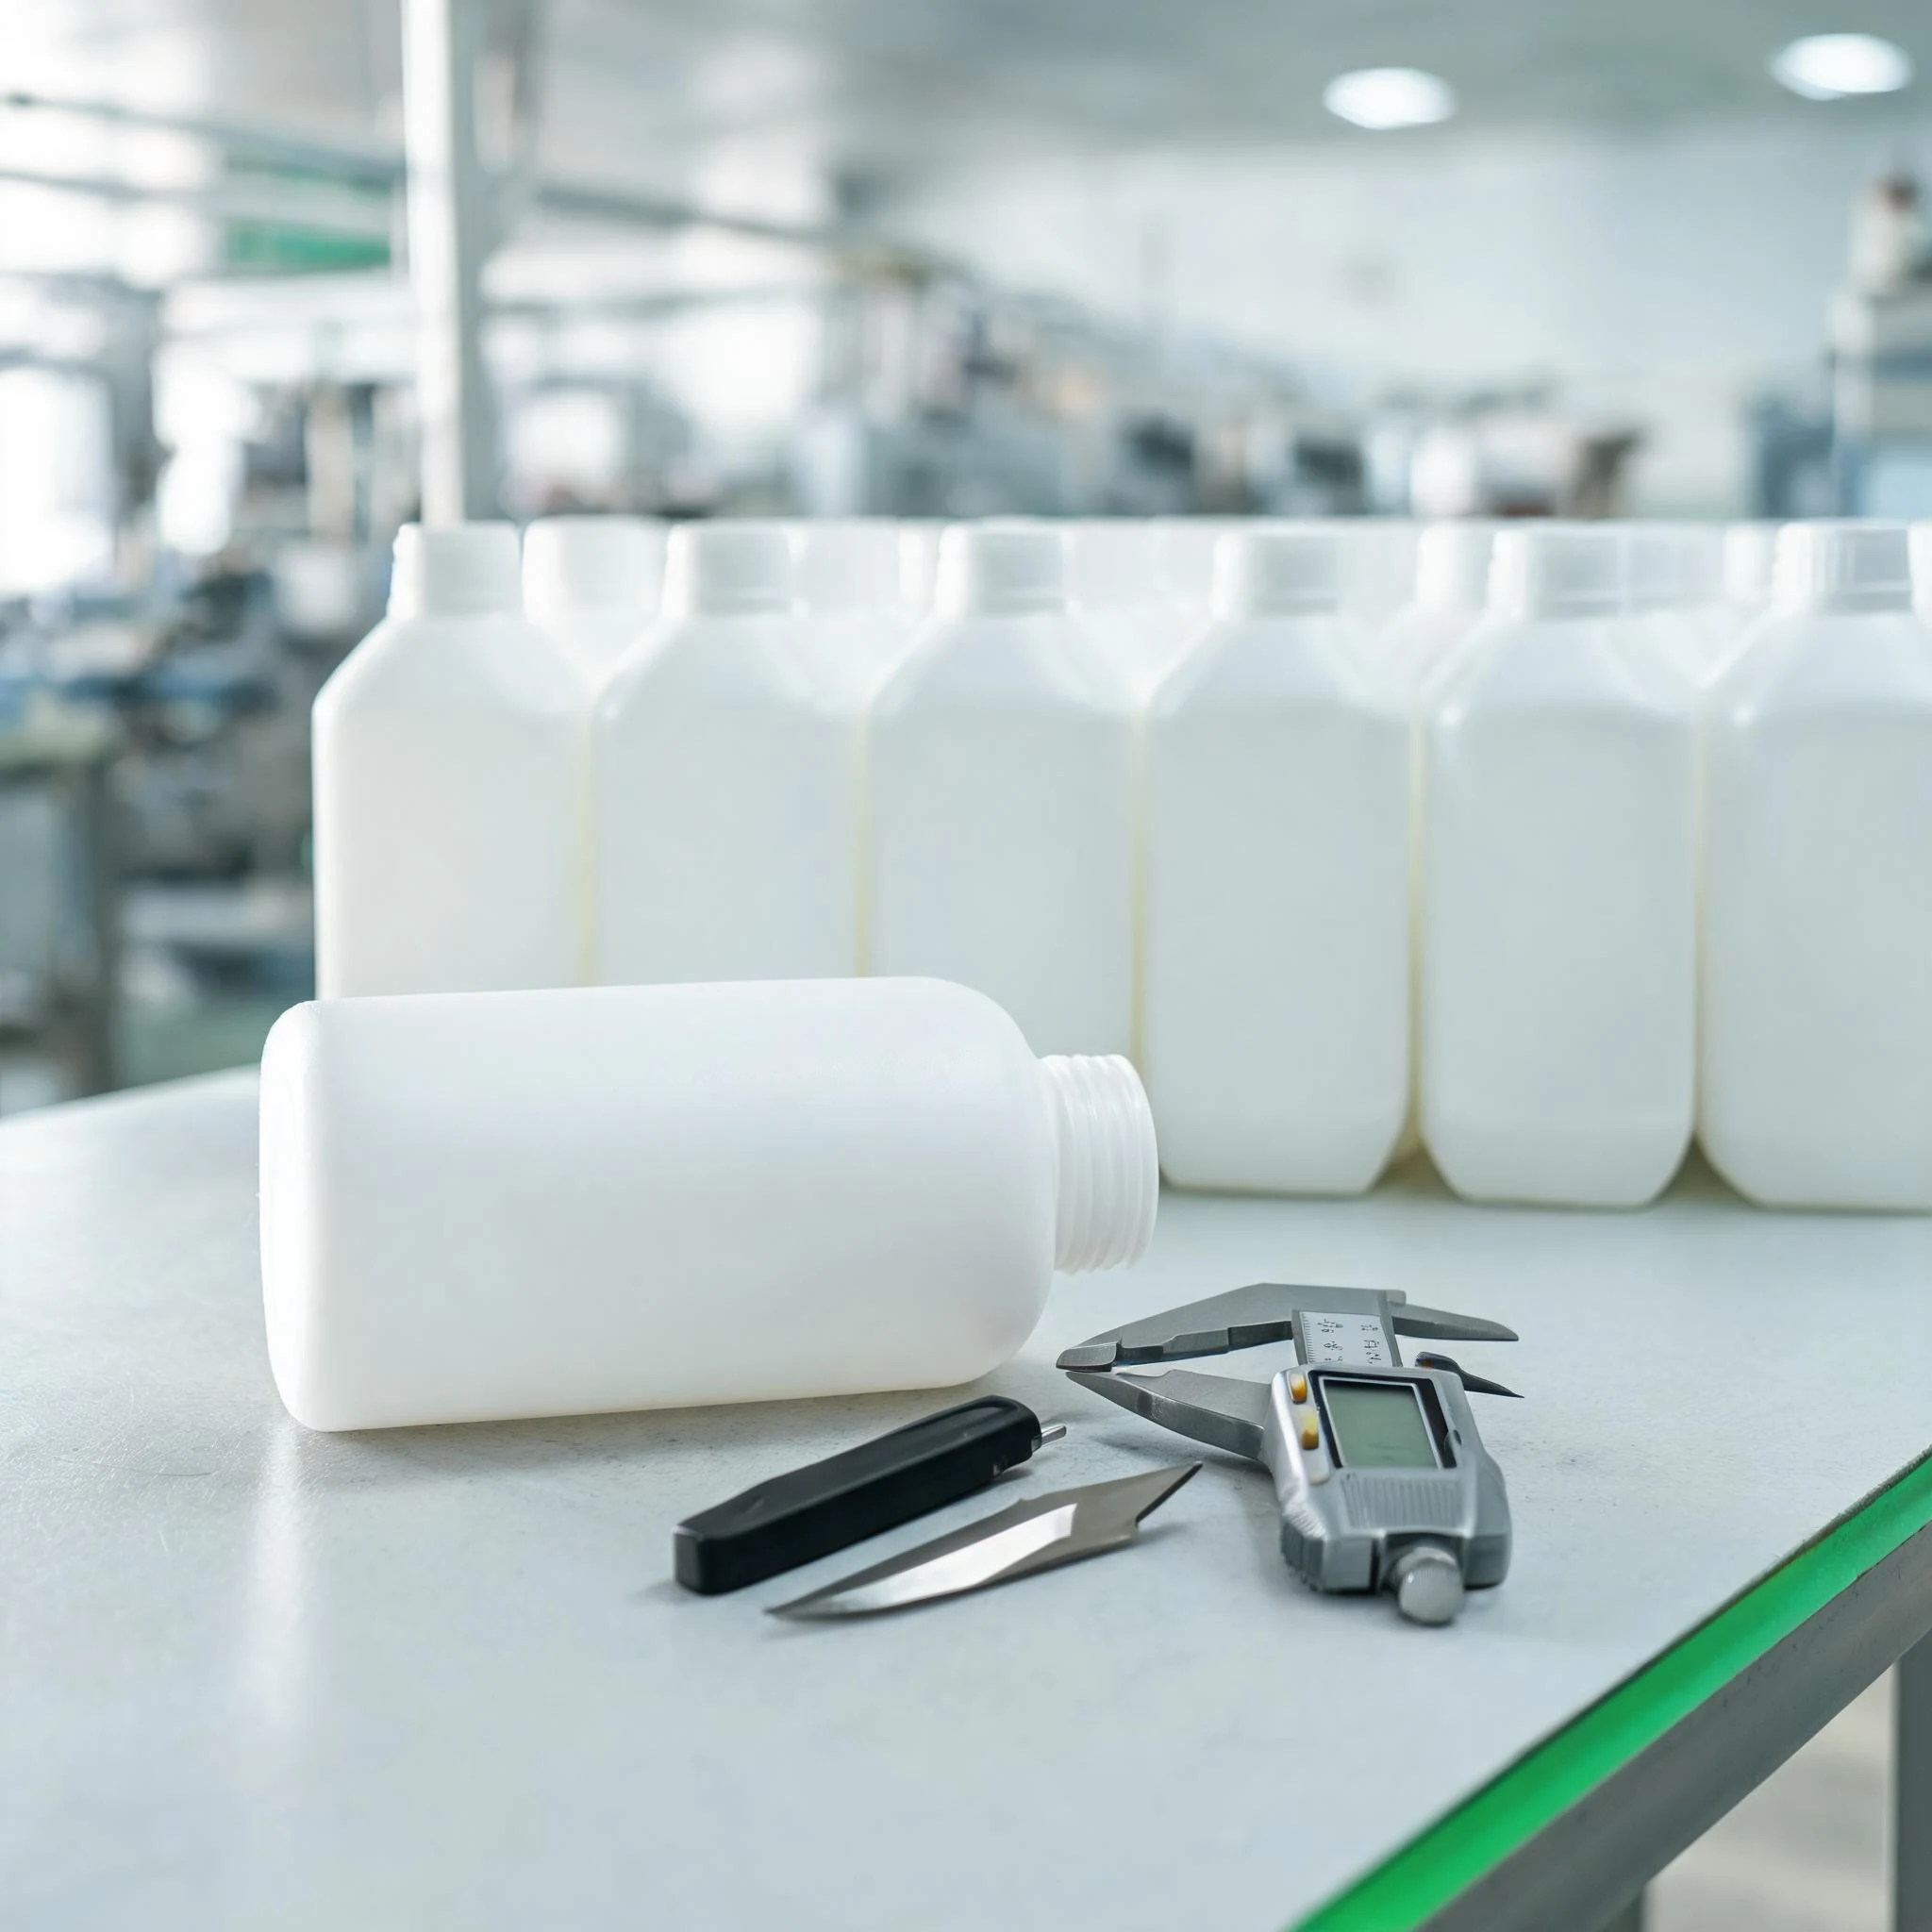
Dos envases pueden tener el mismo volumen, la misma resina y el mismo hueco en la estantería y, aun así, uno parece un producto terminado y el otro una muestra de taller. La diferencia suele ser un borde fino de material que quedó en el cuello o en la base. Aquí está de dónde sale esa rebaba, qué hace falta para quitarla bien y cómo decidir si su producto debe pagar por un borde más limpio.
Dos formas de fabricar un envase, dos tipos de borde
Casi todos los envases plásticos se producen por una de dos vías, y esa vía decide si hay algo que cortar.
Extrusión-soplado (EBM) hace descender un tubo de plástico caliente — la parisón — entre dos mitades de molde. El molde cierra, el aire hincha la parisón contra la cavidad y el envase se enfría. Como la parisón debe ser más larga que el envase para poder sujetarla y sellarla, deja un sobrante arriba y una soldadura abajo; ambos se cortan después. Así se fabrican la mayoría de los envases de HDPE y PP, incluidos los que llevan asa.
Inyección-estirado-soplado (ISBM) parte de una preforma con forma de tubo de ensayo cuyo cuello y rosca ya están moldeados. La preforma se recalienta, se estira con una varilla y se sopla en el molde. El cuello nunca se corta, así que no hay rebaba en la rosca — pero solo se pueden hacer formas que se soplen desde una preforma.
| Extrusión-soplado | Inyección-estirado-soplado | |
|---|---|---|
| Cómo se forma | Parisón hinchada en molde cerrado | Preforma inyectada, estirada y soplada |
| Dónde se corta material | Sobrante superior, pinzamiento de base, aberturas del asa | Nada en el cuello; solo el gate de la preforma |
| Calidad del cuello | Depende del trimmer y del desgaste de la cuchilla | Moldeado a medida final, sin corte |
| Libertad de forma | Asas, cuellos desplazados, cuerpos ovalados y asimétricos | Formas simétricas, sin asa, contrasalidas limitadas |
| Materiales habituales | HDPE, LDPE, PP, PVC | PET, PETG, algunos PP |
| Productos típicos | Champú, detergente, química, loción, garrafas | Agua, aceite, cosmética, bebidas |
El borde cortado no es un defecto en sí: es una etapa normal del ciclo de extrusión-soplado. Lo que importa es con qué cuidado se ha repasado.
Dónde aparece realmente la rebaba
Una rebaba es material cortado pero no repasado. En un envase de EBM aparece en tres puntos:
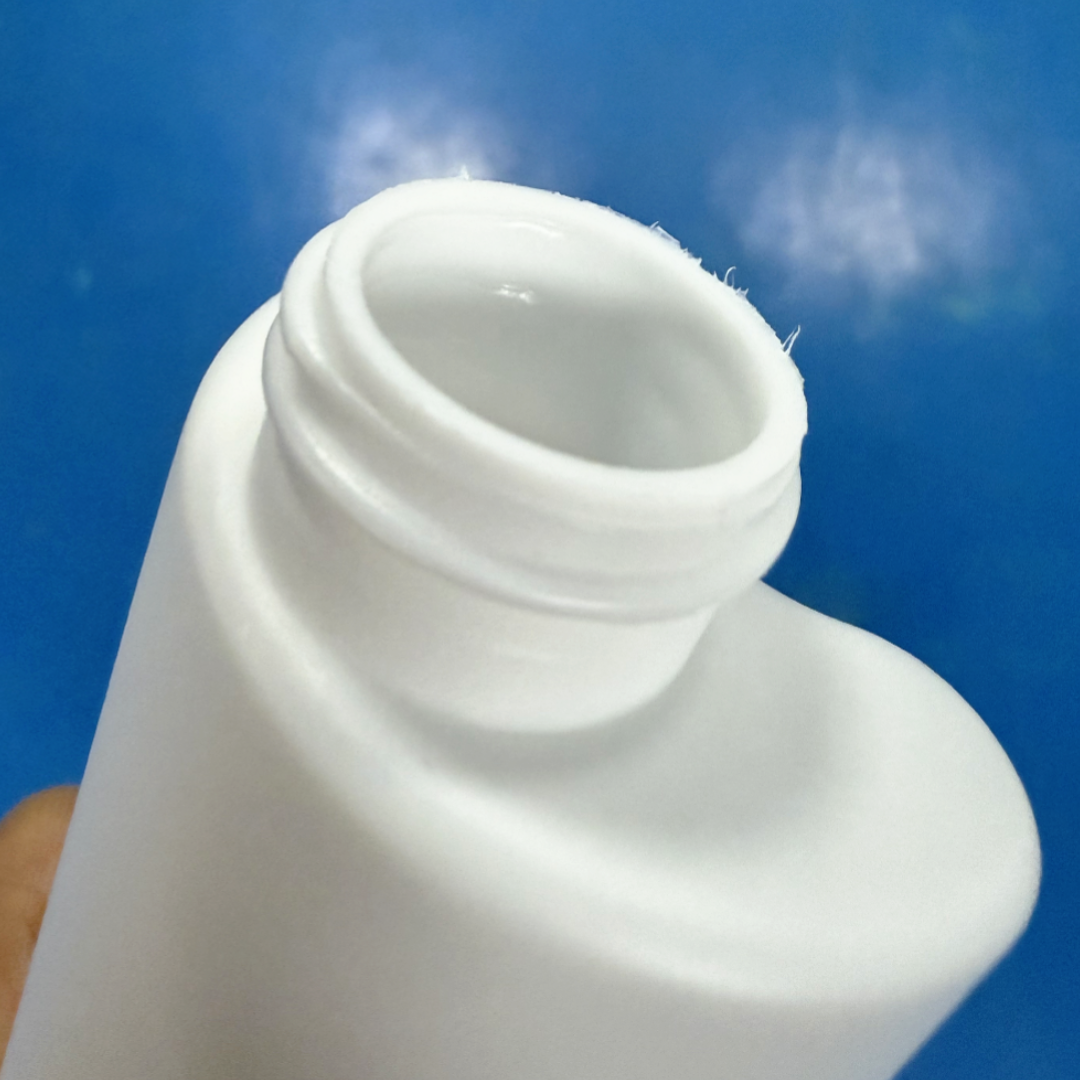
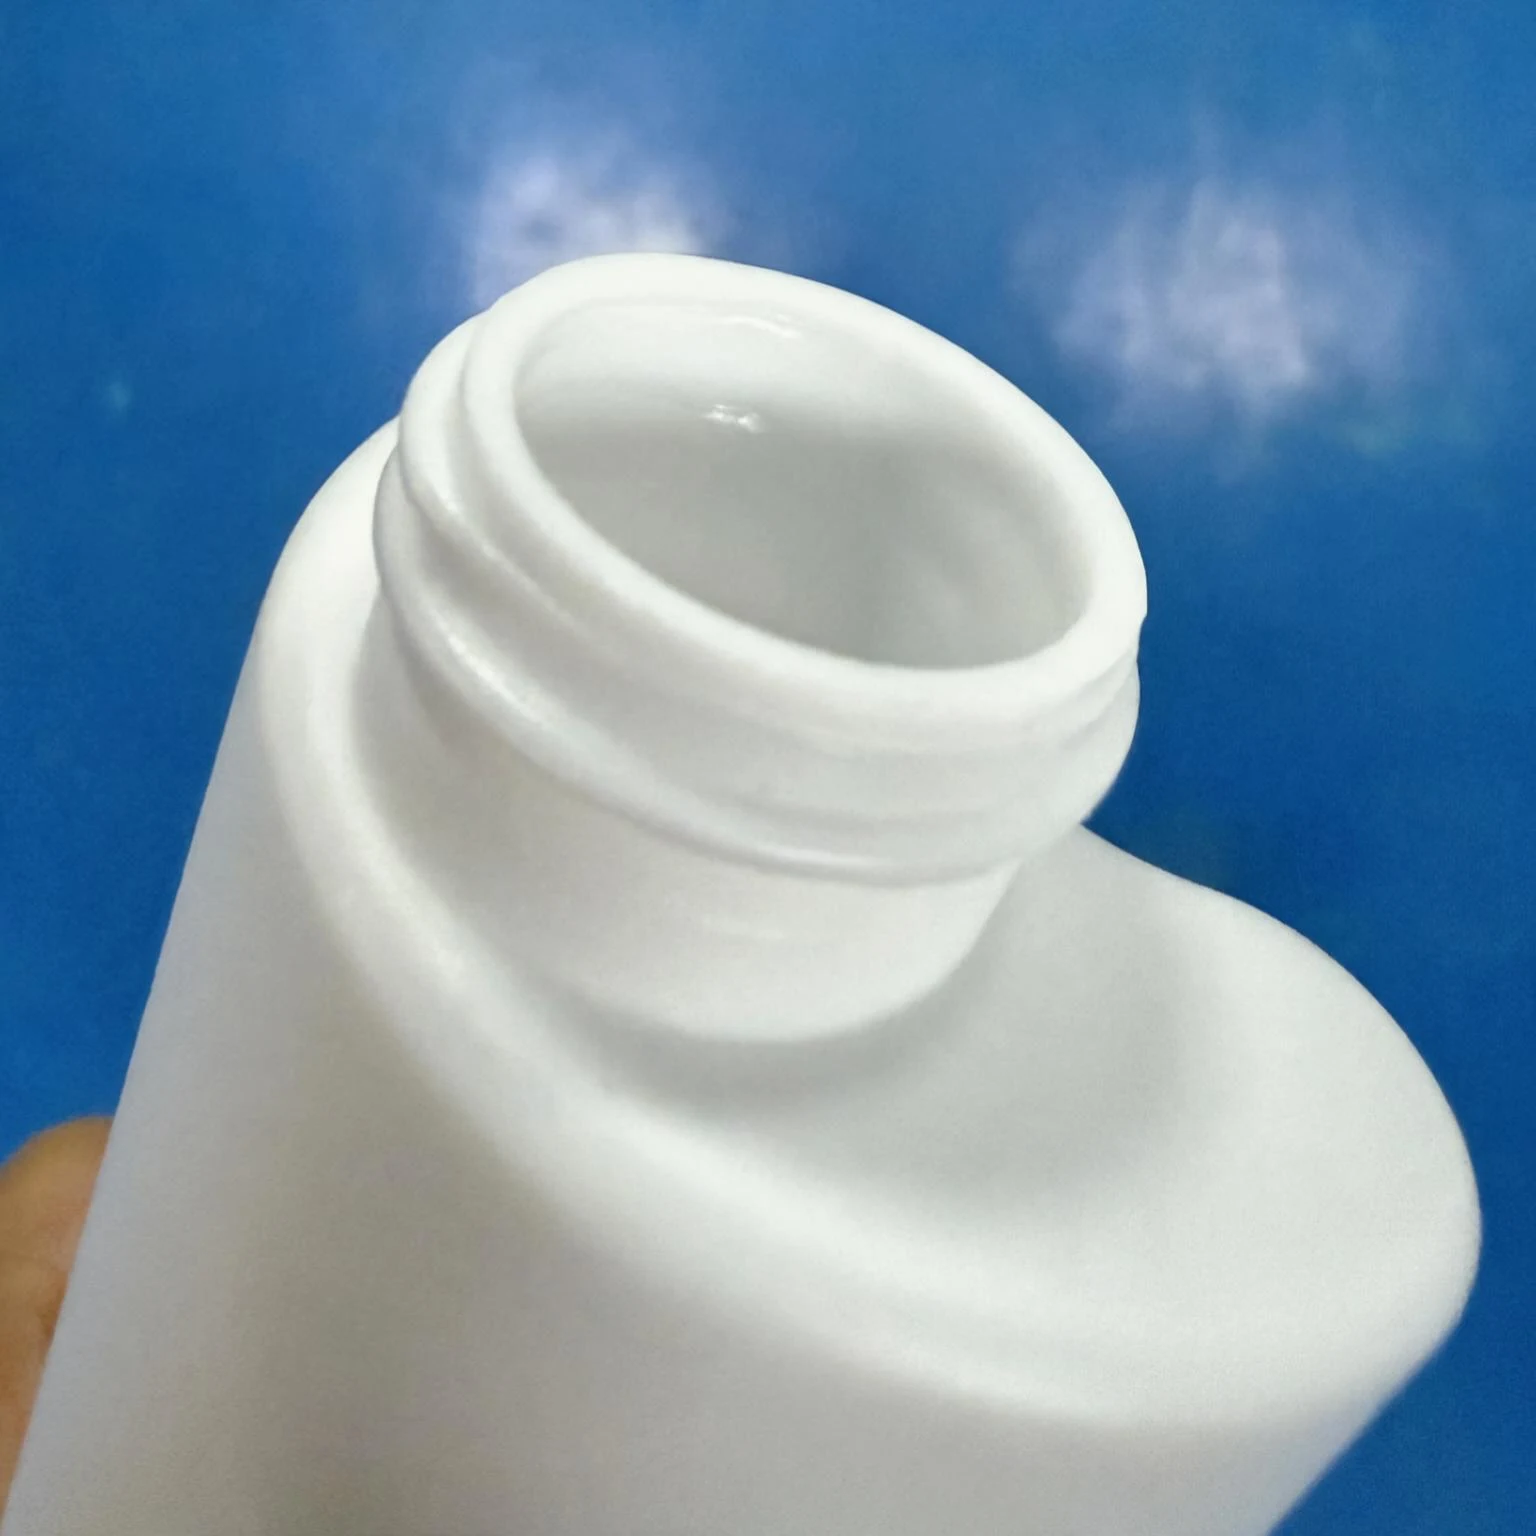
- El anillo del cuello. Un trimmer giratorio o de punzón corta el sobrante. Una cuchilla roma deja un labio fino en el exterior del anillo y puede arrastrar una viruta sobre la superficie de sellado.
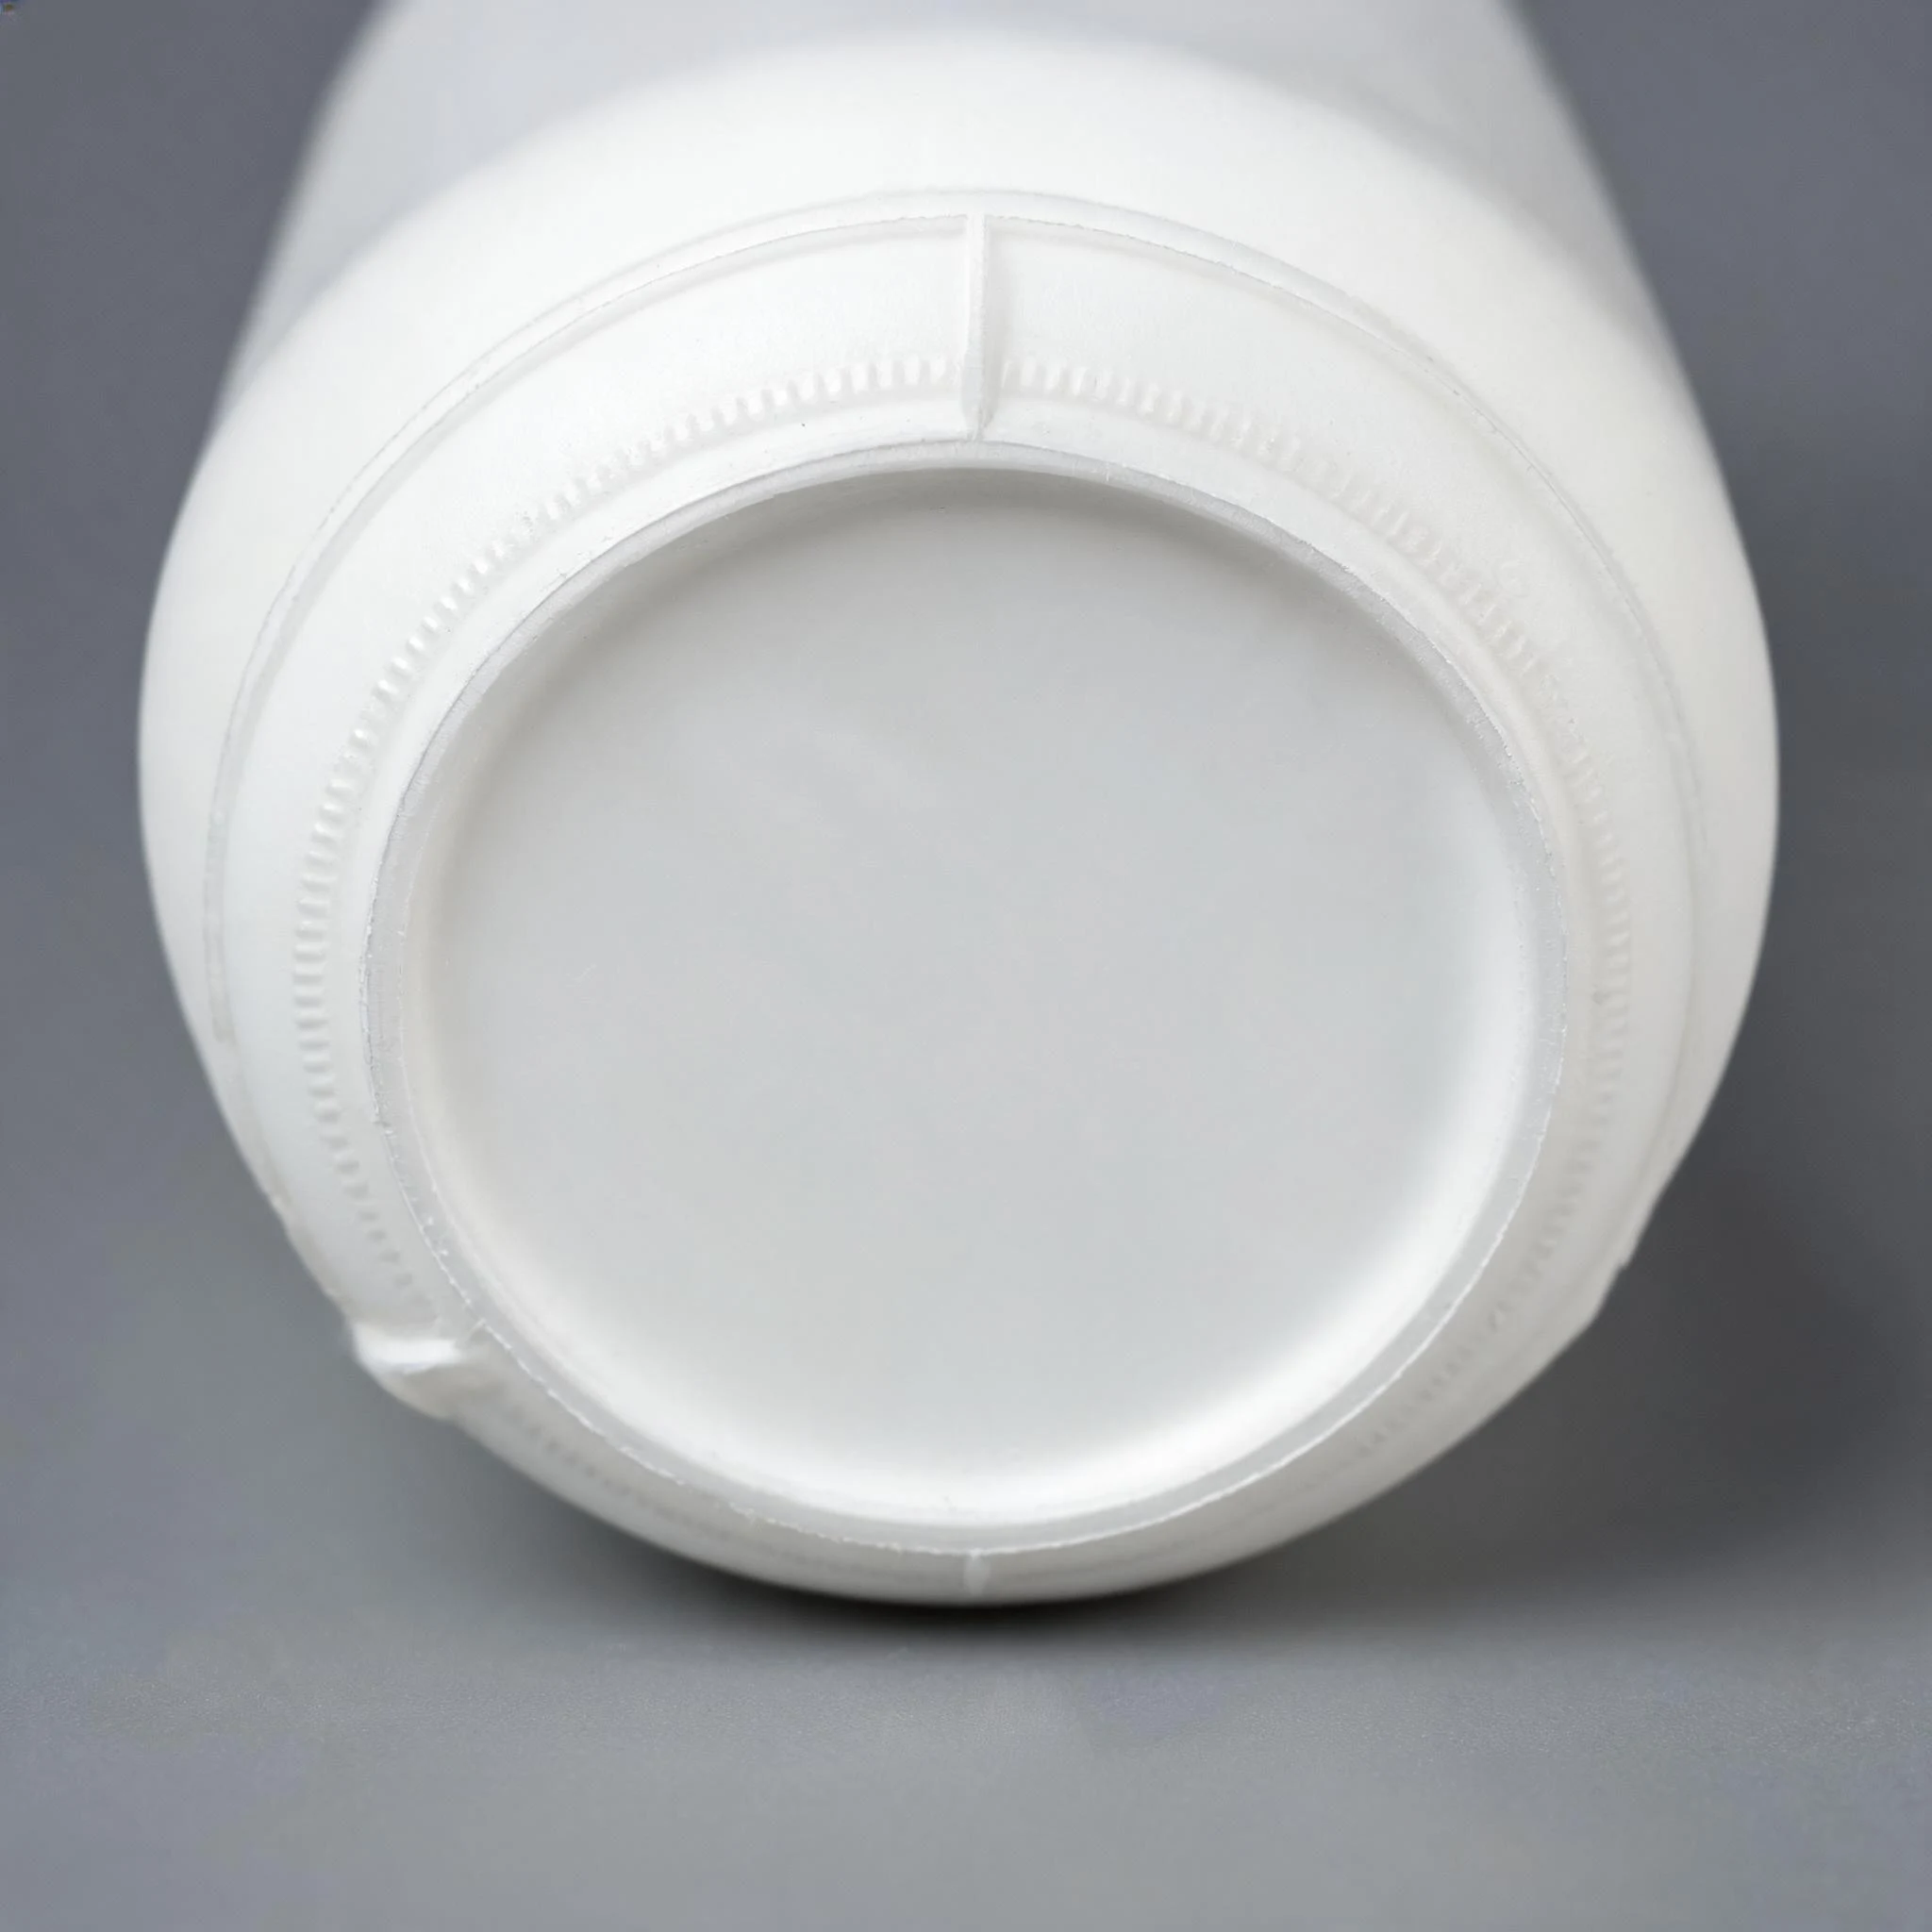
- El pinzamiento de la base. La línea de soldadura se corta a ras. Cortar poco deja un borde que raya la superficie donde se apoya; cortar demasiado adelgaza la soldadura y debilita la base.
- Asa y aberturas. Un envase con asa necesita el hueco entre asa y cuerpo: más pasadas de cuchilla y más sitios donde puede sobrevivir una rebaba.
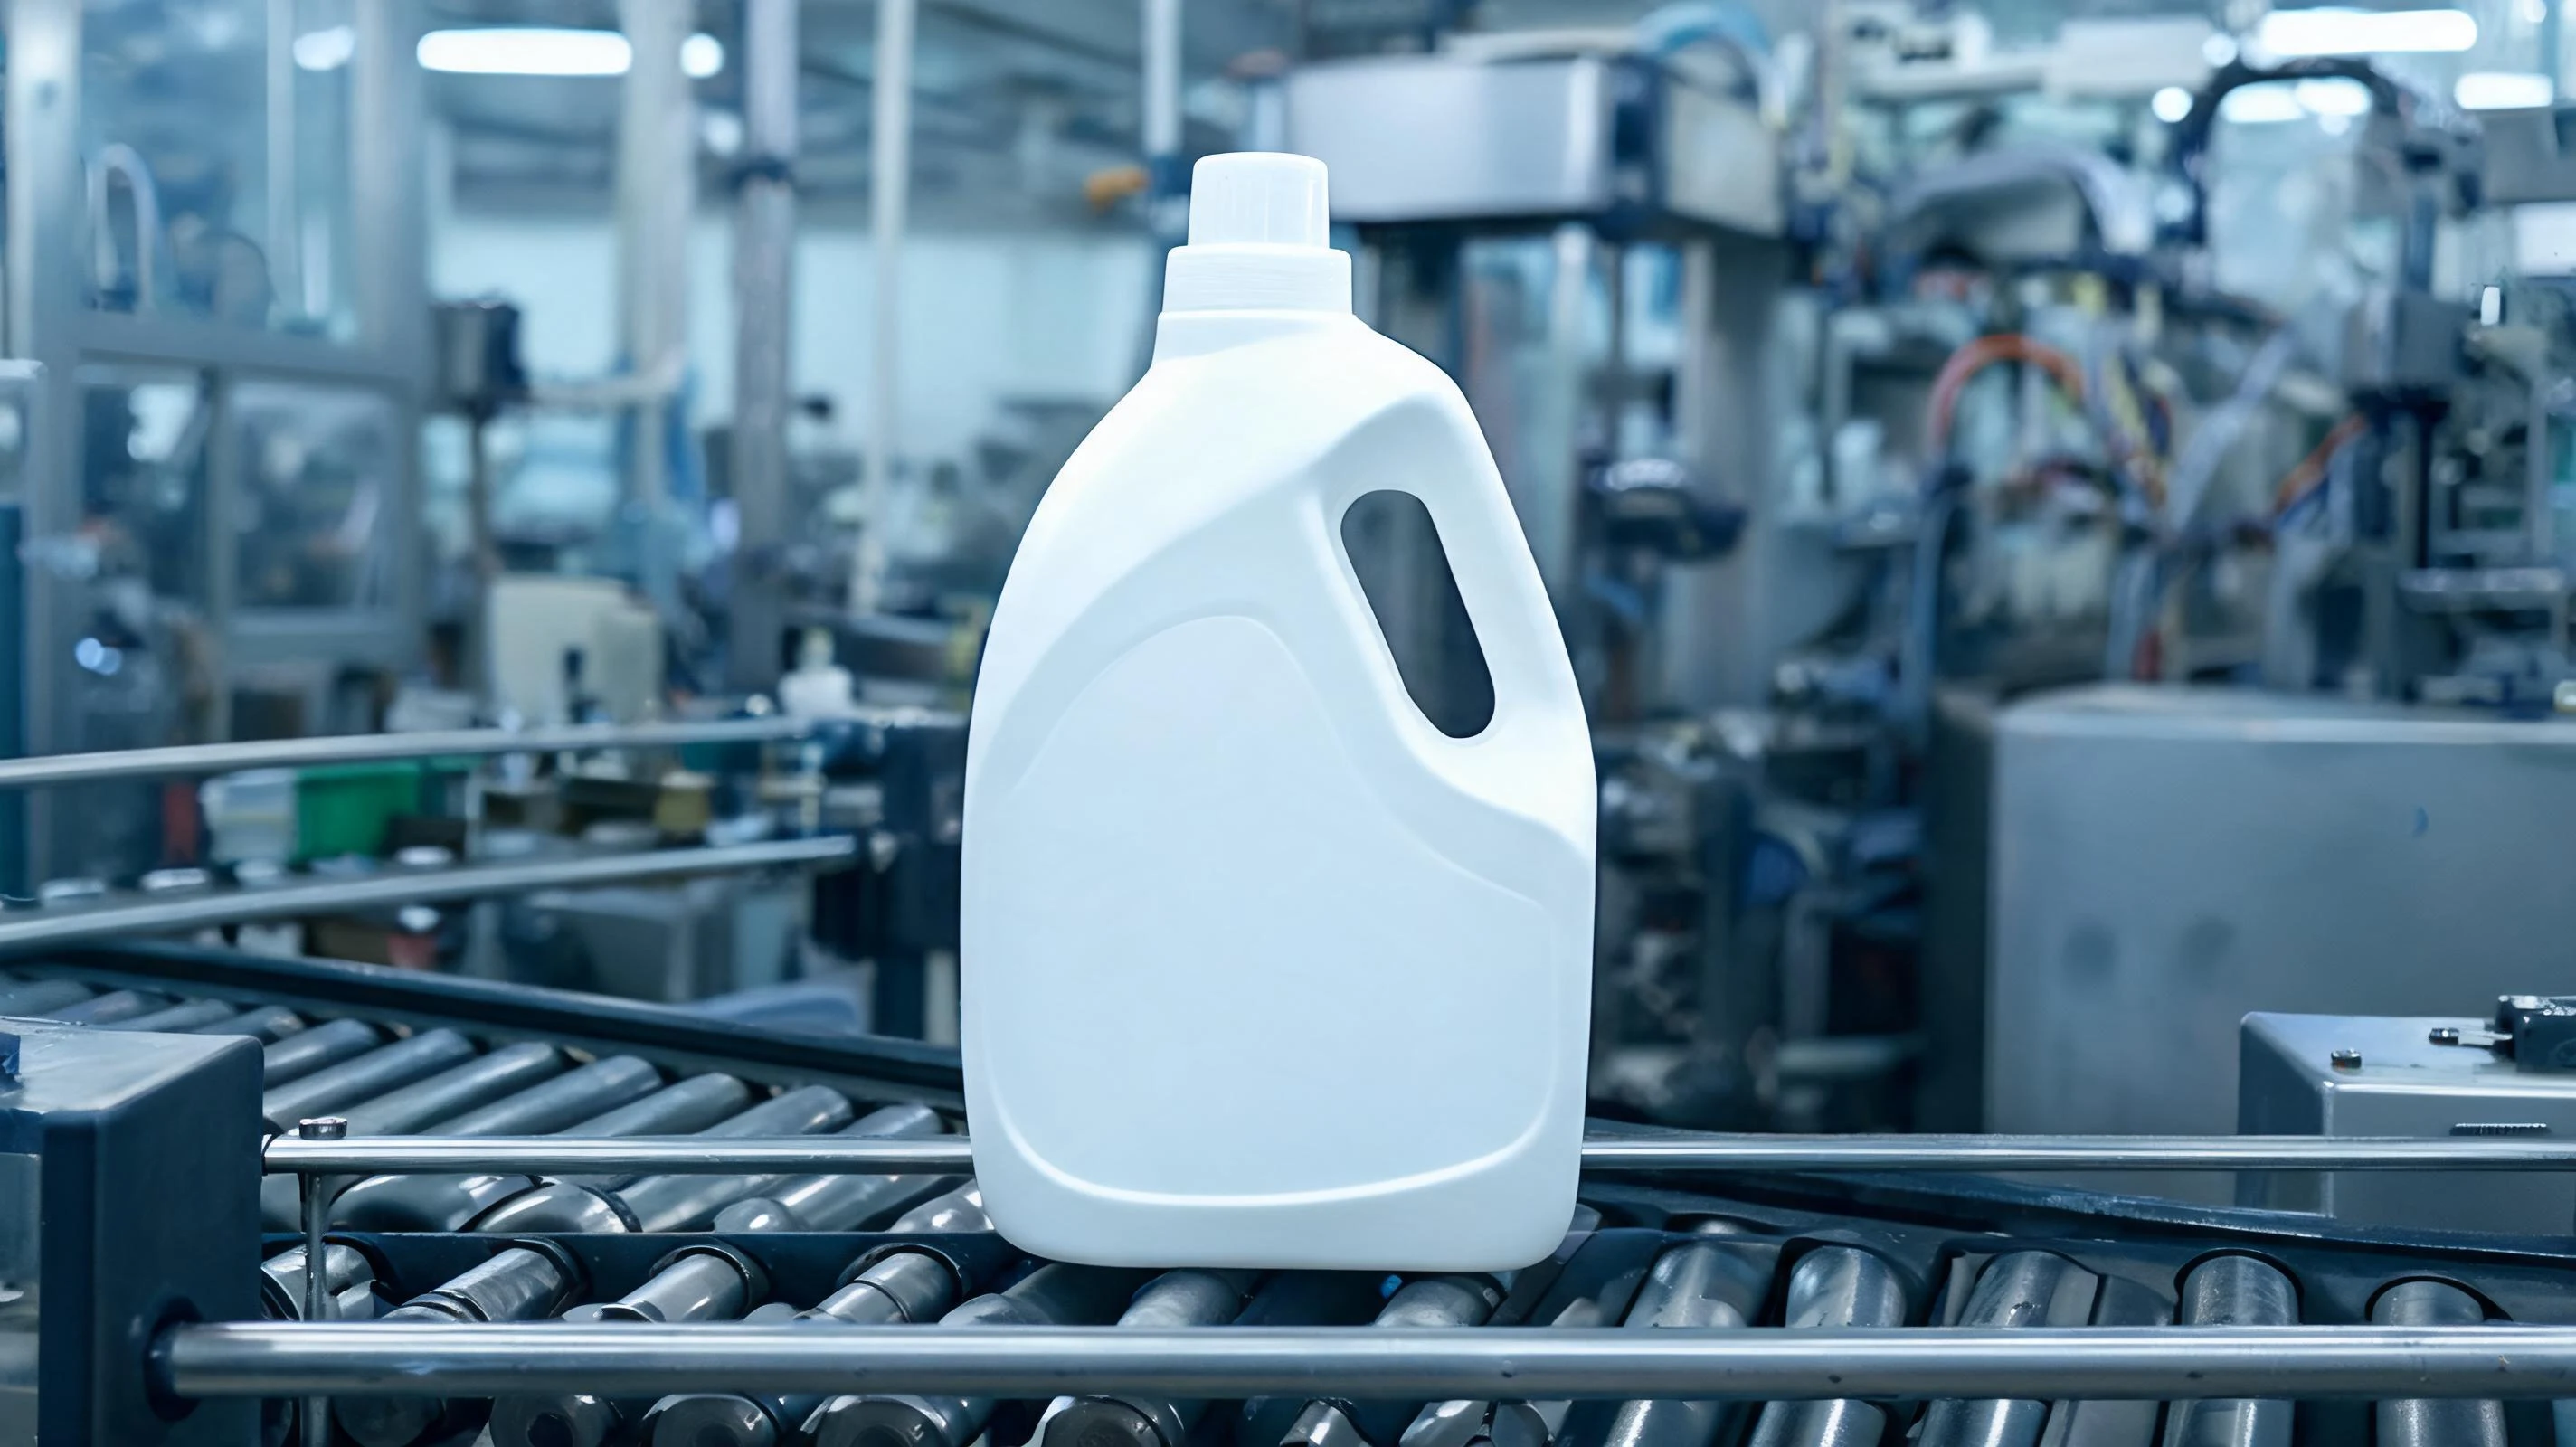
Los envases grandes empeoran el problema. Una garrafa de detergente de tres litros usa una parisón más gruesa: hay más material en el cuello, en la base y alrededor del asa, y una pared gruesa se repasa peor con cuchilla manual.
Por qué una rebaba se lee como baja calidad
La rebaba es pequeña, pero es una de las primeras cosas que encuentra la mano del cliente. Se comporta como un hilo suelto en una prenda: la prenda puede estar bien hecha, pero lo que se recuerda es el hilo.
- Tacto. Al desenroscar la tapa el pulgar recorre el cuello; un anillo áspero se nota de inmediato.
- Vista. En un envase de color la rebaba refleja la luz como una línea blanca y se ve claramente en la fotografía de producto.
- Función. La rebaba en el diámetro exterior de la rosca aumenta el par necesario para cerrar y puede atascar cabezales de taponado automático.
- Estanqueidad. El riesgo real no es la rebaba sino la marca de cuchilla en la superficie de sellado: ahí empiezan las fugas.
- Embalaje. Una rebaba afilada en la base rompe films y bolsas, y una viruta suelta dentro del envase es una reclamación grave en alimentación y química.
En la inspección de entrada, valore la superficie de sellado por separado del exterior del cuello. Una rosca áspera es estética; una superficie de sellado rayada es riesgo de fuga.
Cómo se quita la rebaba
Abajo, el mismo envase HDPE blanco en dos estados: recién salido del molde y después de recortar el cuello y pulir el borde.
Hay cinco métodos habituales y la mayoría de las fábricas combinan varios según la zona del envase.
| Método | Qué hace | Adecuado para | Límites |
|---|---|---|---|
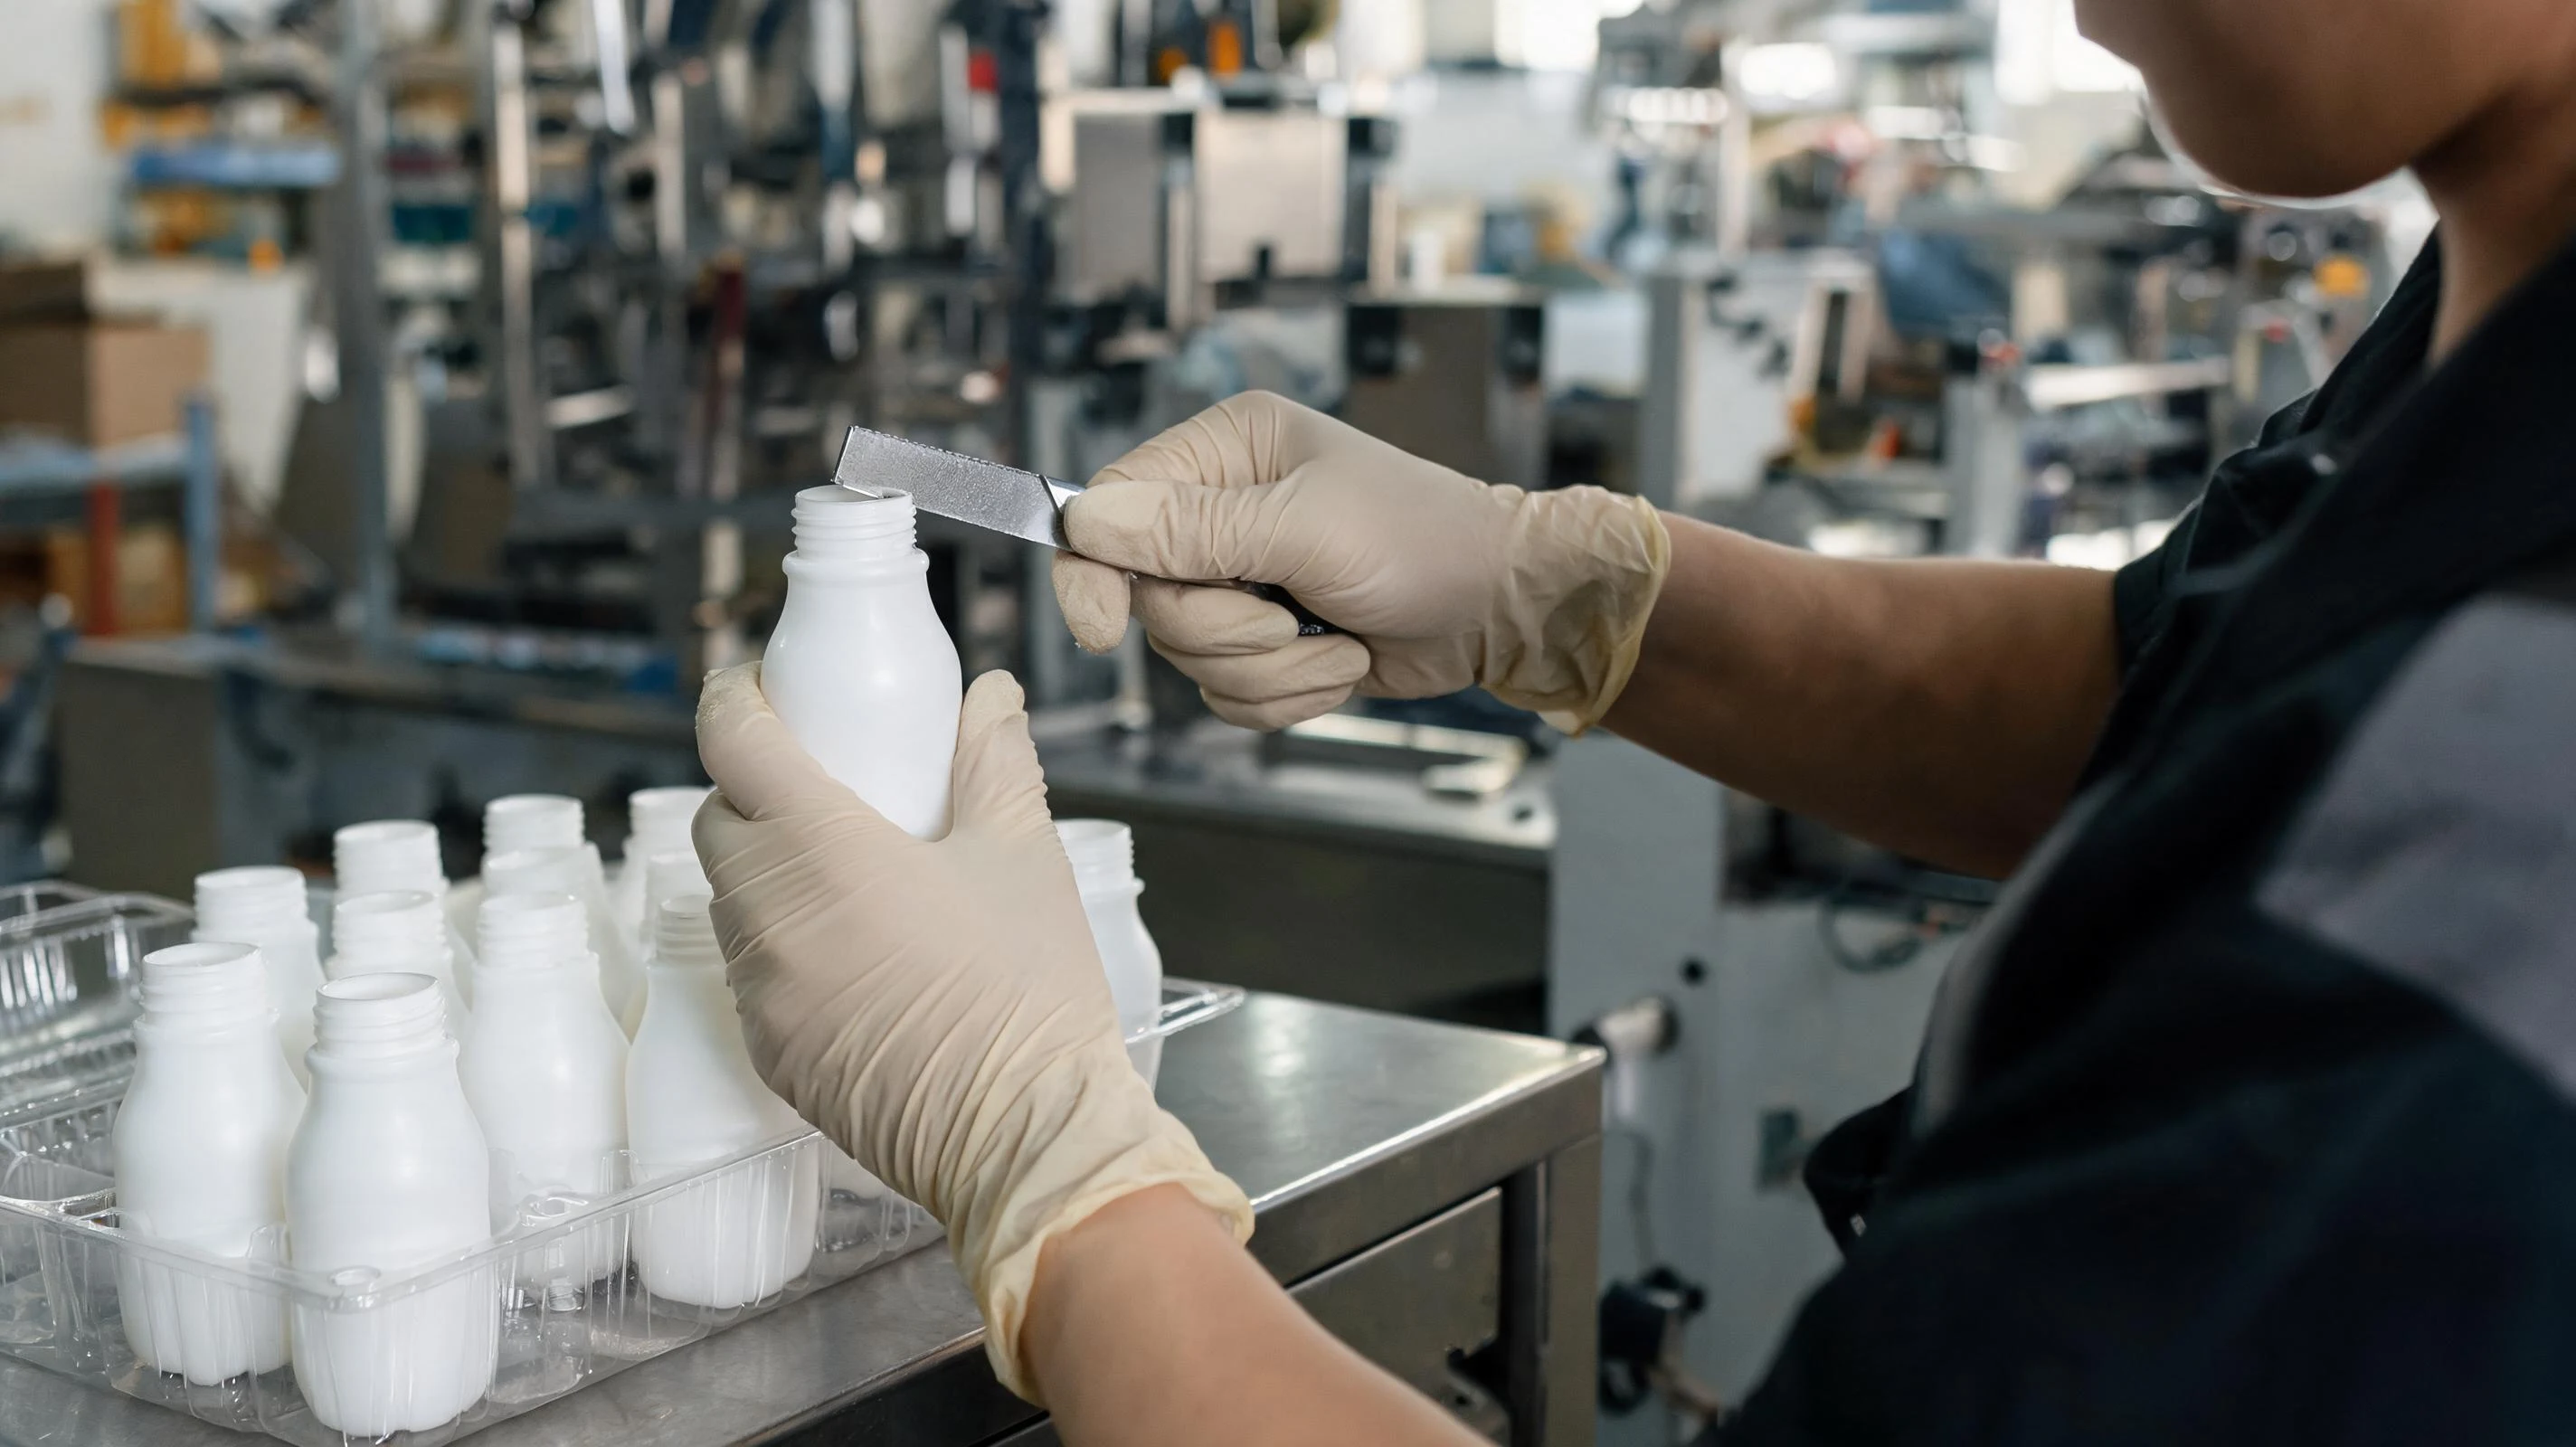
| Corte manual con cuchilla | El operario corta el sobrante del cuello y la base a ras | Series cortas, envases grandes, paredes gruesas | Depende del operario; irregular en gran volumen |
| Trimmer rotativo o de punzón | La máquina corta el anillo a una profundidad fija | Cuellos estándar, volumen medio y alto | El desgaste de cuchilla deja un labio; requiere cambios programados |
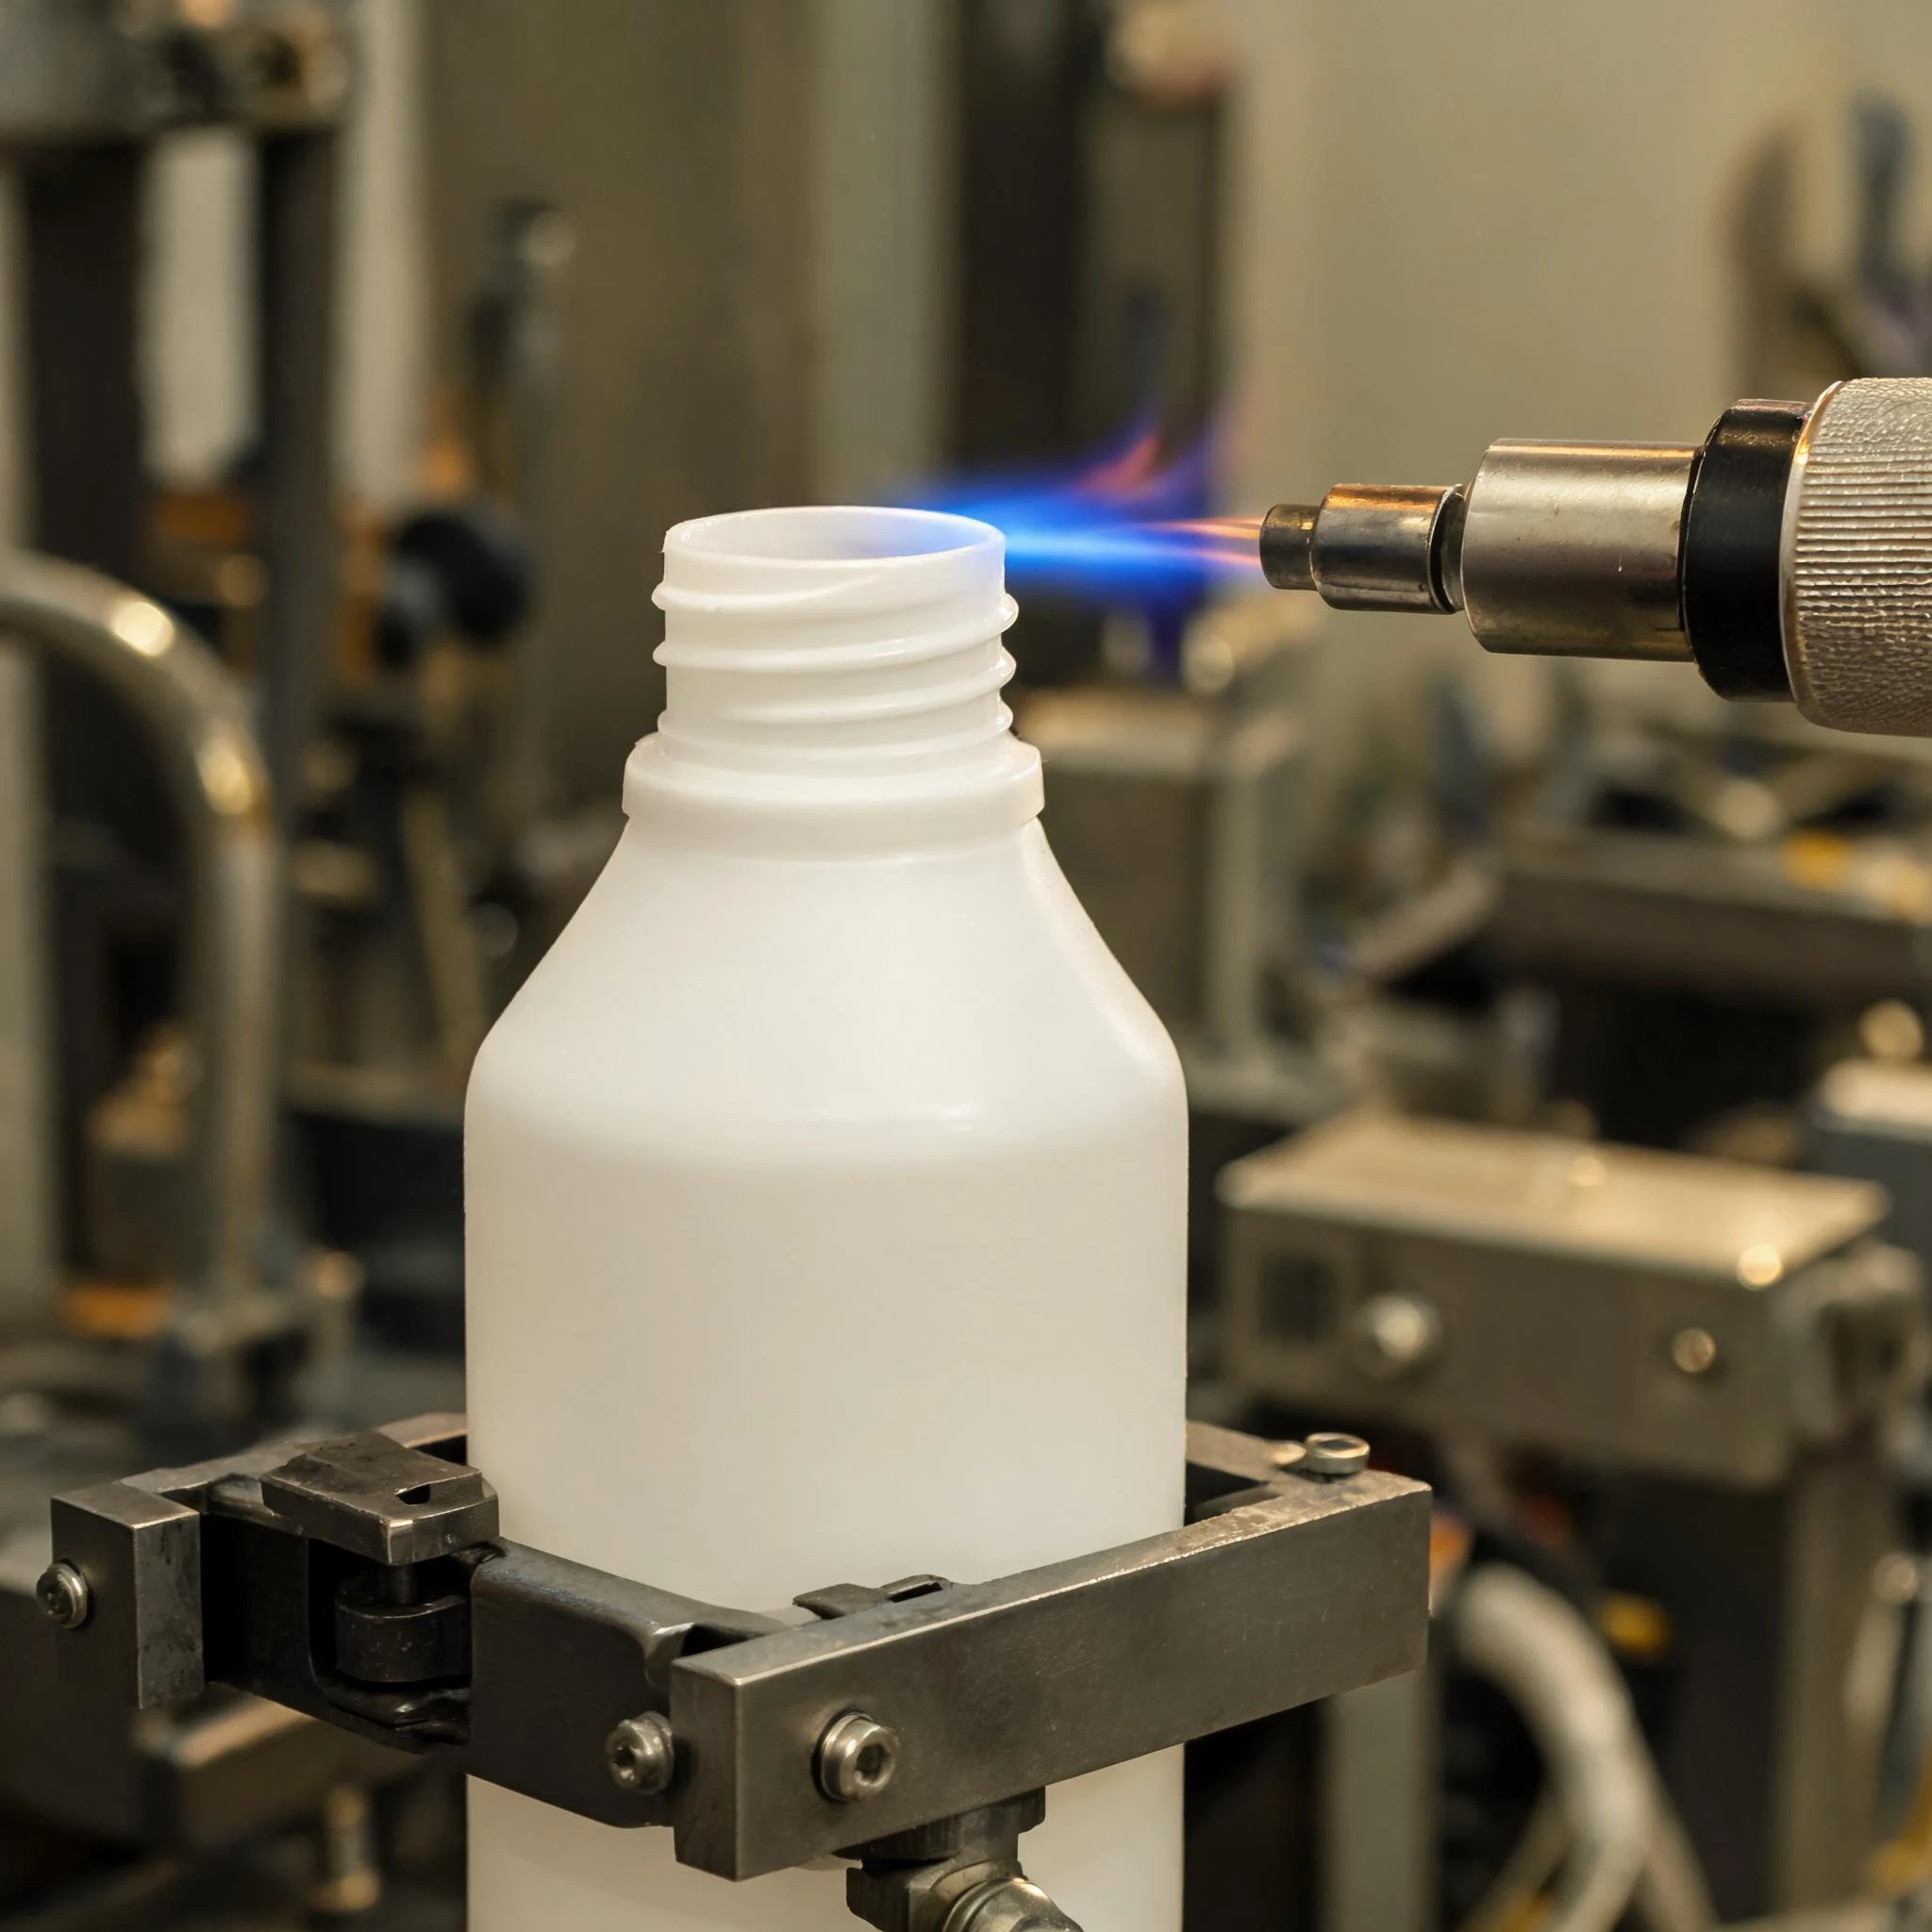
| Pulido a llama o aire caliente | Funde el borde cortado para redondearlo | Cuellos visibles en envases premium | Puede deformar cuellos finos; ajuste por forma |
| Desbarbado criogénico | Congela la rebaba fina y la hace saltar en tambor | Piezas pequeñas y bordes complejos | Proceso por lotes, más equipo y coste unitario |
| Tambor con medio abrasivo | Redondea los bordes por frotamiento | Envases pequeños y tapones | Lento, puede apagar el brillo, no sirve para envases grandes |
También existe una solución de molde: el plano de pinzamiento puede diseñarse para que la soldadura de la base sea más limpia y el sobrante más fino desde el principio. Cuesta un poco más de utillaje y ahorra repaso en cada ciclo posterior.
Cuánto cuesta un borde limpio
Nadie factura una línea llamada «desbarbado». El coste va dentro del precio unitario, en cuatro sitios:
- Tiempo por pieza. Cada pasada extra de cuchilla es mano de obra. Una garrafa grande con asa puede necesitar varias veces el tiempo de acabado de un envase de champú de 250 ml.
- Utillaje. Un pinzamiento mejor y un inserto de cuello bien mecanizado cuestan una vez y reducen el trabajo de todos los ciclos.
- Rendimiento. Un corte agresivo también destruye piezas buenas: 0,2 mm de más y la superficie de sellado es chatarra.
- Inspección. Un cuello crítico se revisa a la vista o con galga pasa / no pasa, y esa revisión es una persona en la línea.
Conviene conocer también el riesgo contrario. Pedir el corte más profundo posible puede adelgazar la soldadura de la base hasta fallar en la prueba de caída: el objetivo es un borde limpio y redondeado, no el corte más profundo.
Una especificación práctica: «cortado a ras, sin borde afilado, sin rebaba en la superficie de sellado» en lugar de «sin ninguna rebaba». La primera es alcanzable y verificable; la segunda, no.
Ajustar el acabado al producto
Que se vea algo de línea de corte importa mucho o nada según dónde se venda el envase y quién lo use.
| Segmento | Acabado esperado | Qué especificar |
|---|---|---|
| Cuidado personal premium en estantería | Tacto y vista son parte del producto | Cuello pulido a llama, base a ras, sin línea visible |
| Cuidado personal y hogar de gran consumo | Limpio pero con coste controlado | Corte en máquina, rebaba eliminada, sin borde afilado |
| Garrafas de detergente y química | El asa y la base se tocan | Abertura del asa desbarbada, base a ras, peso verificado |
| Industrial, recarga y B2B | Función antes que aspecto | Superficie de sellado limpia; acabado estético relajado |
| Envases promocionales o de un solo uso | Vida corta, coste mínimo | Desbarbado básico, sin borde afilado al tacto |
Si su producto está en la franja media o alta, el acabado es una de las señales de calidad más baratas. Si es un consumible económico que compite solo por precio, ese presupuesto rinde más en regularidad de pared o en el tapón.
La vía ISBM: liso por construcción
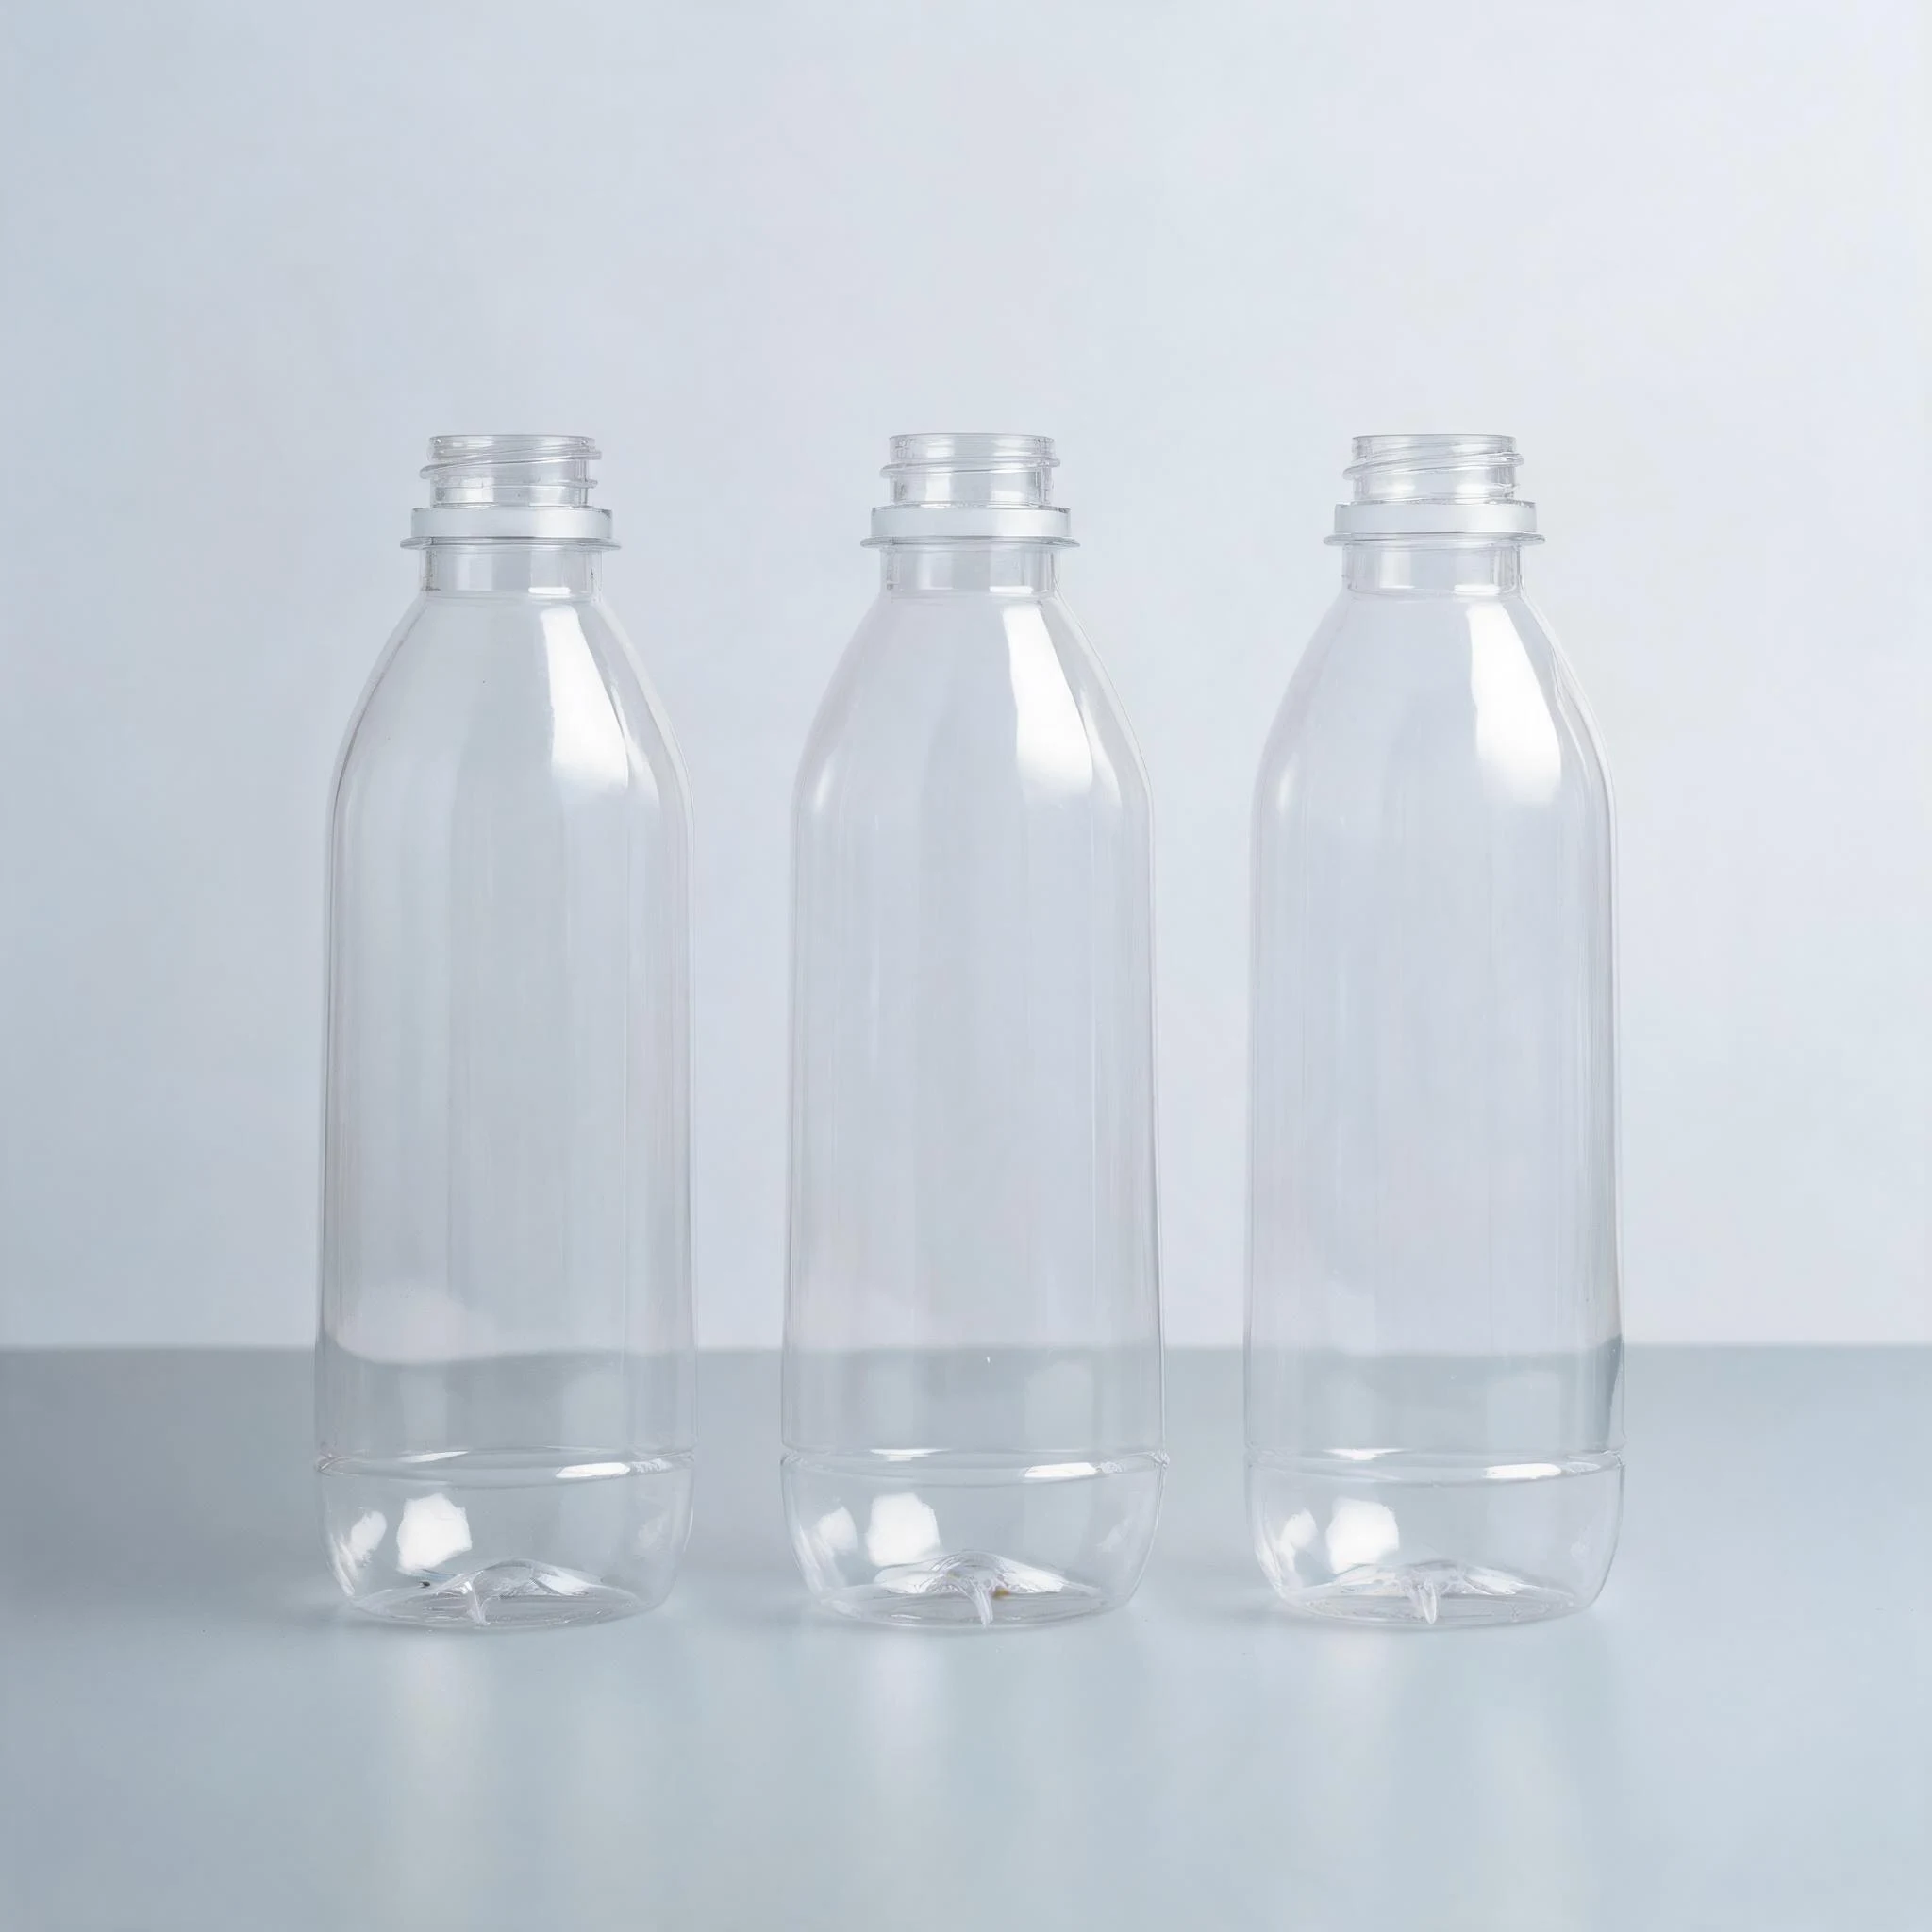
Cuando no hay nada que cortar, la discusión cambia por completo. Un envase de ISBM tiene el cuello moldeado con una rosca nítida y estable, una base lisa y ninguna línea de corte en el cuerpo: por eso un envase de PET transparente se ve tan limpio junto a uno de HDPE repasado.
El precio es la forma. El ISBM necesita preforma y molde de soplado, no puede formar un asa integrada y le cuestan los cuerpos muy asimétricos y las contrasalidas marcadas. La distribución de pared la define la preforma, no la parisón, así que hay menos libertad para engrosar un solo lado.
- Elija ISBM si el envase es simétrico, transparente o de alto brillo y el cuello debe ser dimensionalmente exacto.
- Elija EBM si necesita asa, cuello desplazado, sensación blanda al apretar o formato de tarro de boca ancha.
- En volúmenes bajos el ISBM añade el utillaje de la preforma; una preforma estándar elimina casi todo ese sobrecoste.
No hay un proceso mejor en abstracto. Una garrafa de detergente con asa no se puede hacer por ISBM a ningún precio, y una botella de agua transparente de 500 ml rara vez se hace por EBM.
Seis comprobaciones en la recepción
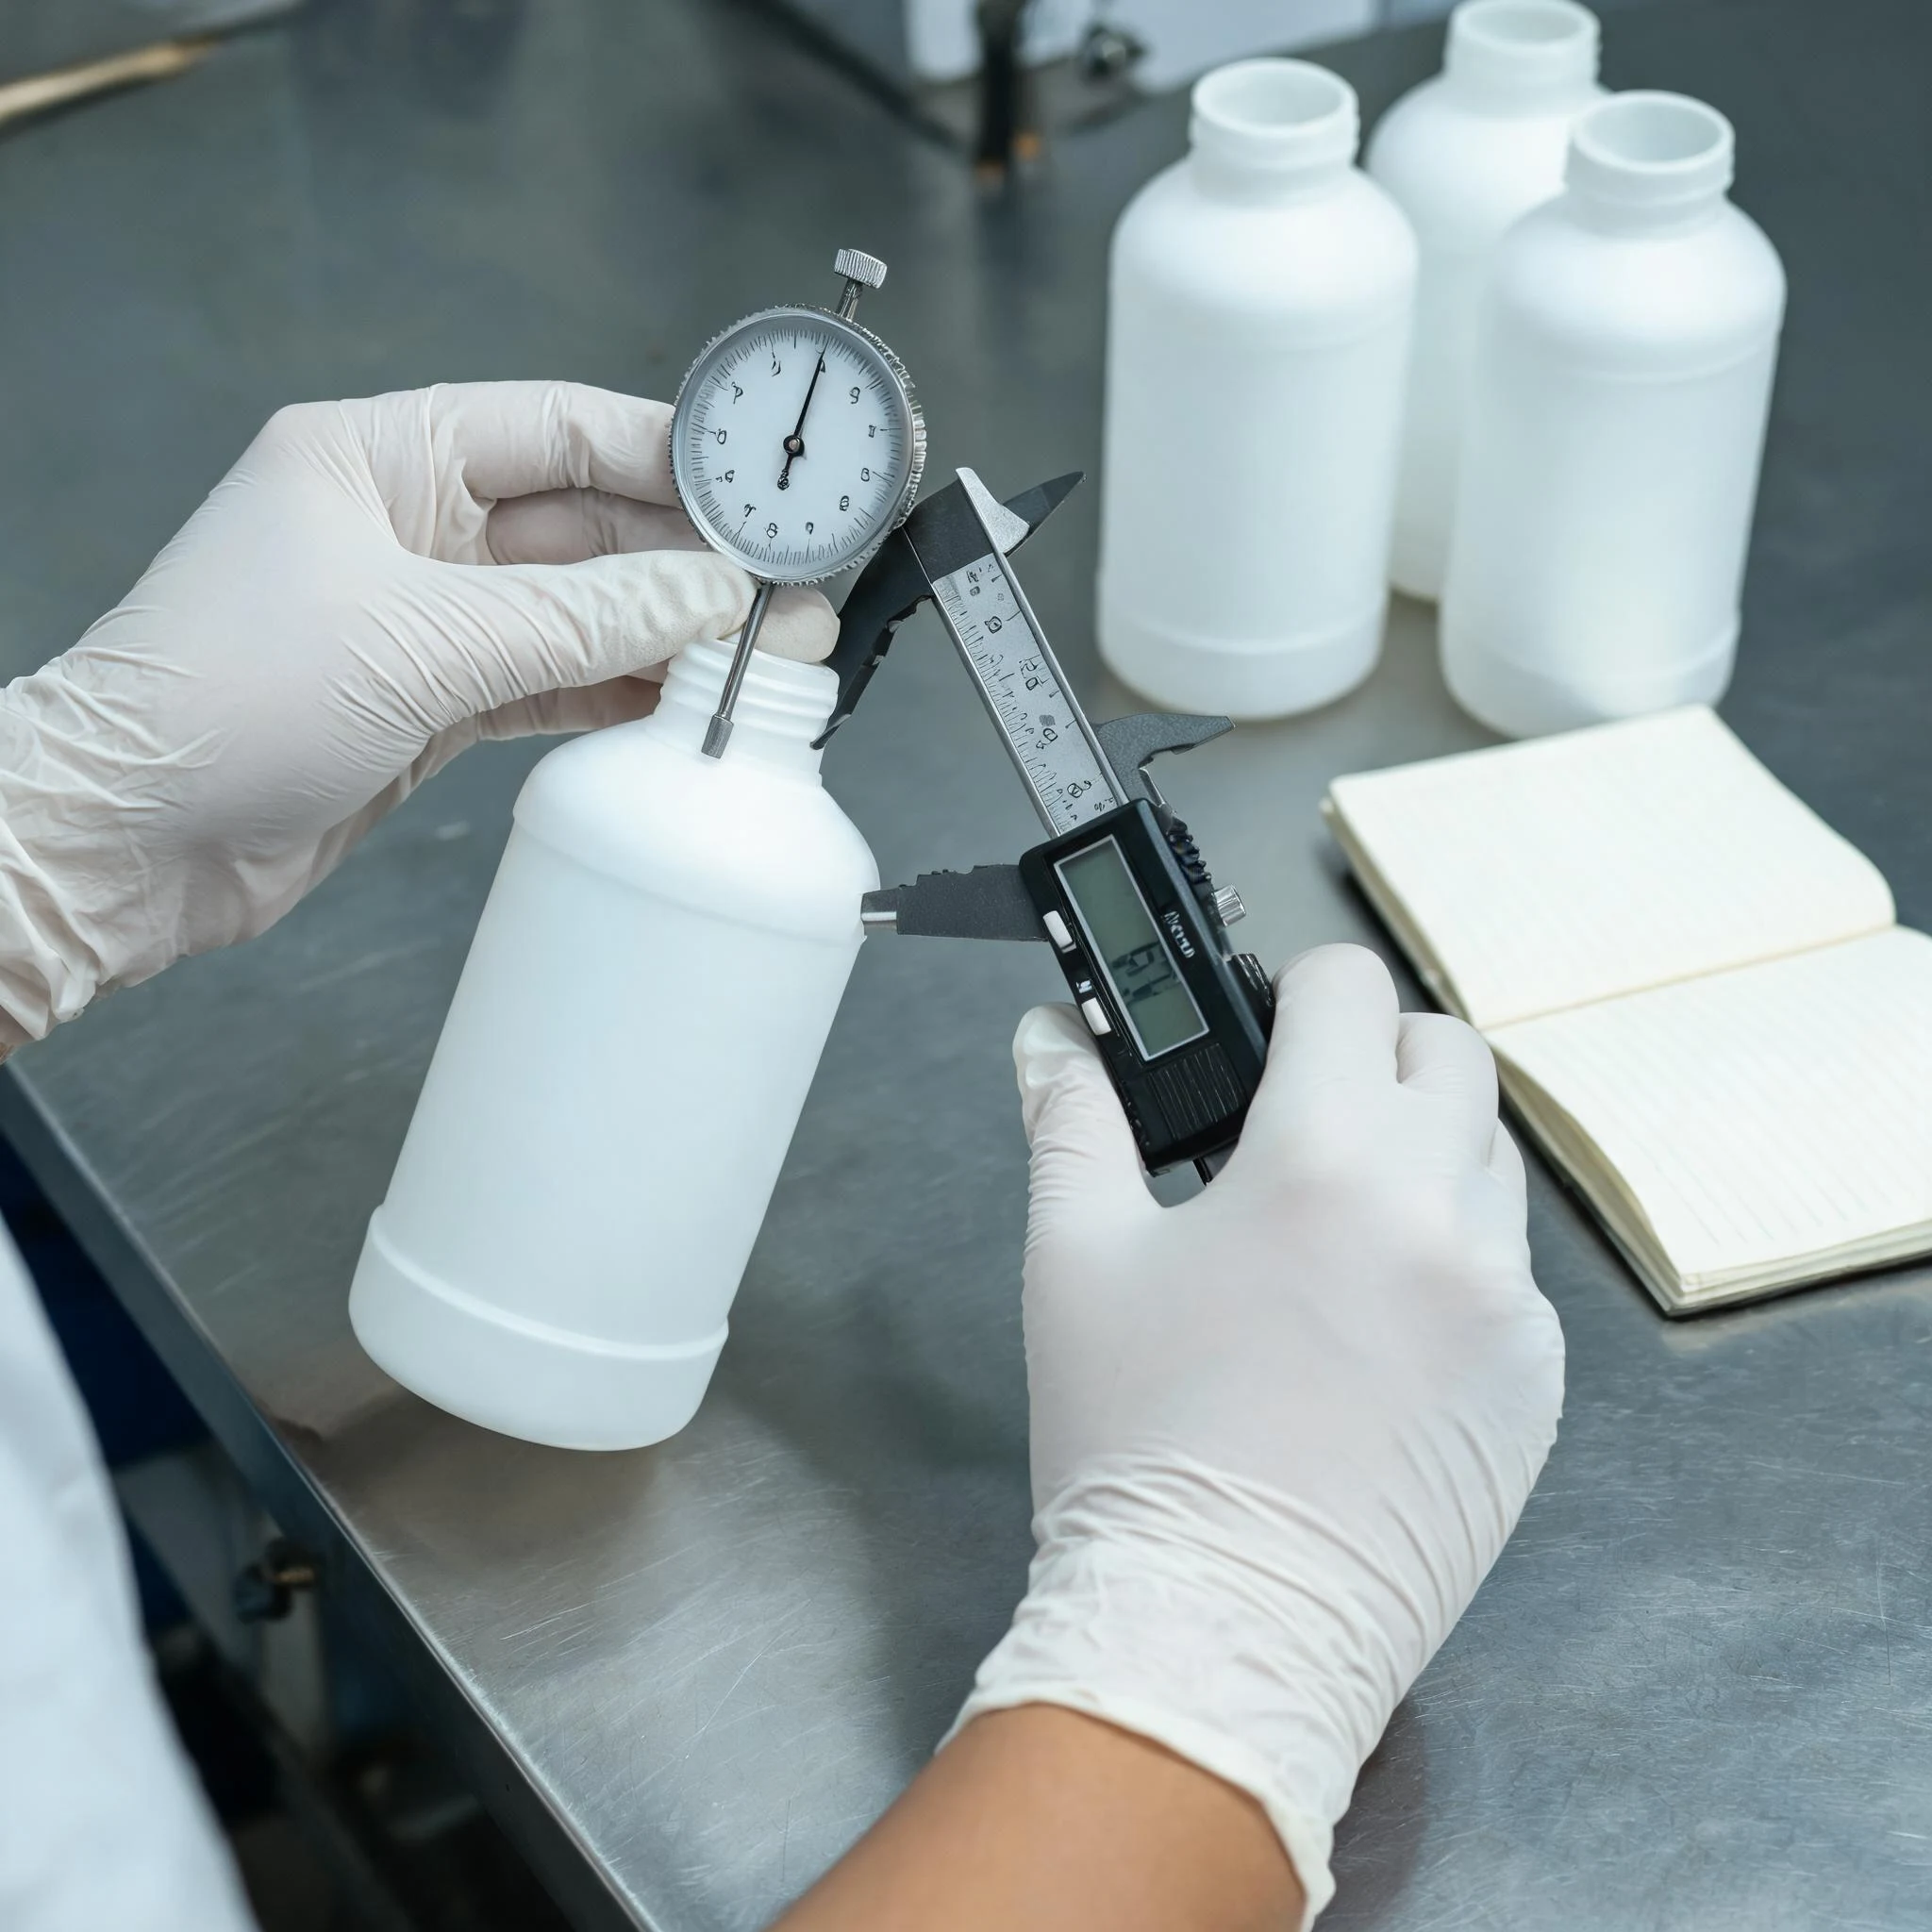
No hace falta un laboratorio. Con seis comprobaciones en un cartón de muestras sabrá si el acabado está controlado:
- Pase el pulgar por el anillo del cuello y por el borde de la base con los ojos cerrados. Cualquier escalón que se note es una rebaba.
- Mire el envase a contraluz o sobre una mesa de luz. La rebaba aparece como un pelo blanco, sobre todo en envases de color.
- Enrosque y desenrosque un tapón diez veces. Debe girar sin arenilla ni puntos duros.
- Ilumine la superficie de sellado dentro del cuello con una linterna. Una marca radial de cuchilla es una fuga futura.
- Pese diez envases. Una caída brusca de peso suele indicar un trimmer cortando más de la cuenta.
- Llene un envase y déjelo caer desde 1,2 m sobre suelo duro. Una base que se abre en la soldadura fue cortada con demasiada agresividad.
Anote el resultado por lote. Los problemas de acabado casi siempre son deriva — cuchilla gastada, operario nuevo, un día más caluroso — y un registro corto la hace visible antes de que la vean sus clientes.
Preguntas frecuentes de compradores
¿Una rebaba en la rosca provoca fugas?
Rara vez por sí sola. Las fugas vienen de un daño en la superficie de sellado interior o de un tapón que no asienta porque la rebaba lo levanta. Revise la superficie de sellado aparte del exterior de la rosca.
¿Se puede garantizar «cero rebabas»?
En un envase extruido-soplado, no con honestidad. La especificación realista es borde cortado a ras, sin tacto afilado y sin rebaba en la superficie de sellado, confirmada en una muestra que usted haya tenido en la mano.
¿Por qué dos envases del mismo molde se sienten distintos?
Porque el desbarbado es una operación aparte. La temperatura de la parisón, el filo de la cuchilla, la profundidad del trimmer y la técnica del operario cambian durante el turno; el envase que recibe refleja el estado de la línea ese día.
¿Se puede pedir pulido a llama en un envase grande?
En el cuello sí, si la pared es lo bastante gruesa. Pulir una base fina o un asa suele deformar la pieza, así que conviene limitarlo al cuello.
¿Un envase más liso es siempre más caro?
No siempre. Si el molde se diseña con un pinzamiento más limpio y el trimmer se mantiene, la diferencia unitaria puede ser pequeña. El coste crece cuando la exigencia estética cae en una zona difícil, como el interior de un asa.