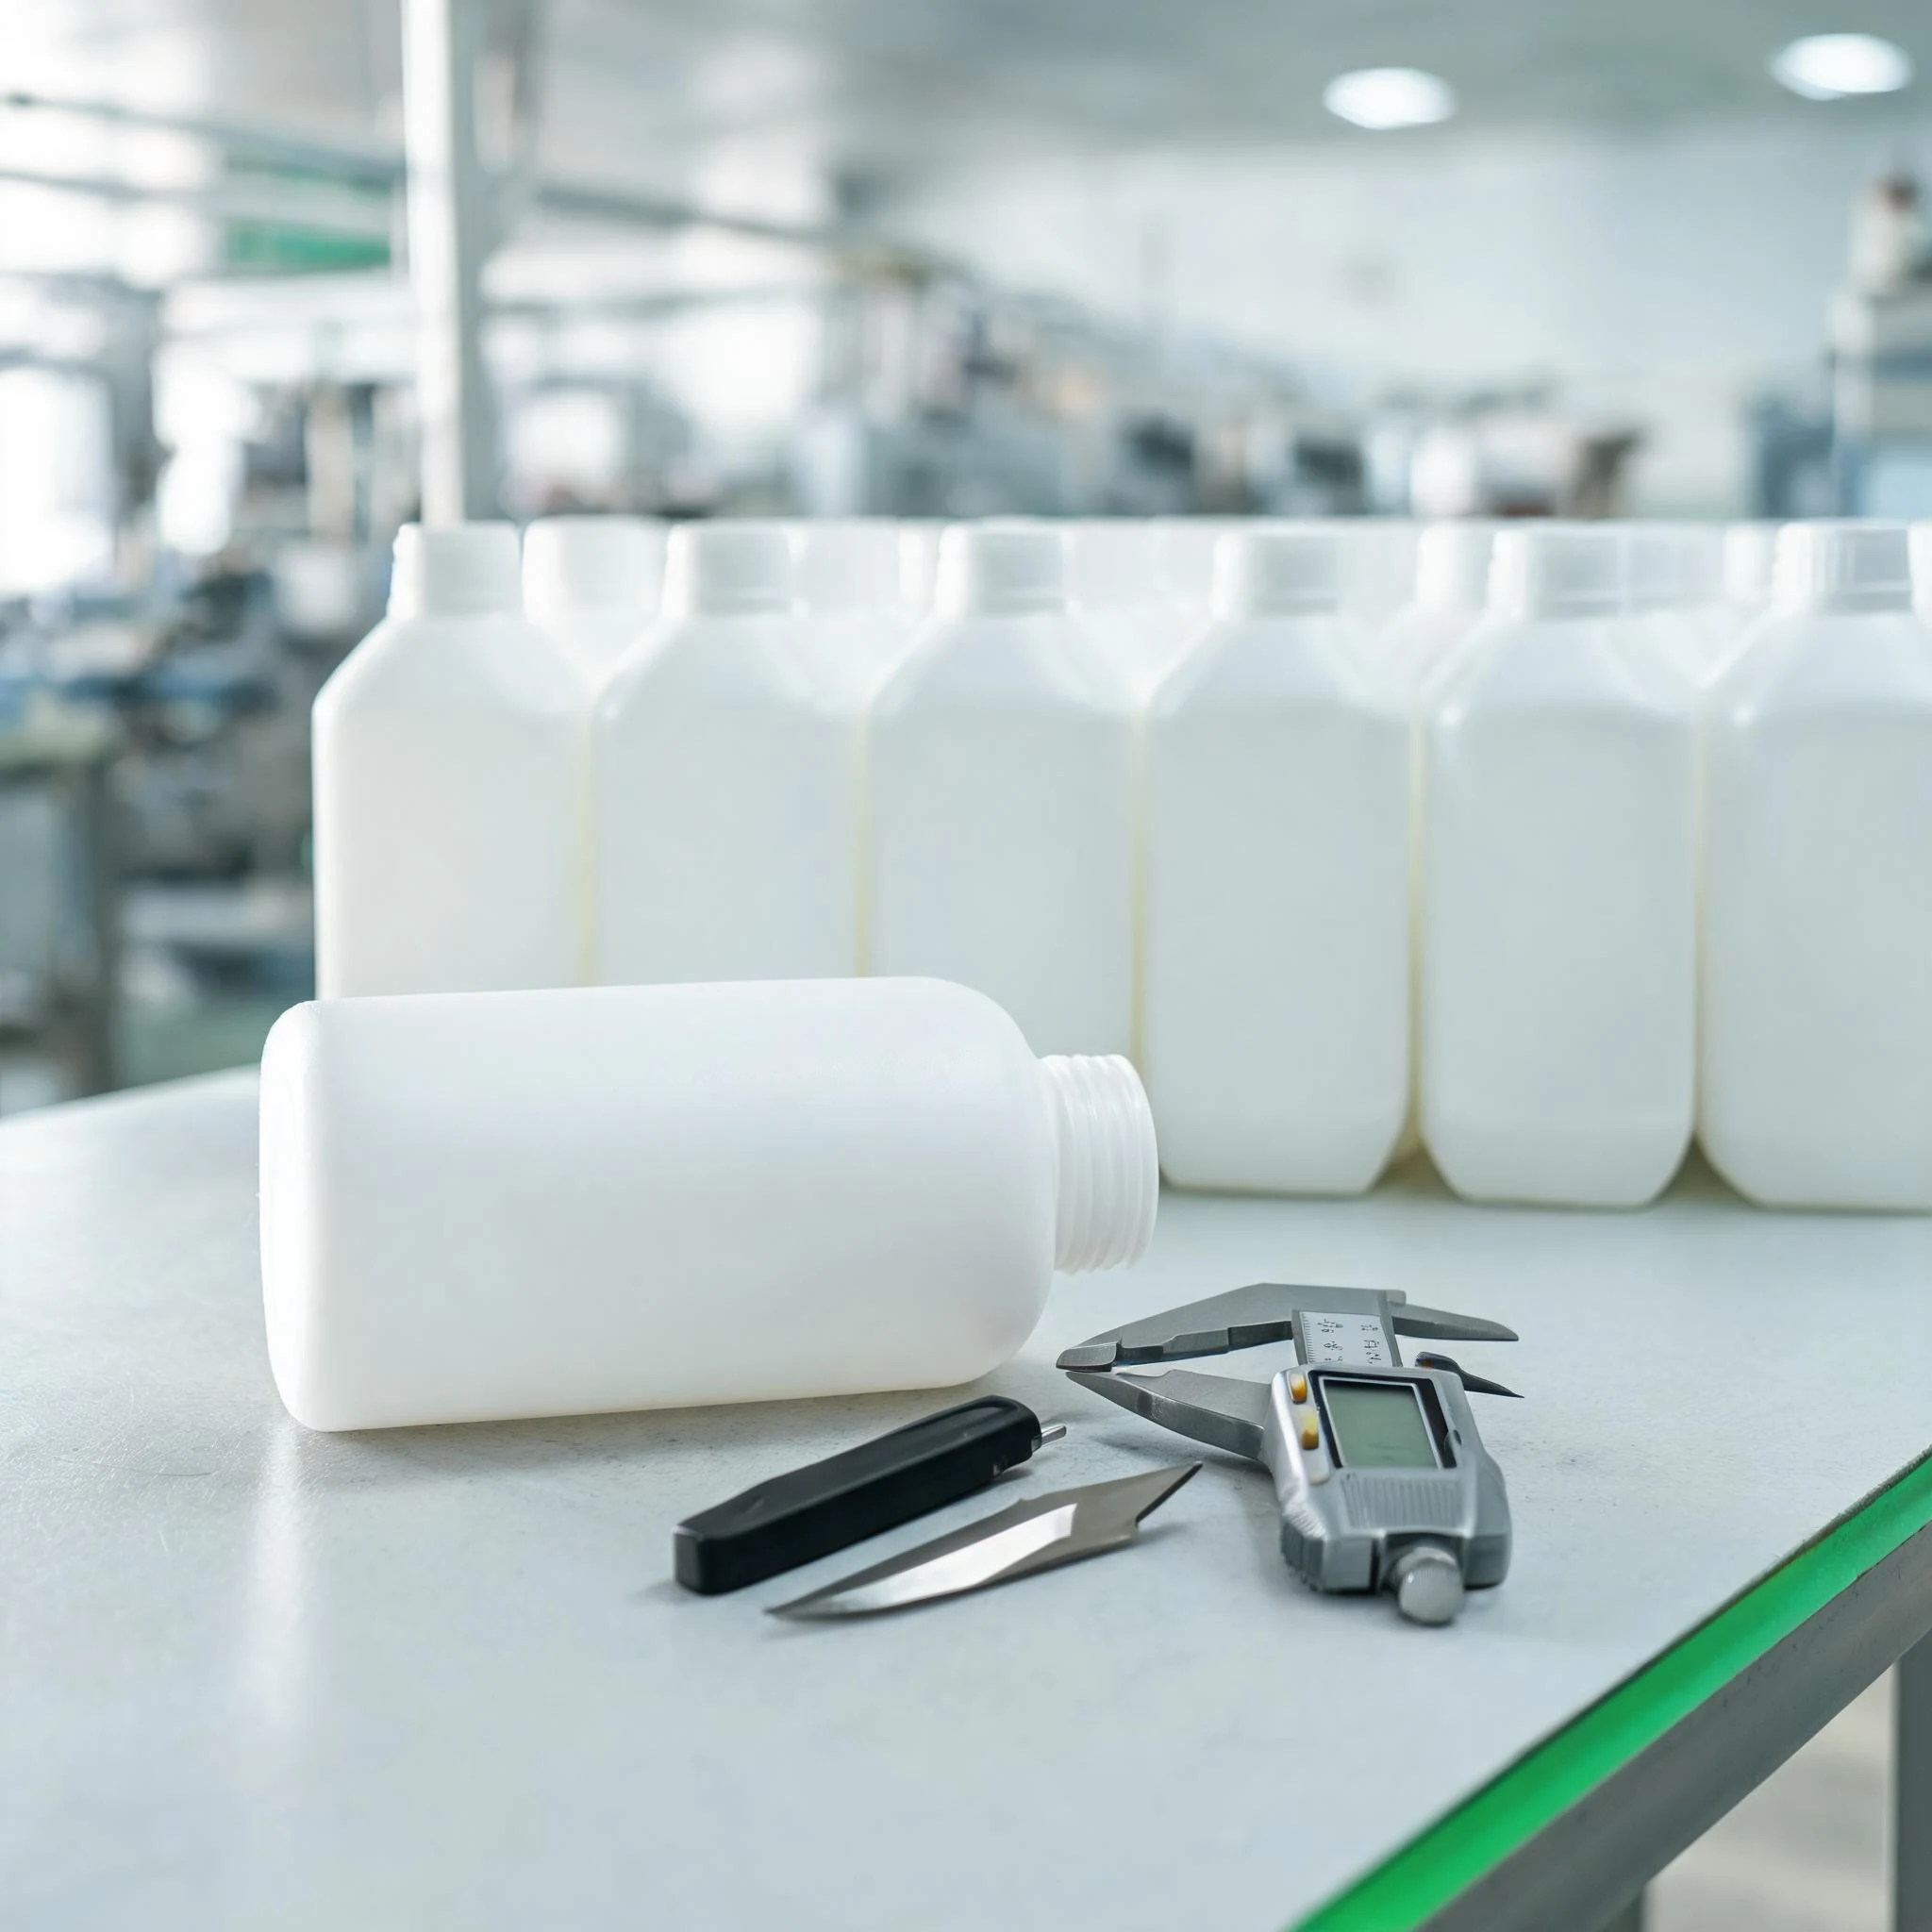
Deux flacons peuvent avoir le même volume, la même résine et la même place en linéaire, et pourtant l'un semble un produit fini tandis que l'autre ressemble à un échantillon d'atelier. La différence tient souvent à un mince bourrelet de matière resté au goulot ou à la base. Voici d'où vient cette bavure, ce qu'il faut pour l'enlever correctement, et comment décider si votre projet doit payer pour un bord plus net.
Deux façons de fabriquer un flacon, deux types de bords
Presque tous les flacons plastique du marché sont produits par l'une de deux voies, et cette voie décide s'il y a quelque chose à couper.
L'extrusion-soufflage (EBM) fait descendre un tube de plastique chaud — la paraison — entre deux demi-moules. Le moule se ferme, l'air gonfle la paraison contre la cavité et le flacon refroidit. Comme la paraison doit être plus longue que le flacon pour être saisie et soudée, elle laisse une queue en haut et une ligne de soudure en bas. Les deux sont coupées ensuite. C'est ainsi que sont faits la majorité des flacons HDPE et PP, y compris ceux avec poignée.
L'injection-étirage-soufflage (ISBM) part d'une préforme en forme d'éprouvette, dont le goulot et le filetage sont déjà moulés. La préforme est réchauffée, étirée par une tige puis soufflée. Le goulot n'est jamais coupé, donc pas de bavure sur le filetage — mais seules les formes soufflables à partir d'une préforme sont possibles.
| Extrusion-soufflage | Injection-étirage-soufflage | |
|---|---|---|
| Formation du flacon | Paraison gonflée dans un moule fermé | Préforme injectée, étirée puis soufflée |
| Zones coupées | Queue supérieure, pincement de base, ouvertures de poignée | Aucune au goulot (seulement la carotte de préforme) |
| Qualité du goulot | Dépend de l'état de l'ébavureur et de l'usure des lames | Moulé aux dimensions finales, sans coupe |
| Liberté de forme | Poignées, goulots décentrés, corps ovales et asymétriques | Formes symétriques, sans poignée, contre-dépouilles limitées |
| Matières usuelles | PEHD, PEBD, PP, PVC | PET, PETG, certains PP |
| Produits typiques | Shampooing, détergent, chimie, lotion, bidons | Eau, huile, cosmétique, boissons |
Le bord coupé n'est pas défaut en soi : c'est une étape normale du cycle d'extrusion-soufflage. Ce qui compte, c'est la façon dont il a été reparé.
Où la bavure apparaît réellement
Une bavure, c'est de la matière coupée mais non nettoyée. Elle apparaît à trois endroits sur un flacon EBM :
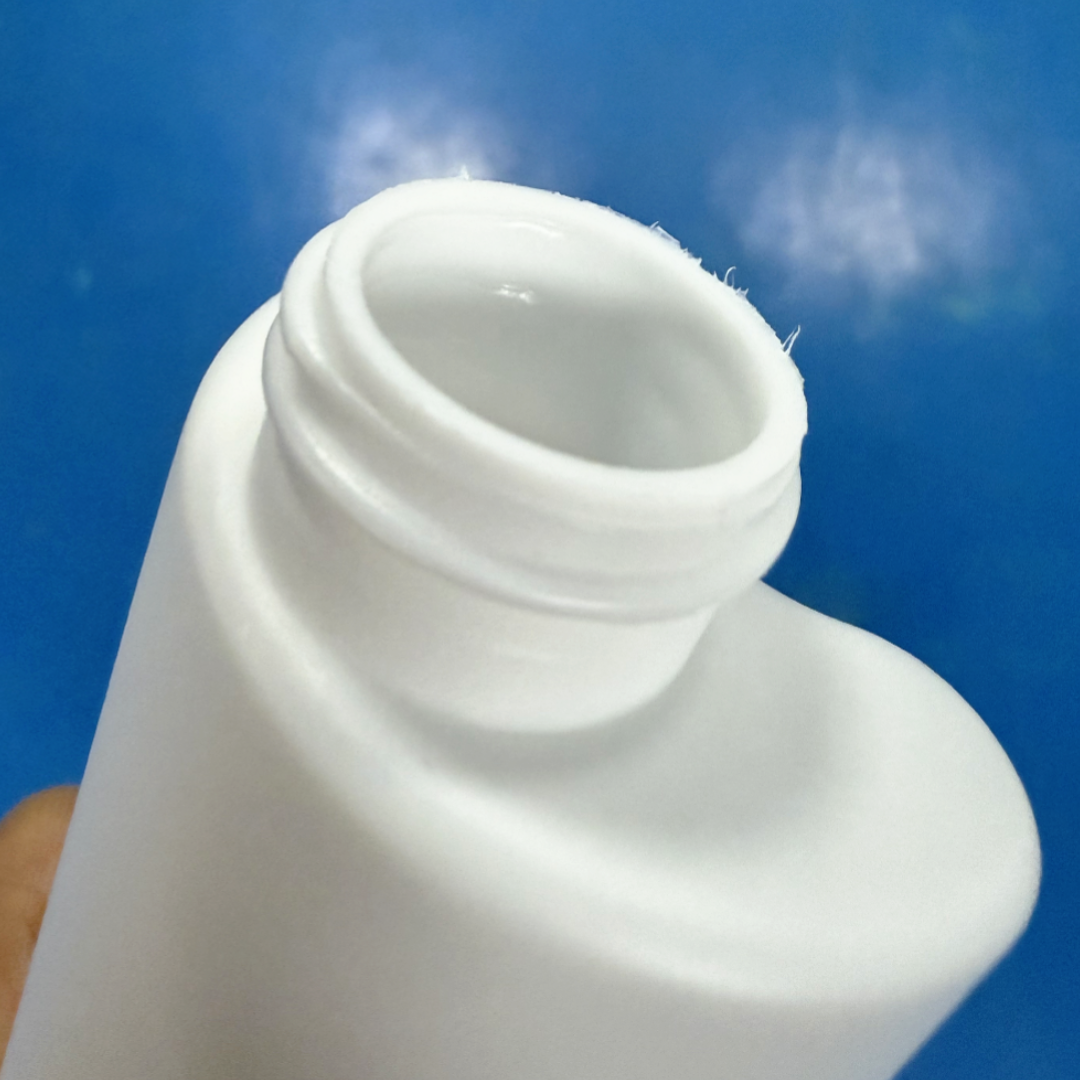
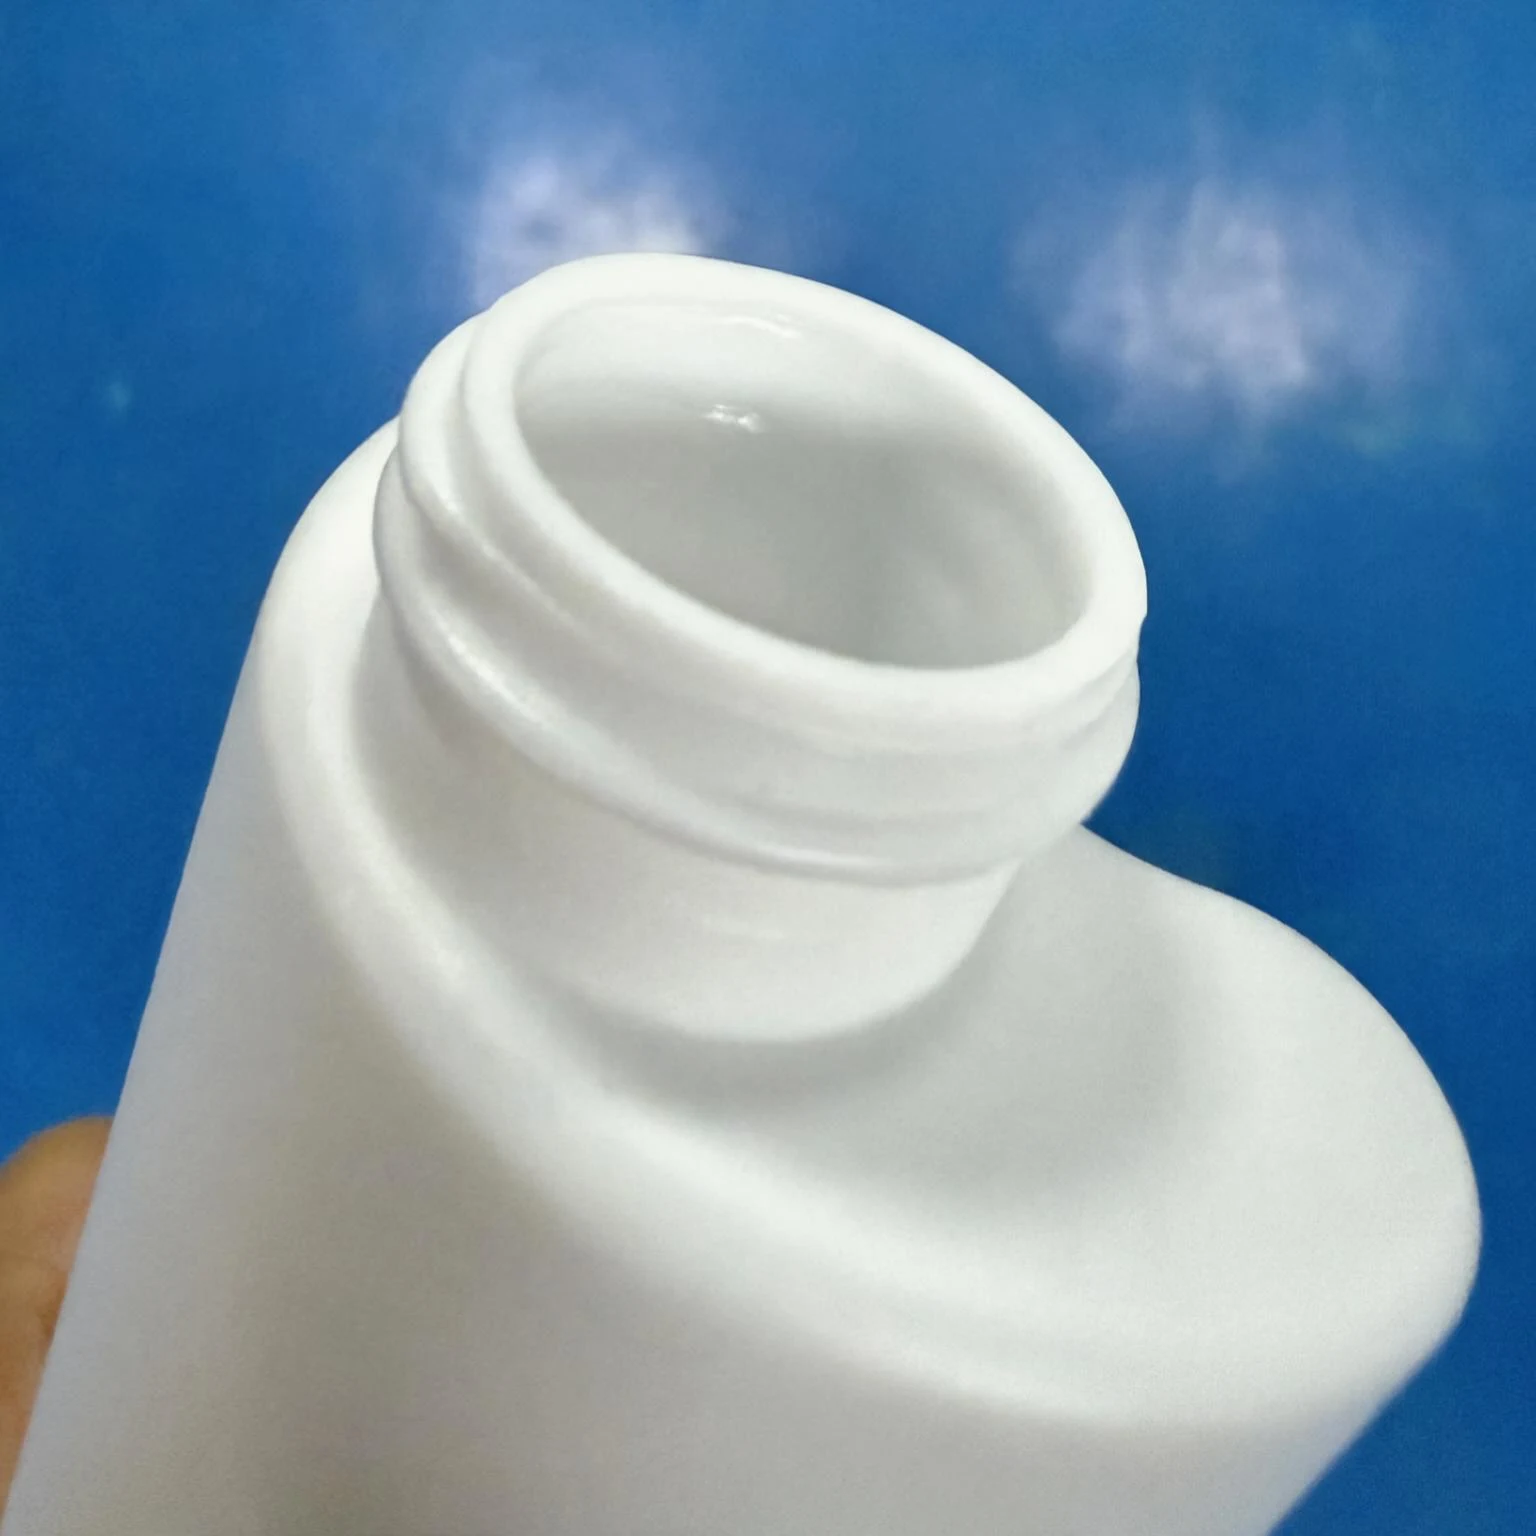
- L'anneau du goulot. Un ébavureur rotatif ou à poinçon tranche la queue. Une lame émoussée laisse une lèvre fine à l'extérieur de l'anneau et peut entraîner un copeau sur la portée d'étanchéité.
- Le pincement de base. La ligne de soudure est arasée. Trop peu de coupe laisse un rebord qui raye le support ; trop de coupe amincit la soudure et fragilise le fond.
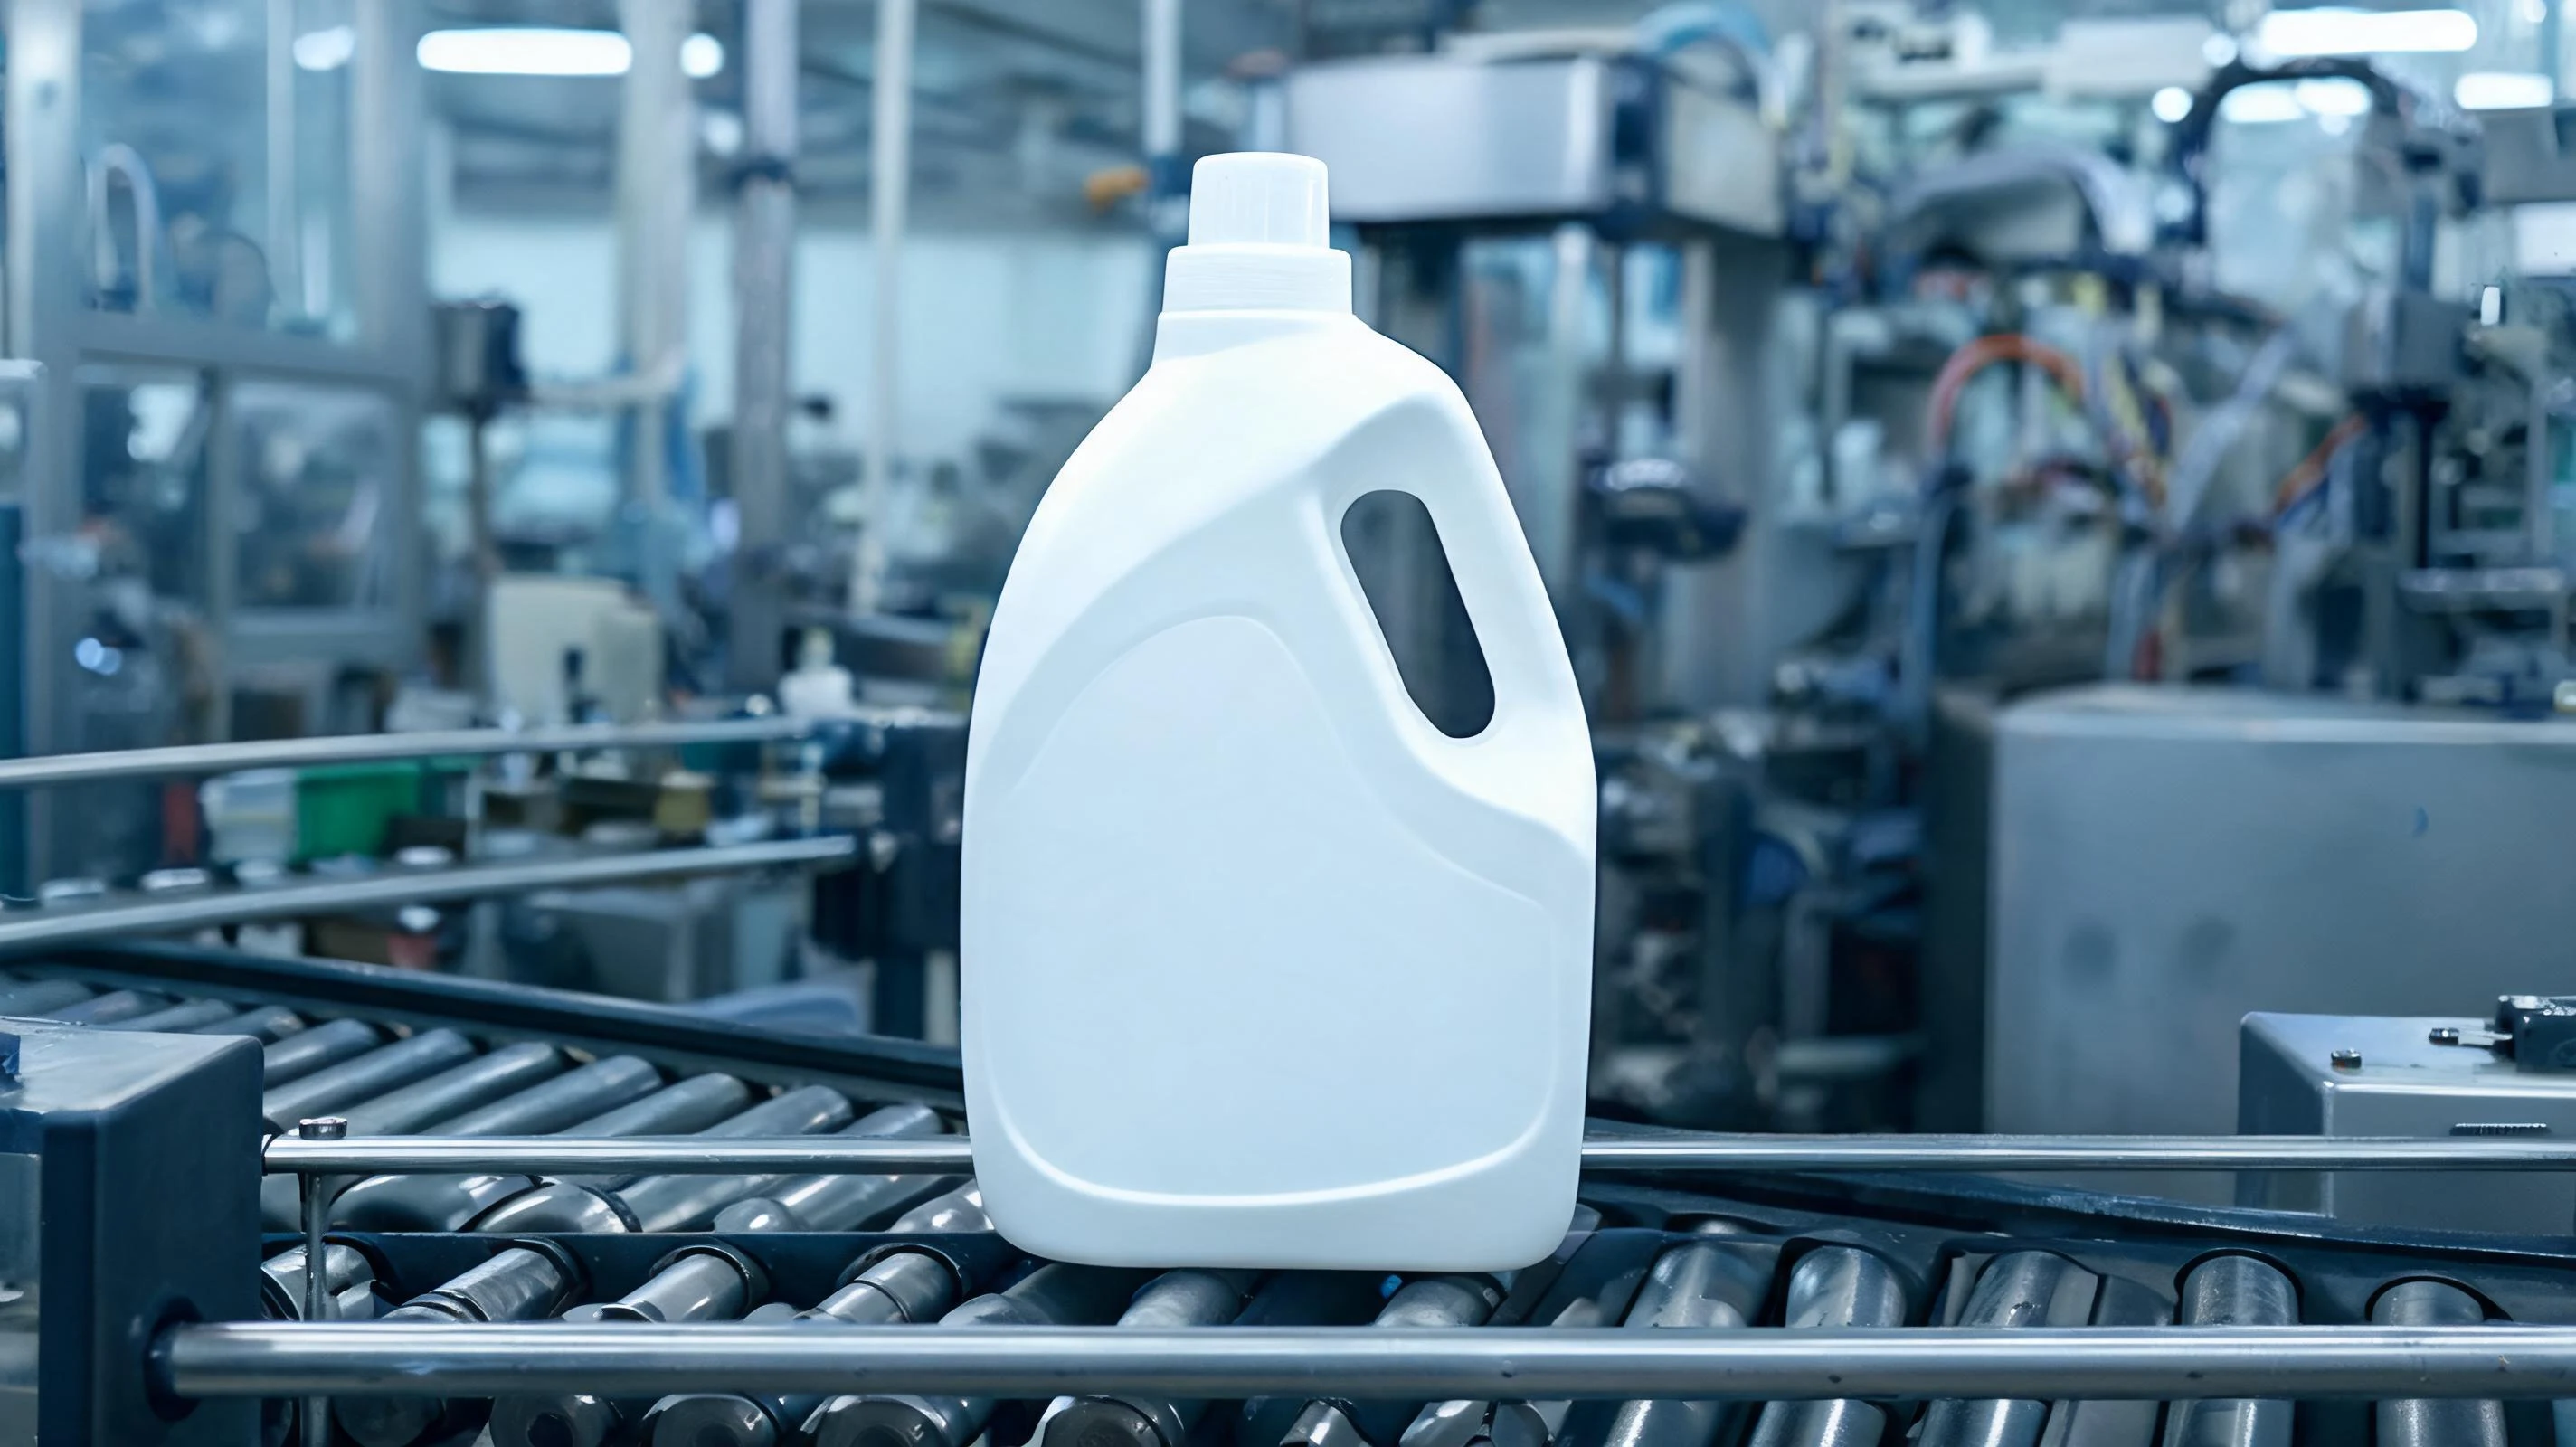
- Poignée et ouvertures. Un flacon avec poignée exige de découper l'espace entre poignée et corps : plus de passes de lame, donc plus d'endroits où une bavure peut subsister.
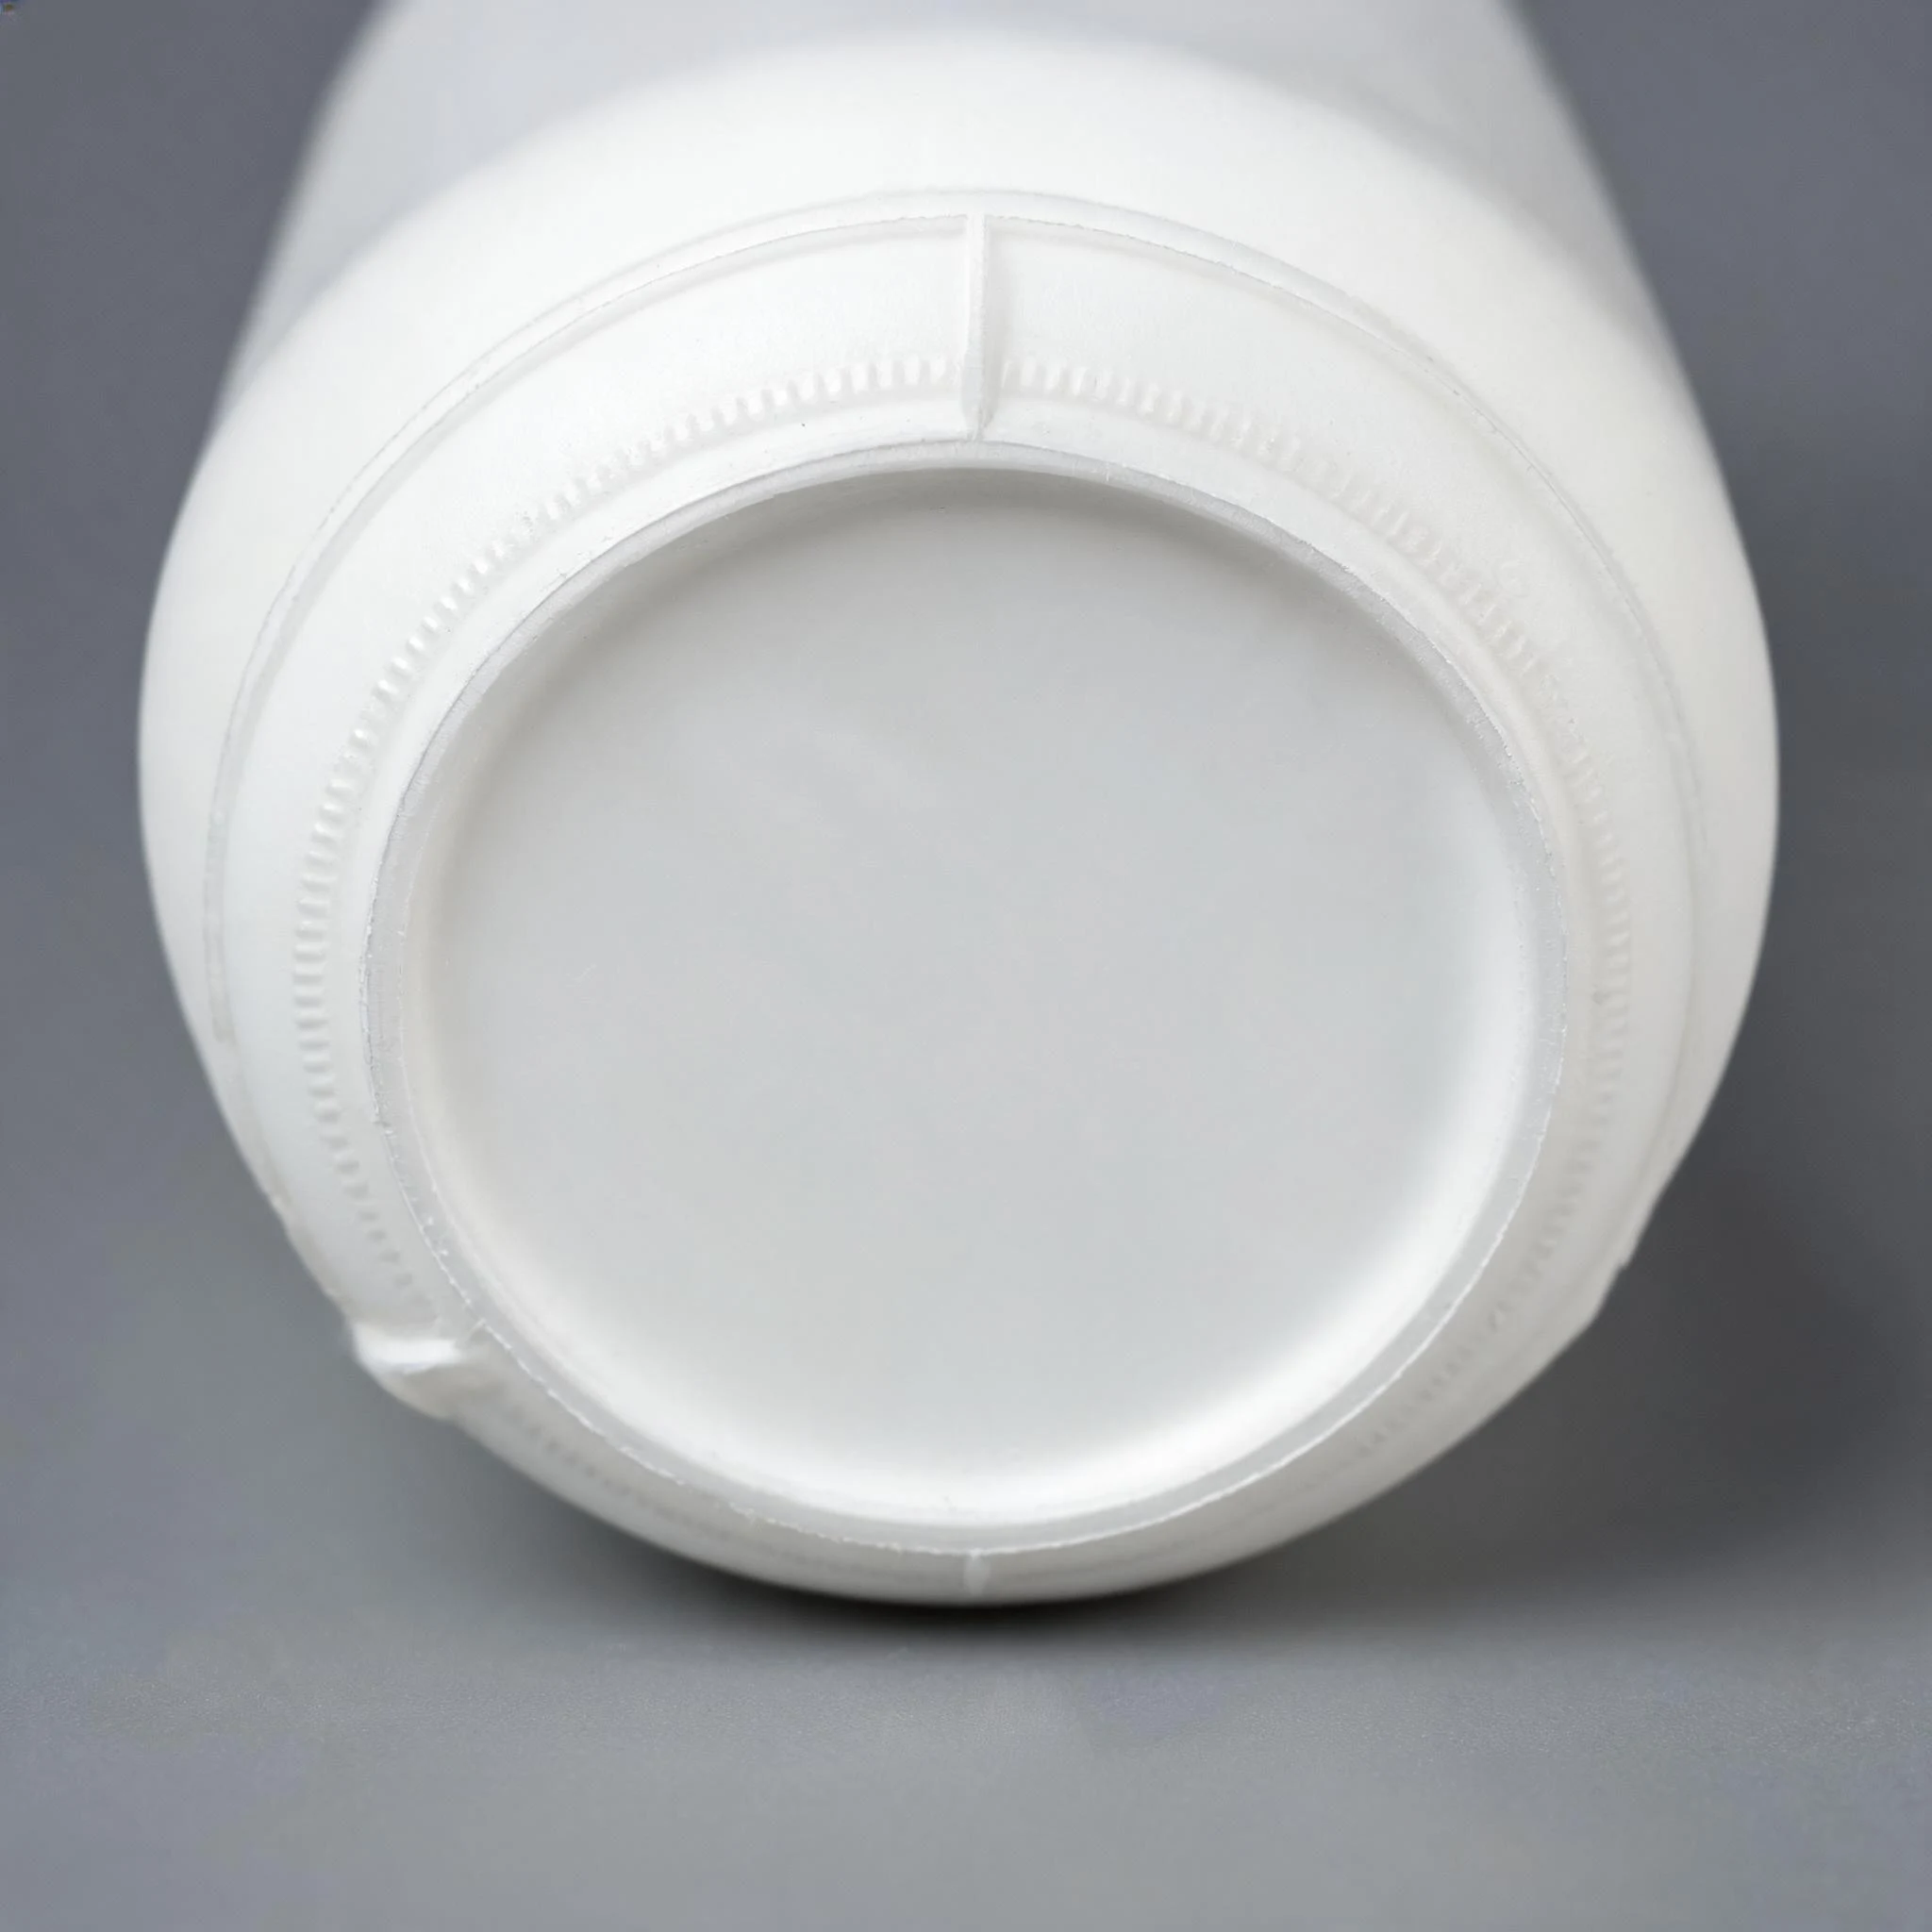
Les grands contenants aggravent le problème. Un bidon de lessive de trois litres utilise une paraison plus épaisse : il y a plus de matière à couper au goulot, à la base et autour de la poignée, et une paroi épaisse se finit plus difficilement au couteau à main.
Pourquoi une bavure signe une faible qualité
La bavure est petite, mais c'est l'une des premières choses que la main du client rencontre. Elle se comporte comme un fil qui dépasse sur un vêtement : le vêtement peut être bien fait, c'est le fil que l'on retient.
- Le toucher. Le pouce fait naturellement le tour du goulot quand on dévisse le bouchon ; un anneau rugueux se sent immédiatement.
- La vue. Sur un flacon coloré, la bavure accroche la lumière comme une ligne blanche, et elle ressort nettement en photo produit.
- La fonction. Une bavure sur le diamètre extérieur du filetage augmente le couple de vissage et peut perturber les têtes de bouchage automatiques.
- L'étanchéité. Le vrai risque n'est pas la bavure mais la marque de lame sur la portée d'étanchéité : c'est là que commencent les fuites.
- L'emballage. Une bavure vive à la base perce films et sachets, et un copeau resté dans le flacon est une réclamation grave en alimentaire et en chimie.
Lors du contrôle réception, jugez la portée d'étanchéité séparément de l'extérieur du goulot. Un filetage rugueux est cosmétique ; une portée rayée est un risque de fuite.
Comment la bavure est enlevée
Ci-dessous, le même flacon HDPE blanc dans deux états : brut de moule, puis après arasage du goulot et polissage du bord.
Cinq méthodes courantes existent, et la plupart des usines en combinent plusieurs selon la zone du flacon.
| Méthode | Principe | Idéale pour | Limites |
|---|---|---|---|
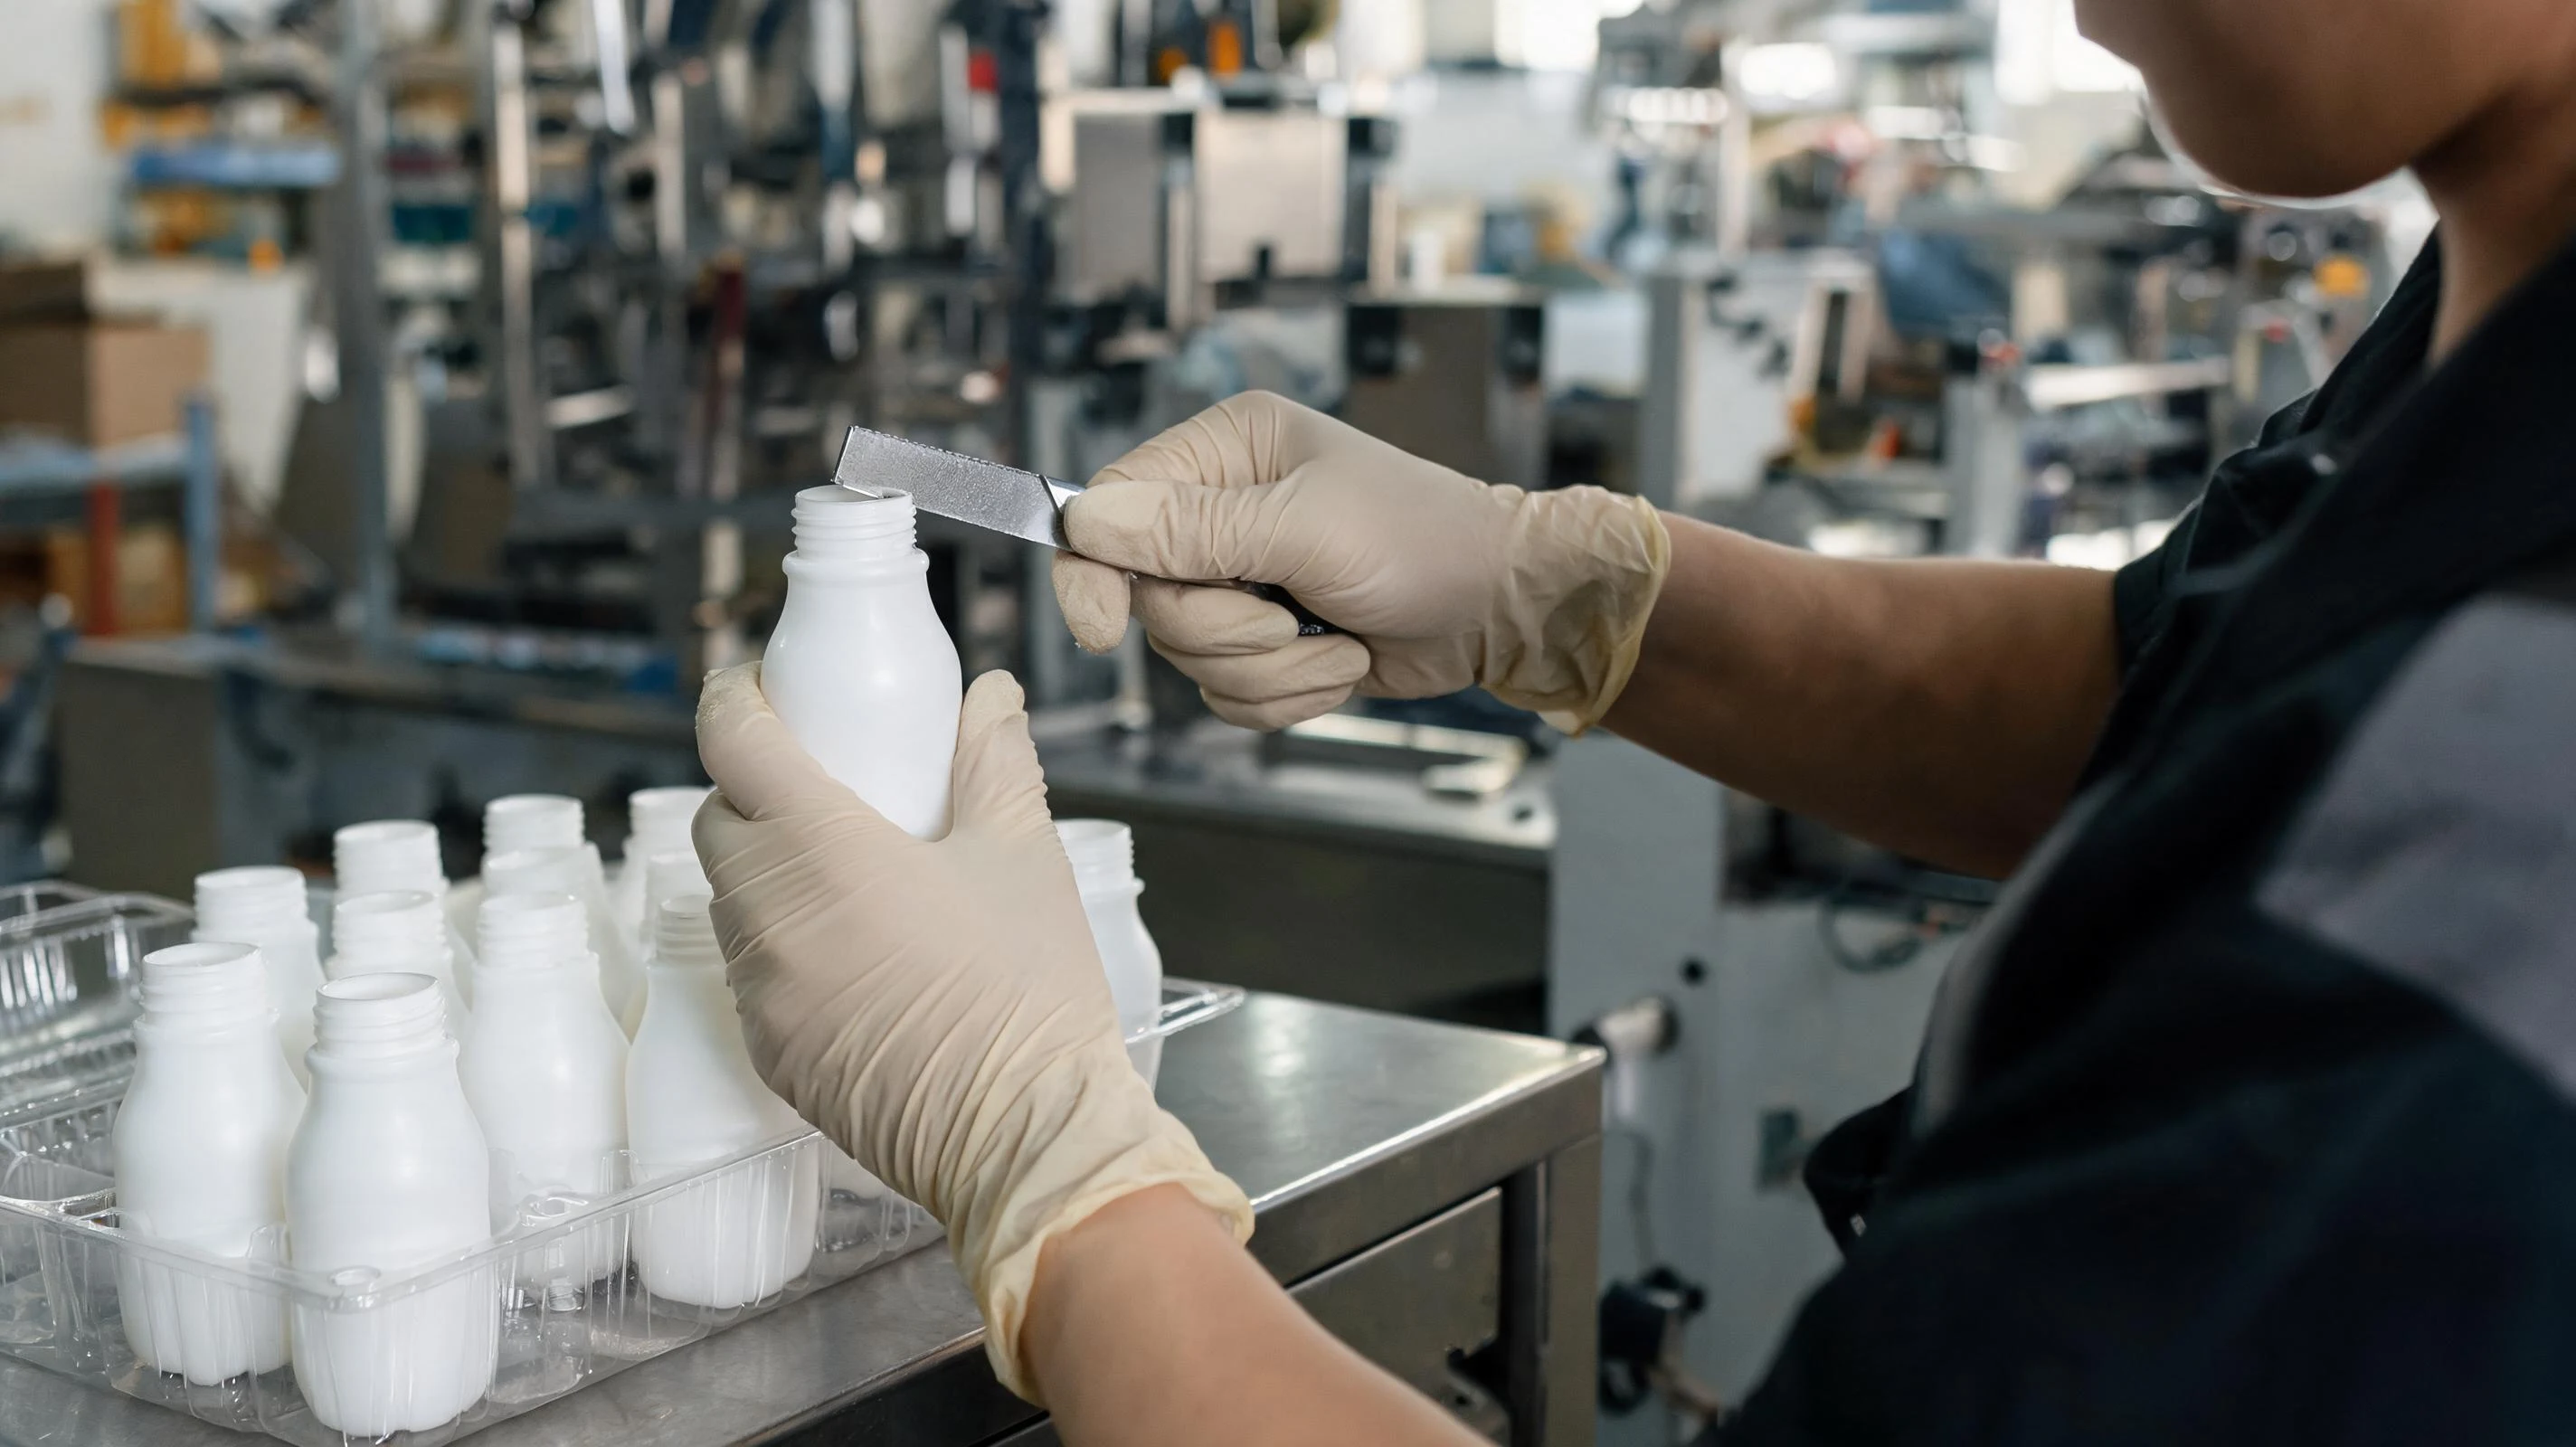
| Coupe au couteau | L'opérateur arase la queue et la base | Petites séries, grands flacons, parois épaisses | Dépend de l'opérateur, irrégulier en grande série |
| Ébavureur rotatif ou à poinçon | La machine coupe l'anneau à une profondeur fixe | Goulots standards, volumes moyens à élevés | L'usure des lames crée une lèvre ; changement planifié requis |
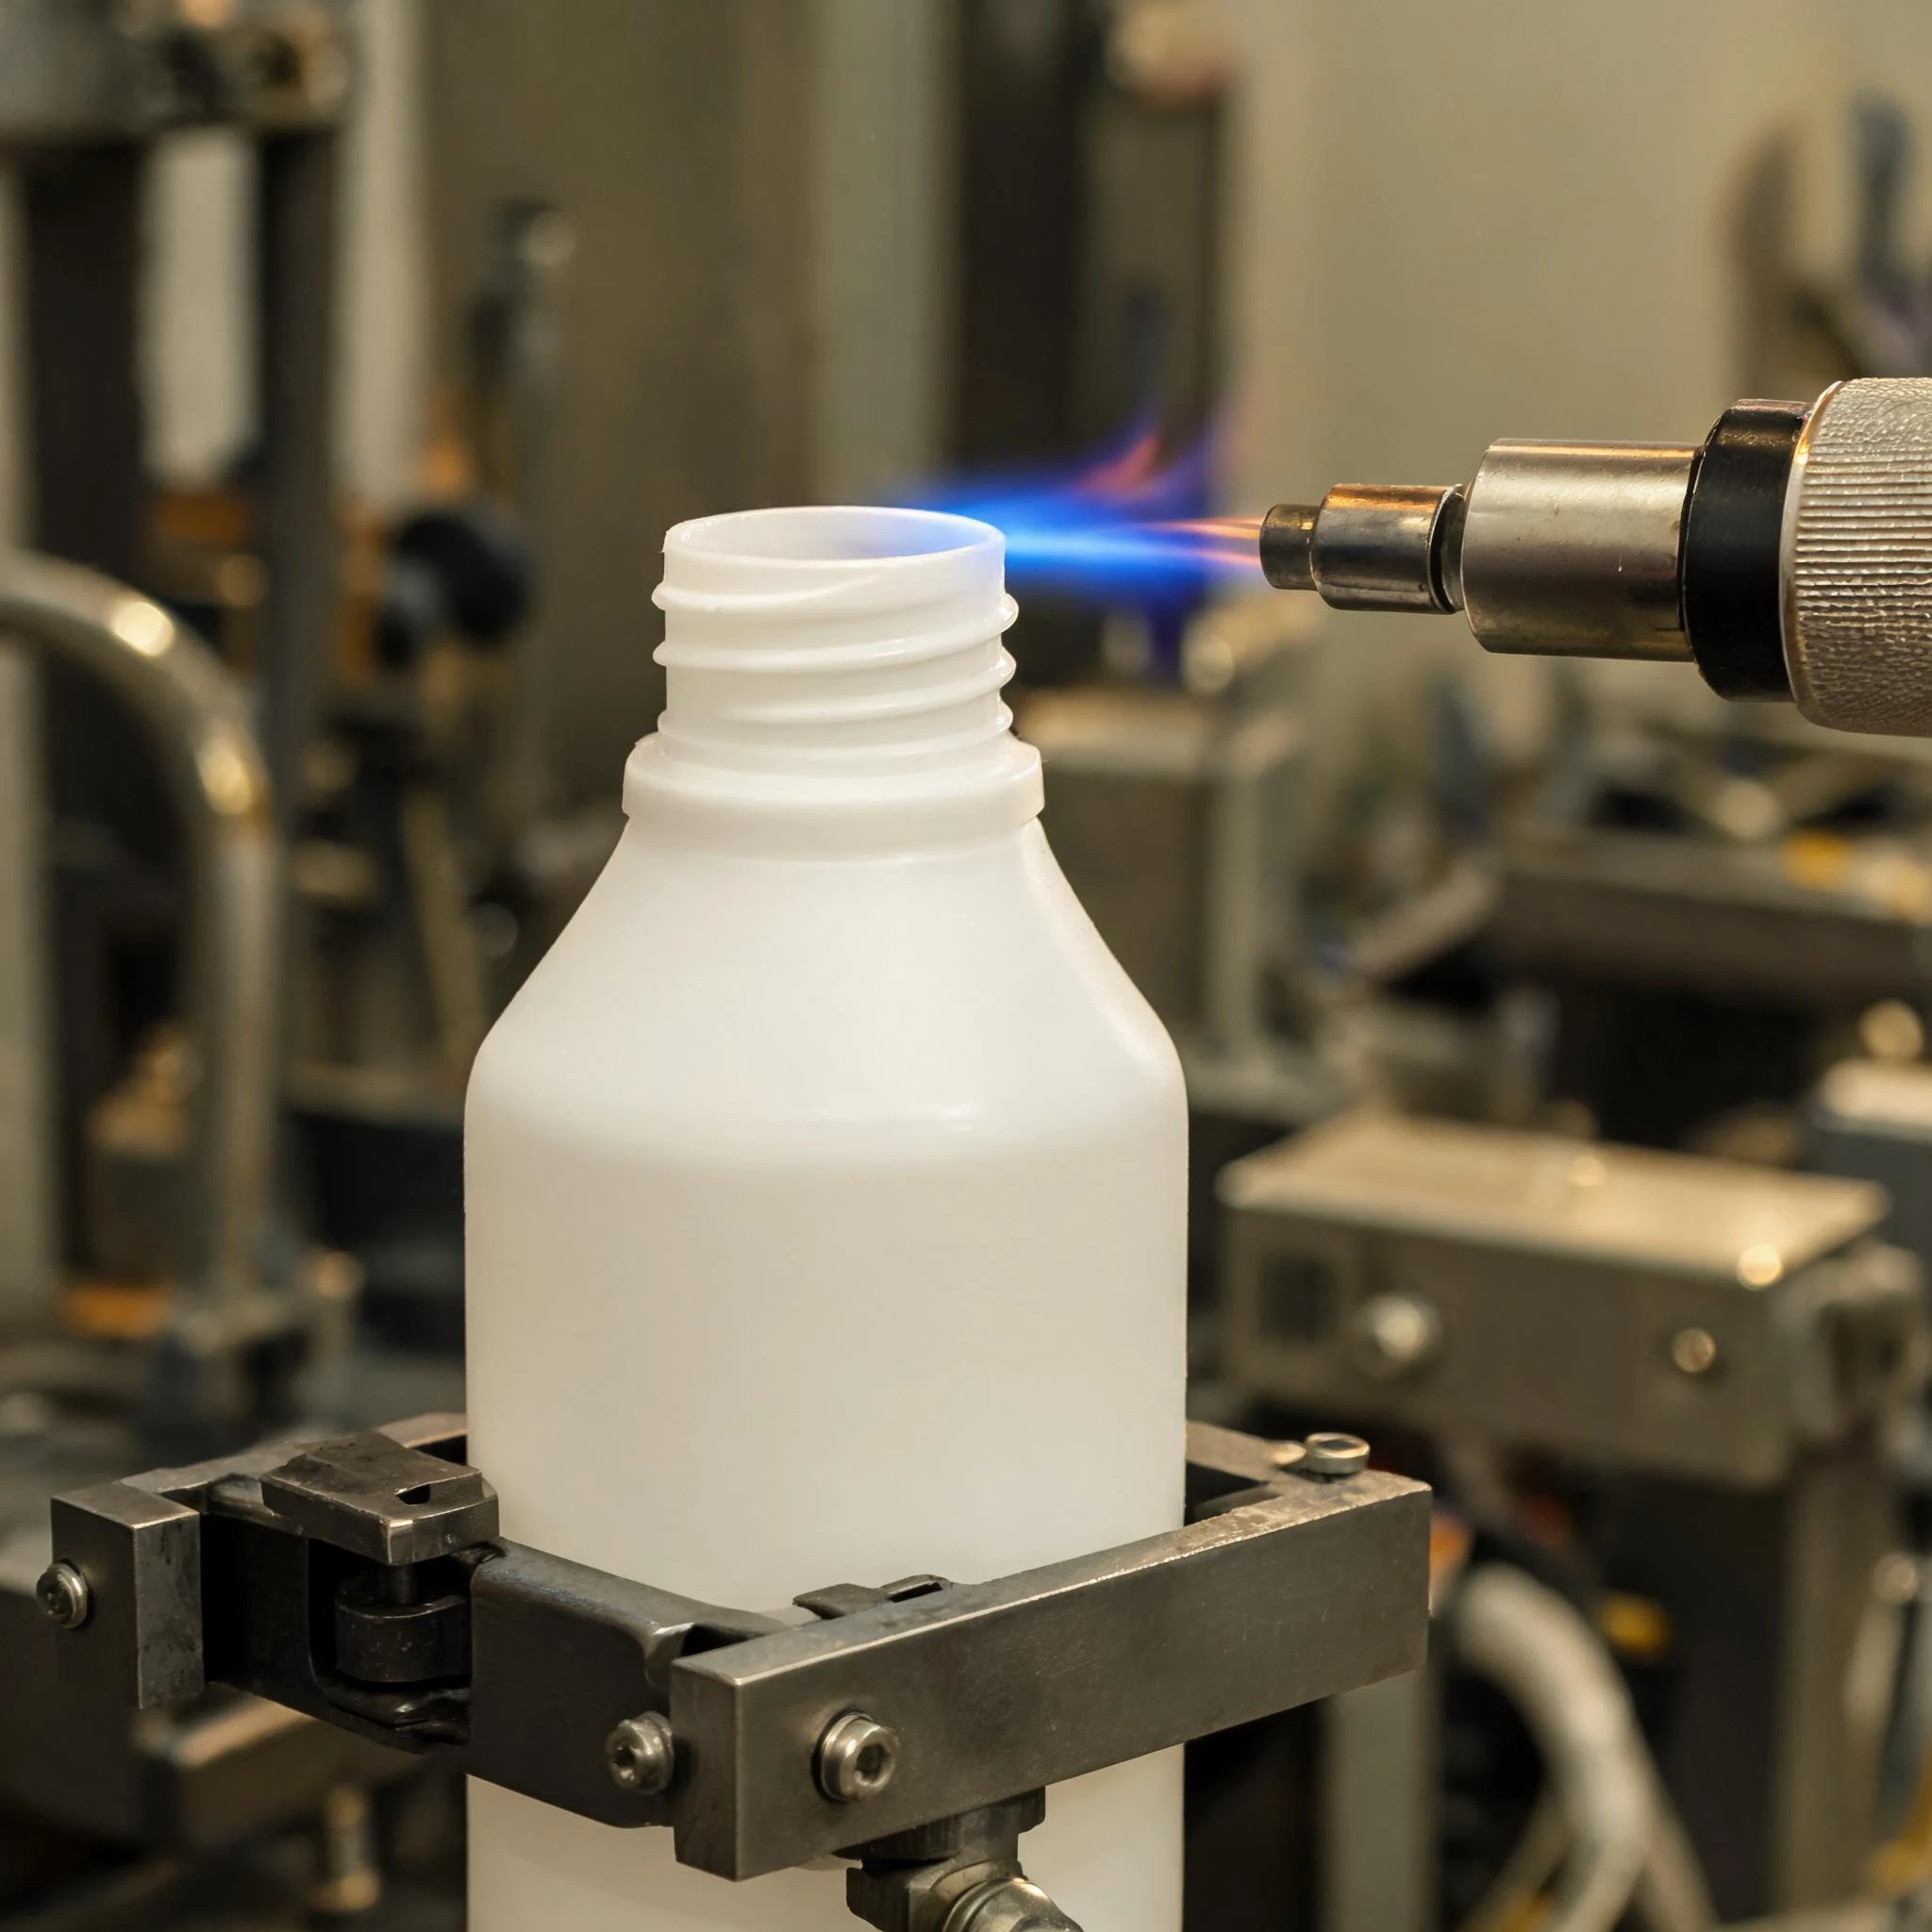
| Polissage à la flamme ou air chaud | Ramollit le bord coupé pour l'arrondir | Goulots visibles sur packs premium | Peut déformer les goulots minces ; réglage par forme |
| Ébavurage cryogénique | Gèle les bavures fines puis les fait tomber au tonneau | Petites pièces, arêtes complexes | Procédé en lots, équipement et coût unitaire supplémentaires |
| Tambour à média abrasif | Frotte les bords dans un tambour | Petits flacons et bouchons | Lent, peut ternir le brillant, inadapté aux grands contenants |
Il existe aussi une réponse par l'outillage : la portée de pincement peut être conçue pour obtenir une soudure de base plus nette et une queue plus fine dès le départ. Le moule coûte un peu plus cher, puis chaque cycle gagne du temps de finition.
Ce que coûte un bord net
Aucun fournisseur ne facture une ligne « ébavurage ». Le coût est intégré au prix unitaire, sous quatre formes :
- Le temps par pièce. Chaque passe de lame est de la main-d'œuvre. Un grand flacon avec poignée peut demander plusieurs fois le temps de finition d'un flacon de shampooing de 250 ml.
- L'outillage. Un meilleur pincement et un insert de goulot arasé coûtent une fois, puis réduisent le travail à chaque cycle.
- Le rendement. Une coupe agressive détruit aussi des pièces bonnes : 0,2 mm de trop et la portée d'étanchéité part au rebut.
- Le contrôle. Un goulot critique se vérifie à l'œil ou au gabarit passe / ne passe pas, et ce contrôle, c'est une personne sur la ligne.
Il faut aussi connaître le risque inverse. Demander la coupe la plus profonde possible peut amincir la soudure de base jusqu'à l'échec au test de chute : l'objectif est un bord net et arrondi, pas la coupe la plus profonde.
Une formulation utile : « arasé à ras, sans arête vive, sans bavure sur la portée d'étanchéité » plutôt que « aucune bavure ». La première est réalisable et vérifiable, la seconde ne l'est pas.
Adapter la finition au produit
Qu'une ligne de coupe reste un peu visible importe peu ou beaucoup selon le circuit de vente et l'usage.
| Segment | Finition attendue | Ce qu'il faut spécifier |
|---|---|---|
| Soin premium en linéaire | Le toucher et l'aspect font partie du produit | Goulot poli à la flamme, base arasée, aucune ligne visible |
| Soin et entretien de grande diffusion | Propre mais piloté par le coût | Ébavurage machine, bavure enlevée, pas d'arête vive |
| Grands bidons lessive et chimie | Poignée et base sont touchées | Ouverture de poignée ébavurée, base arasée, poids contrôlé |
| Industriel, recharge, B2B | La fonction avant l'aspect | Portée d'étanchéité nette ; finition cosmétique allégée |
| Pack promotionnel ou usage unique | Durée courte, coût minimal | Ébavurage de base, aucune arête au contact de la main |
Si votre produit se situe en milieu ou haut de gamme, la finition est l'un des signaux qualité les moins chers. S'il s'agit d'un consommable bon marché qui ne se bat que sur le prix, ce budget sera mieux investi dans la régularité des parois ou dans le bouchon.
La voie ISBM : lisse par construction
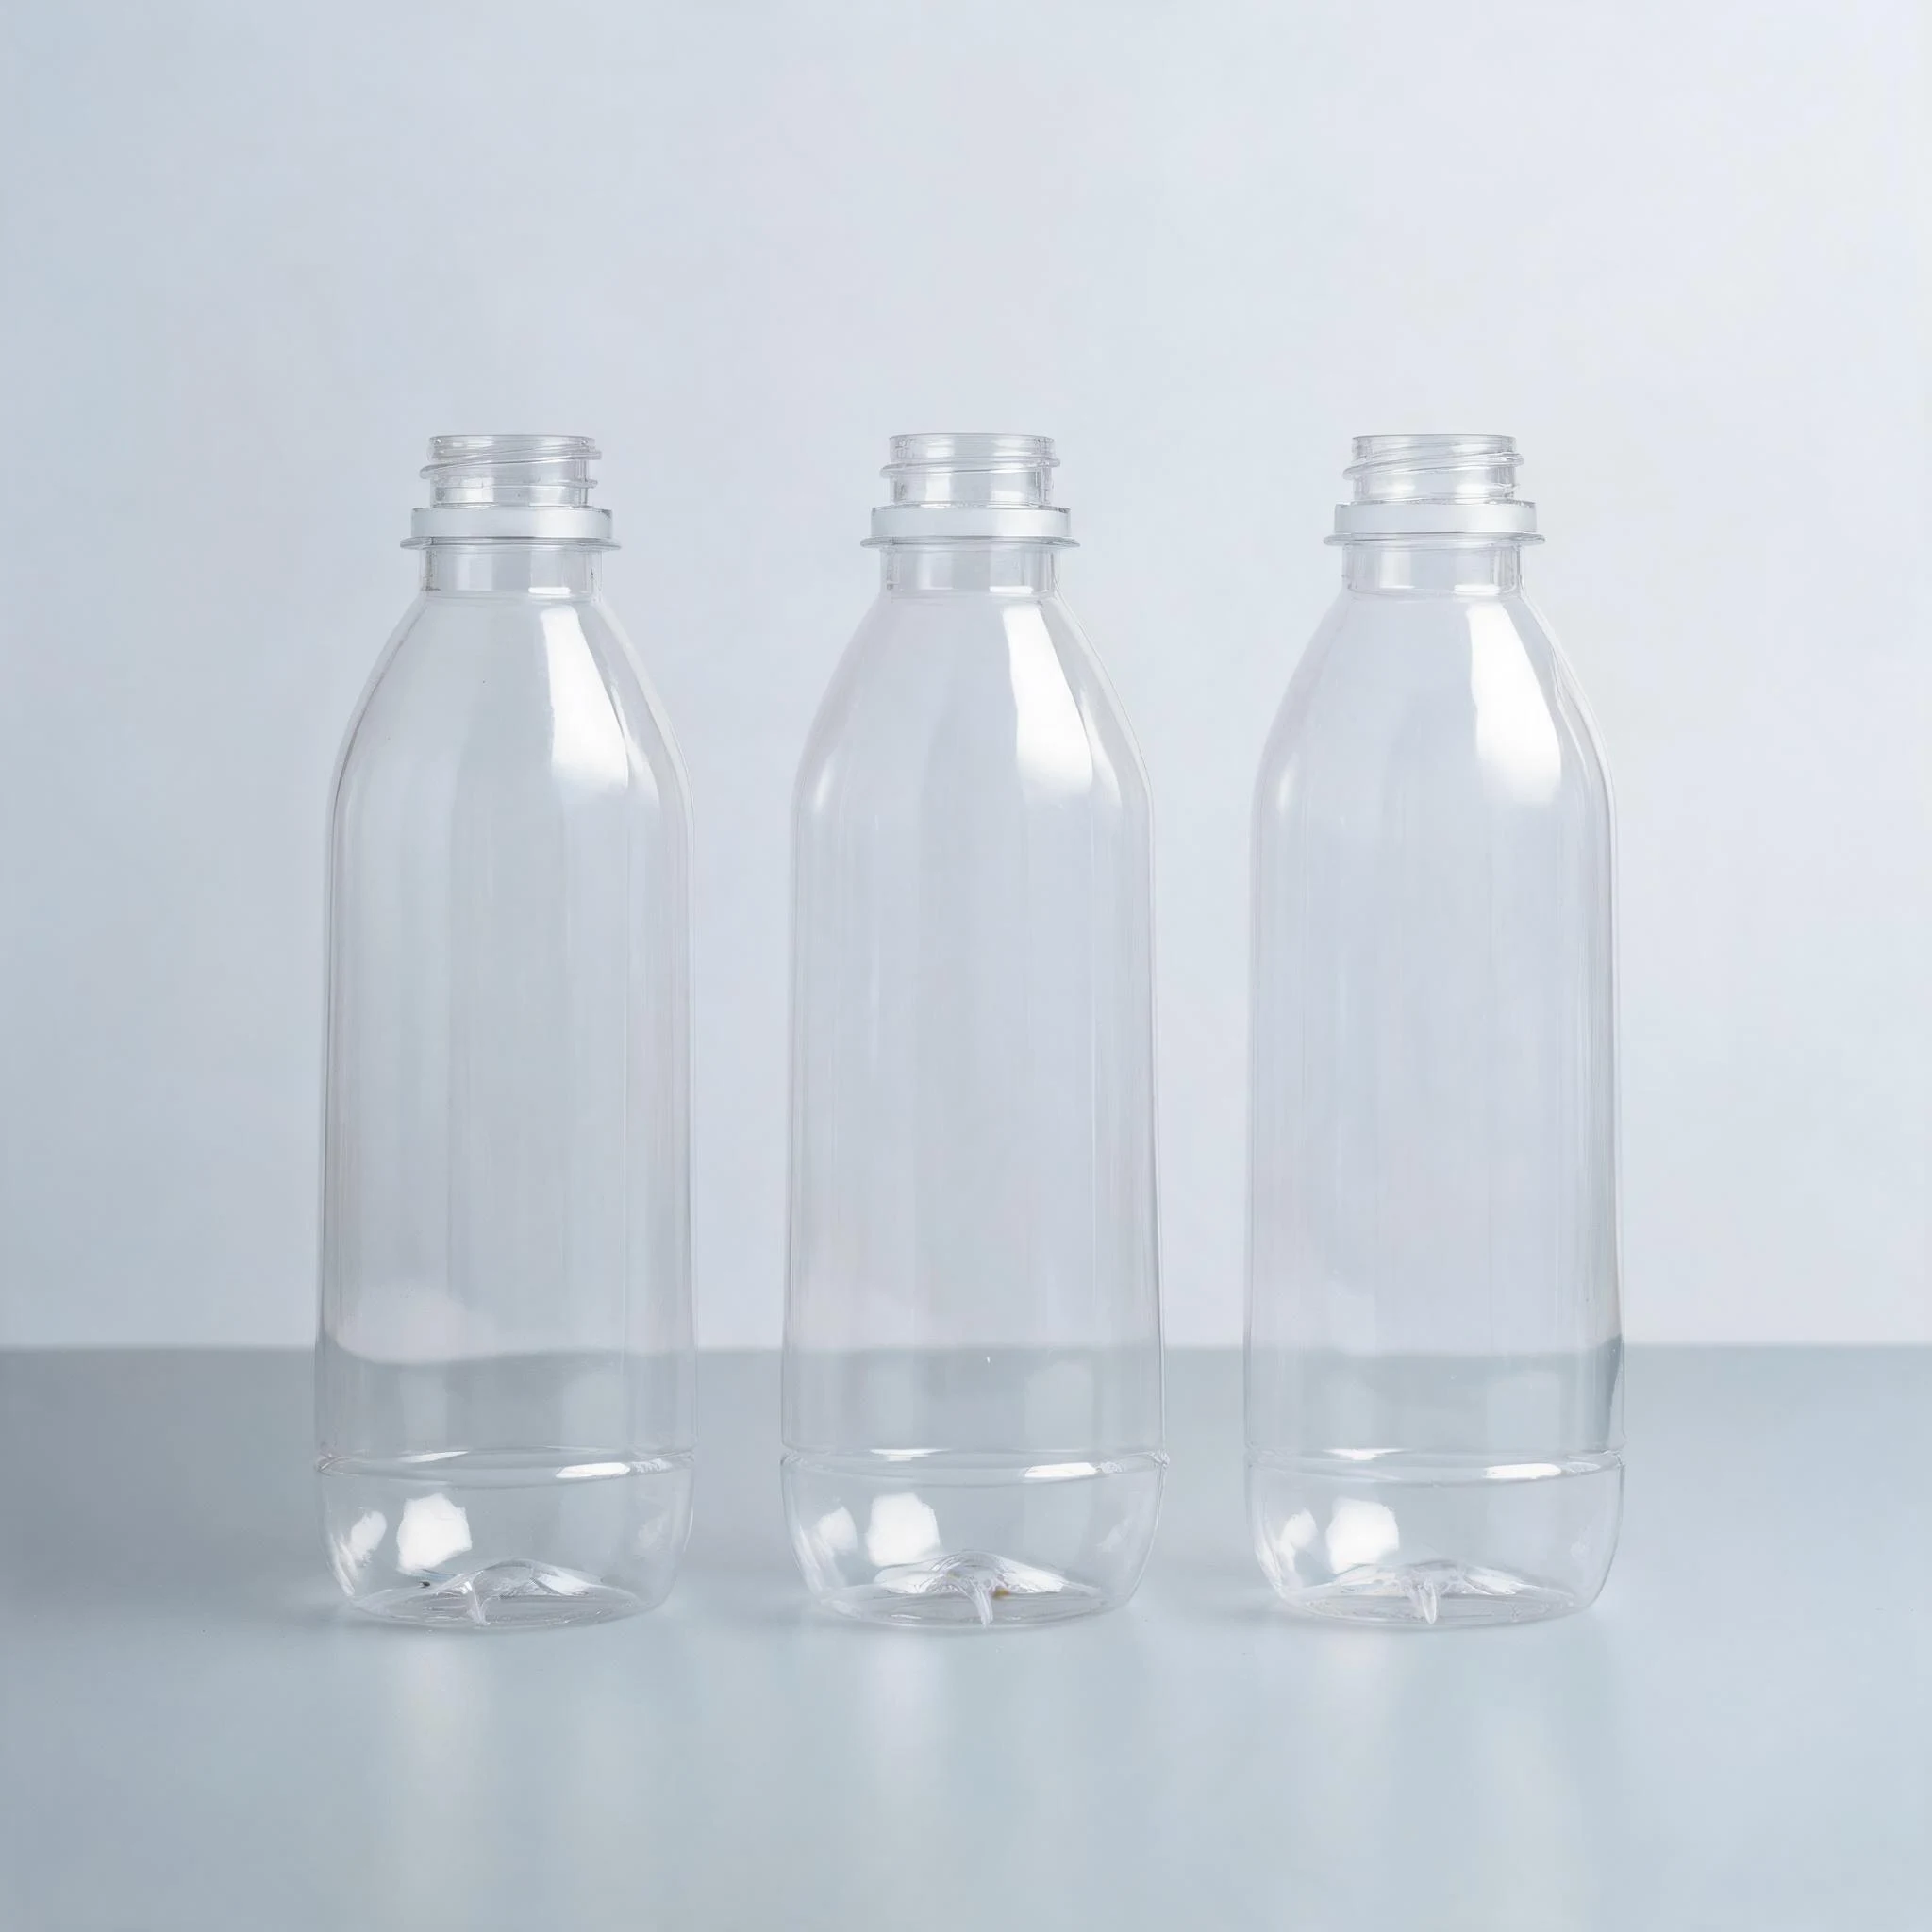
Quand il n'y a rien à couper, le débat change complètement. Un flacon ISBM a un goulot moulé au filetage net et stable dimensionnellement, une base lisse et aucune ligne de coupe sur le corps : c'est pourquoi un flacon PET transparent paraît si propre à côté d'un flacon HDPE ébavuré.
La contrepartie est la forme. L'ISBM exige une préforme et un moule de soufflage, ne sait pas former de poignée intégrée et supporte mal les corps fortement asymétriques ou les contre-dépouilles marquées. La répartition des parois dépend du design de la préforme et non de la paraison, ce qui limite la liberté d'épaissir un seul côté.
- Choisissez l'ISBM pour un flacon symétrique, transparent ou très brillant, avec un goulot aux cotes exactes.
- Choisissez l'EBM s'il faut une poignée, un goulot décentré, une sensation souple au pressage ou une forme de pot à large ouverture.
- En petit volume, l'ISBM ajoute le coût de l'outillage de préforme ; une préforme standard supprime l'essentiel de ce surcoût.
Il n'existe pas de procédé meilleur dans l'absolu. Un bidon de lessive avec poignée ne se fait pas en ISBM à aucun prix, et une bouteille d'eau transparente de 500 ml se fait rarement en EBM.
Contrôle réception : six vérifications
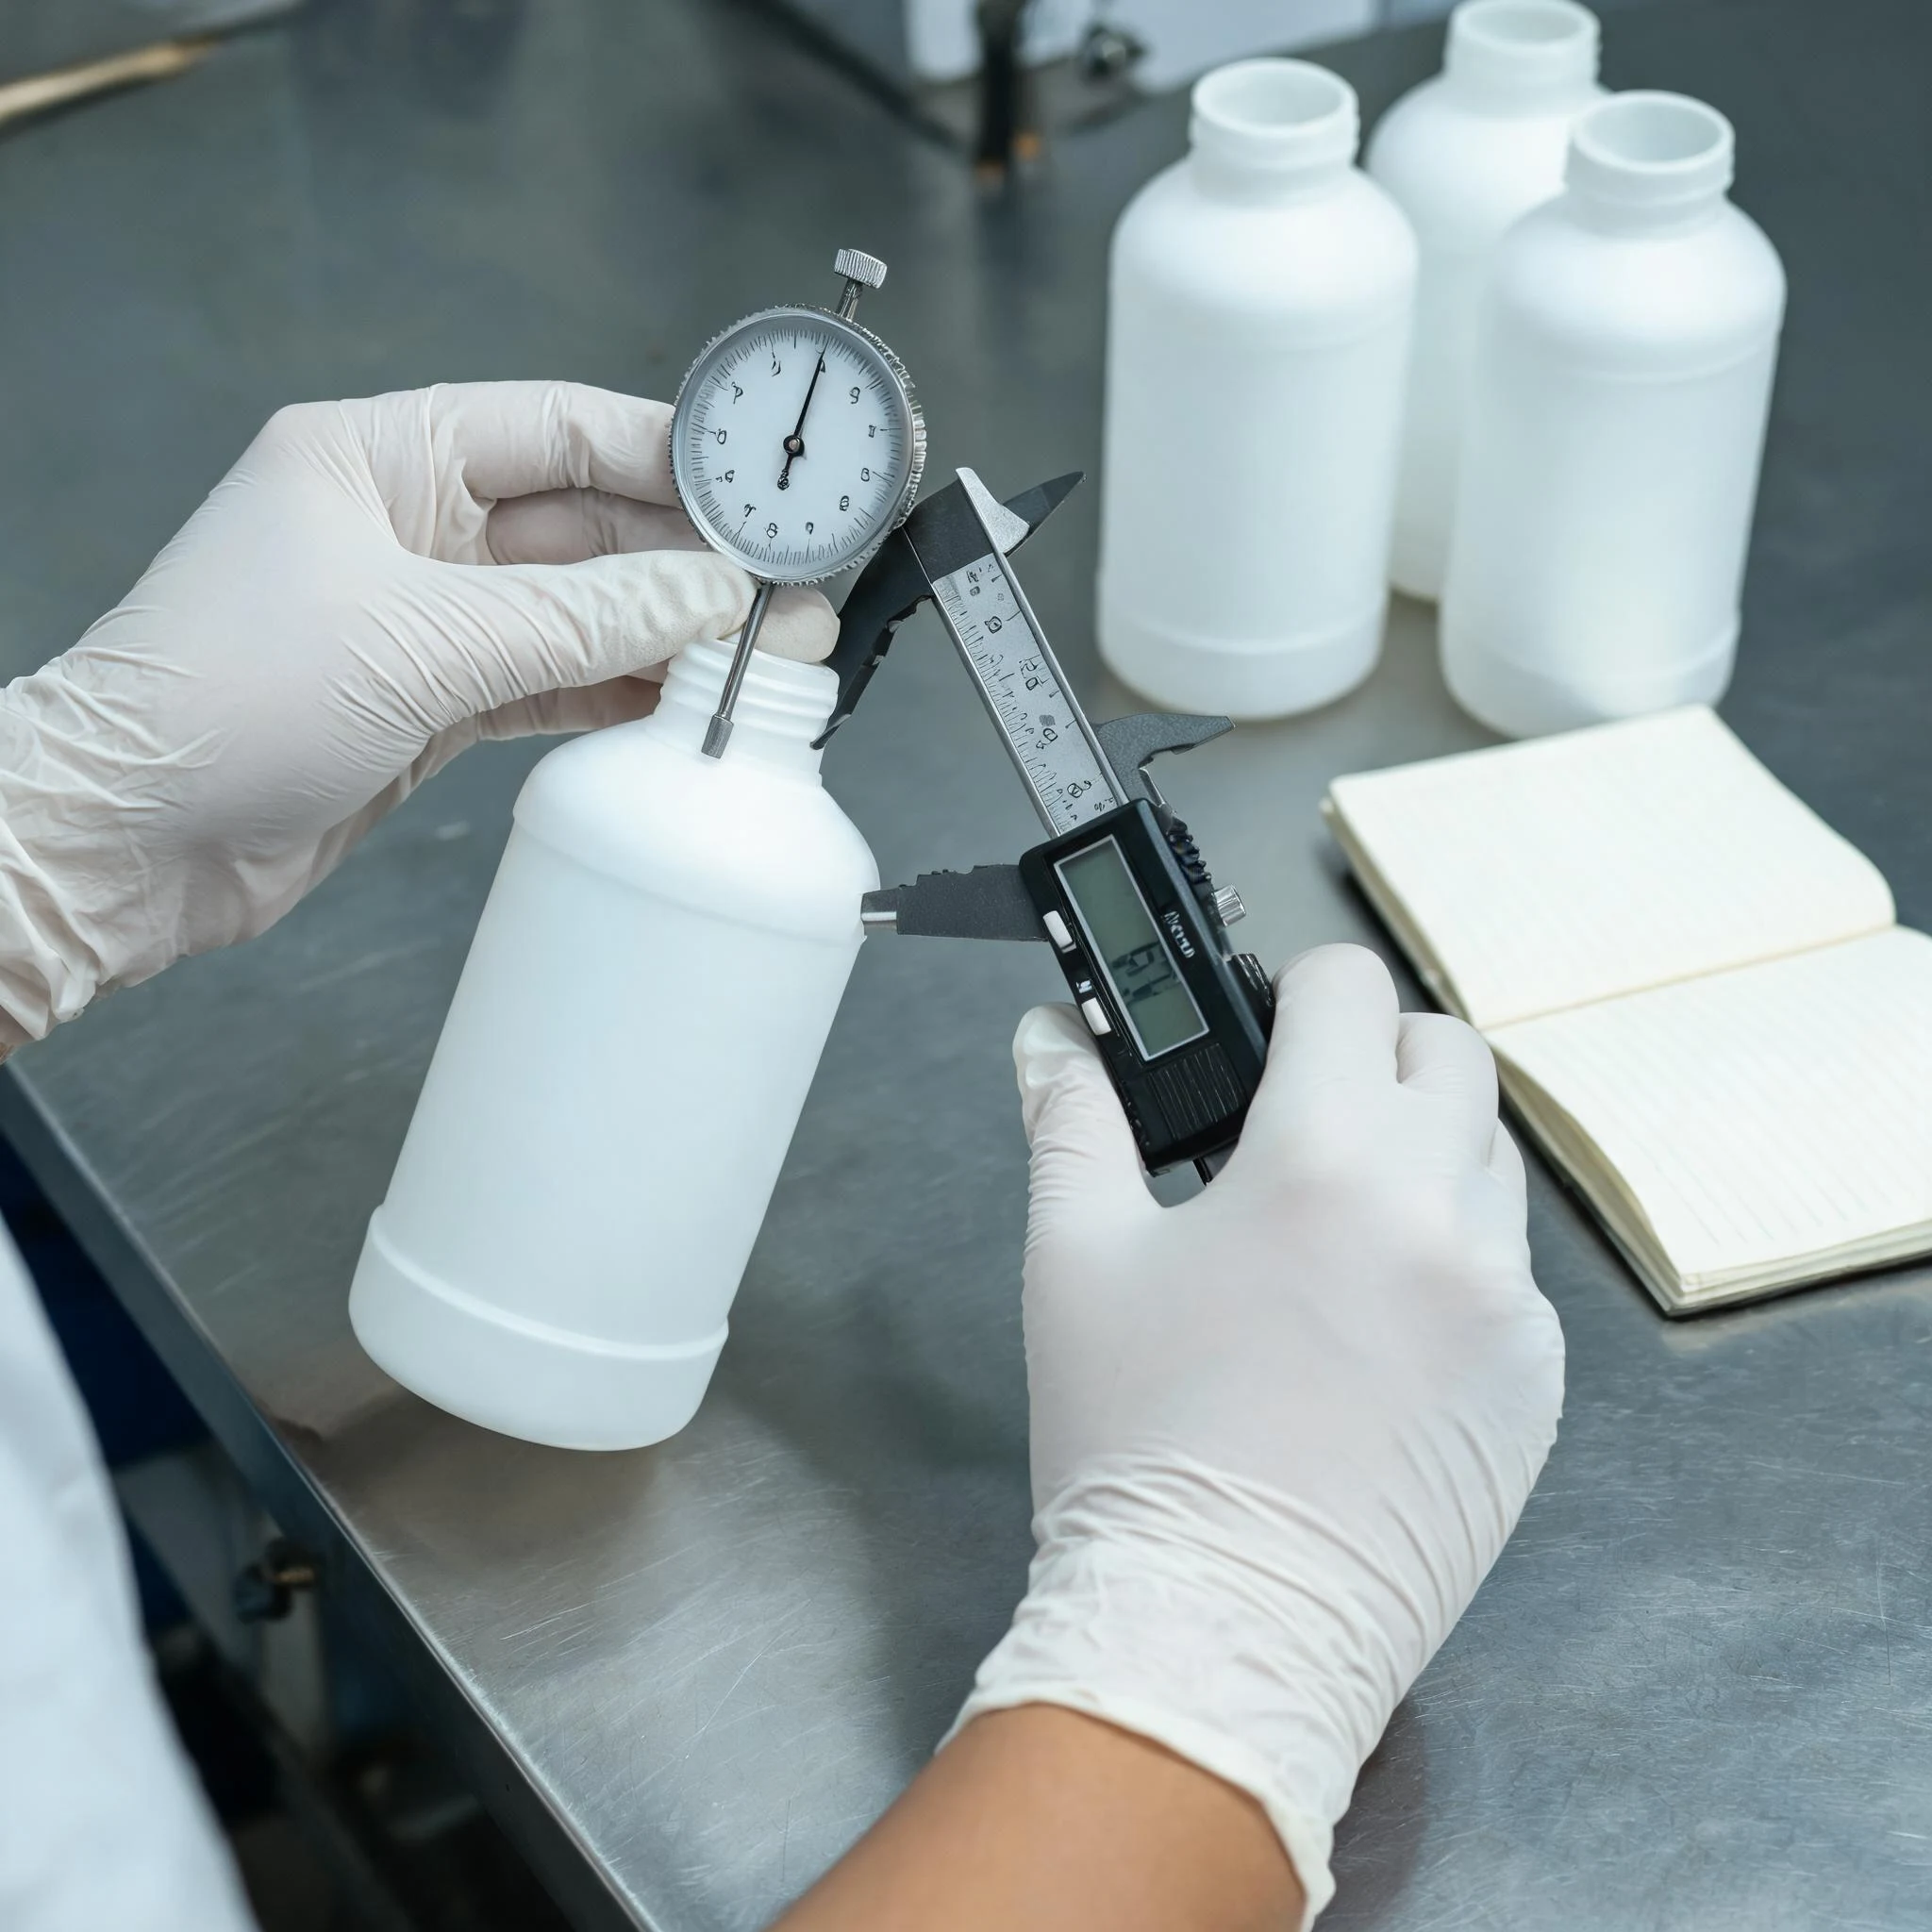
Pas besoin de laboratoire. Six contrôles sur un carton d'échantillons suffisent à savoir si la finition est maîtrisée :
- Passez le pouce autour de l'anneau du goulot et sur l'arête de la base, les yeux fermés. Tout ressaut sensible est une bavure.
- Présentez le flacon devant une fenètre ou une boîte à lumière. La bavure apparaît comme un cheveu blanc, surtout sur les flacons colorés.
- Vissez et dévissez un bouchon dix fois. La rotation doit être régulière, sans grain ni point dur.
- Éclairez la portée d'étanchéité à l'intérieur du goulot avec une lampe. Une marque radiale de lame annonce une fuite.
- Pesez dix flacons. Une chute soudaine de poids indique généralement une coupe plus profonde que prévu.
- Remplissez un flacon et laissez-le tomber de 1,2 m sur un sol dur. Une base qui fissure sur la ligne de soudure a été trop coupée.
Notez le résultat par lot. Les problèmes de finition sont presque toujours une dérive — lame usée, nouvel opérateur, journée plus chaude — et un relevé court rend la dérive visible avant vos clients.
Questions fréquentes des acheteurs
Une bavure sur le filetage provoque-t-elle des fuites ?
Rarement à elle seule. Les fuites viennent d'un dommage sur la portée d'étanchéité intérieure, ou d'un bouchon qui ne s'assied pas parce qu'une bavure le soulève. Contrôlez la portée séparément de l'extérieur du filetage.
Peut-on garantir « zéro bavure » ?
Pas honnêtement sur un flacon extrusion-soufflé. La spécification réaliste est un bord arasé, sans arête au toucher et sans bavure sur la portée d'étanchéité, validée sur un échantillon que vous avez tenu en main.
Pourquoi deux flacons du même moule diffèrent-ils au toucher ?
Parce que l'ébavurage est une opération séparée. La température de paraison, l'affûtage, la profondeur de coupe et la technique de l'opérateur évoluent pendant un poste ; le flacon reçu reflète l'état de la ligne ce jour-là.
Peut-on demander un polissage à la flamme sur un grand flacon ?
Sur le goulot, oui, si la paroi est assez épaisse pour supporter la chaleur. Polir une base mince ou une poignée déforme généralement la pièce : mieux vaut limiter au goulot.
Un flacon plus lisse est-il toujours plus cher ?
Pas toujours. Si l'outillage est conçu avec un pincement plus net et que l'ébavureur est entretenu, l'écart unitaire peut être faible. Le coût grimpe quand l'exigence esthétique porte sur une zone difficile d'accès, comme l'intérieur d'une poignée.