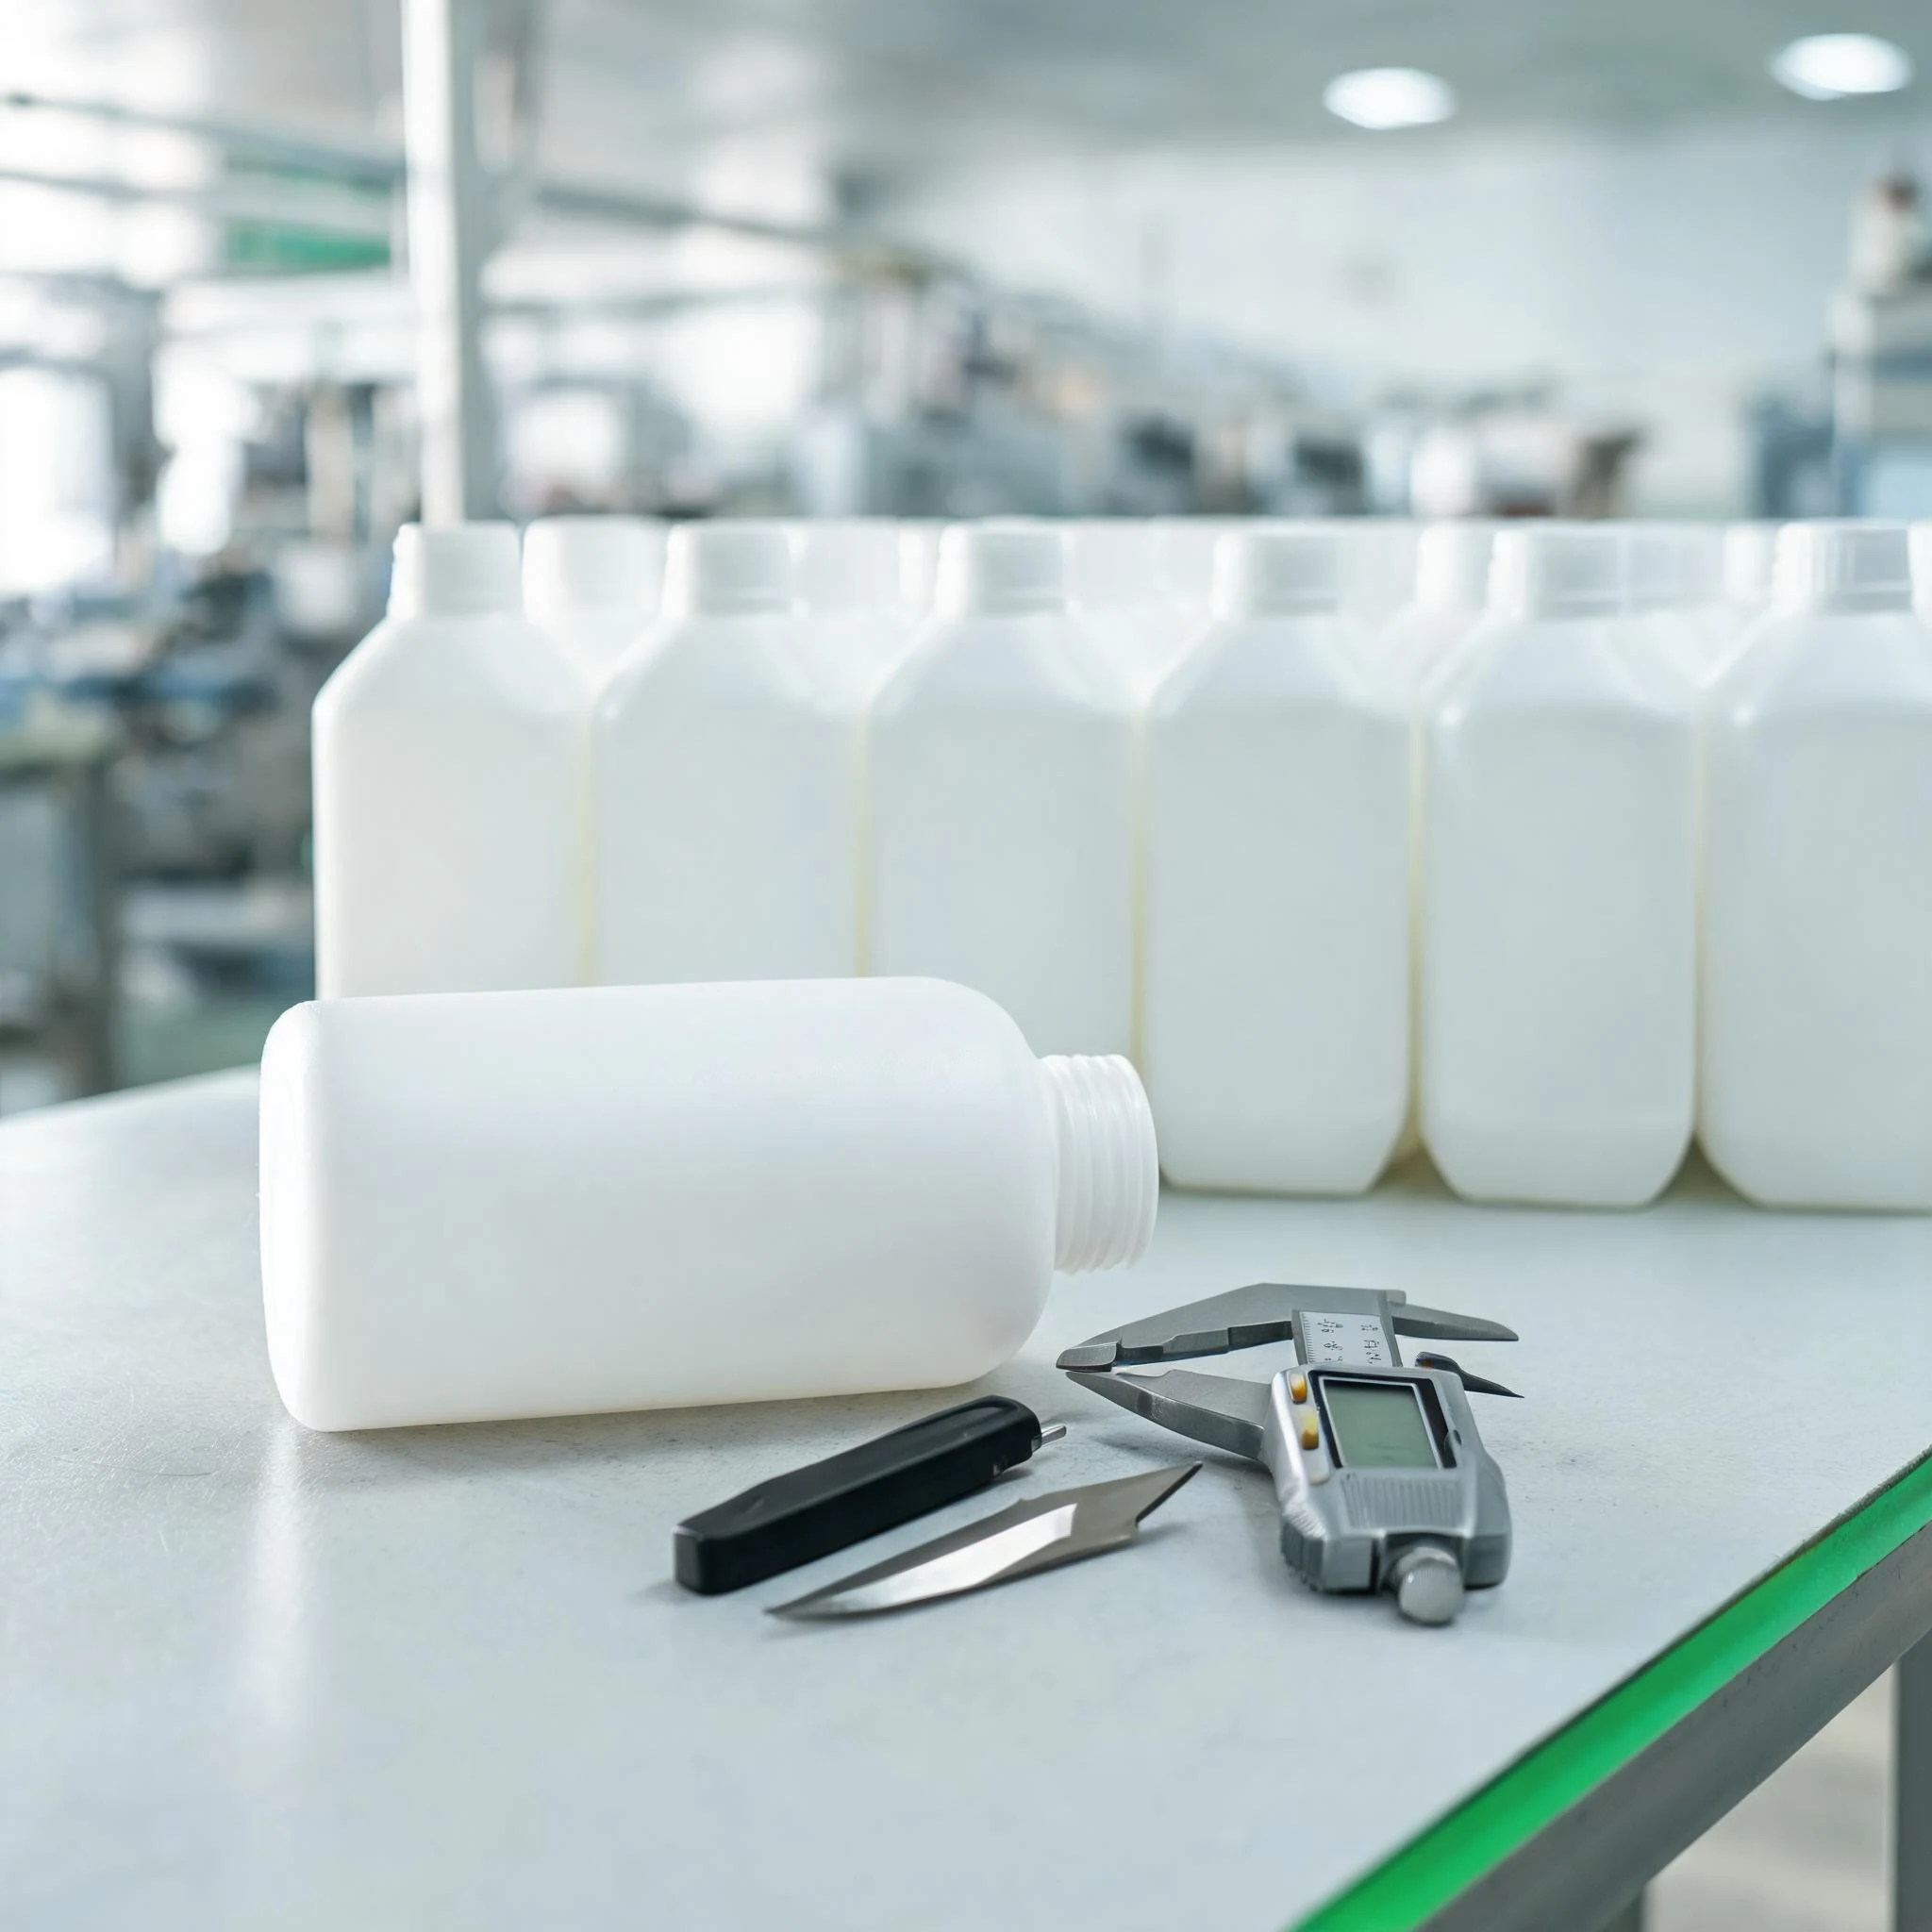
同じ容量、同じ樹脂、同じ棚に並ぶ二本のボトルでも、手に取ったときの印象はまったく違うことがあります。違いの多くは、口部や底面に残った薄いバリです。この記事では、そのバリがどこで生まれるのか、きれいに取り除くには何が必要か、そして自社製品が滑らかな仕上げにお金をかけるべきかどうかの判断基準を整理します。
ボトルの作り方は二通り、切り口も二通り
市販のプラスチックボトルはほぼすべて二つの工法のどちらかで作られ、どちらかによって「切り落とす部分があるかどうか」が決まります。
押出ブロー成形(EBM)は、熱い樹脂のチューブ(パリソン)を二分割の金型の間に垂らします。金型が閉じ、空気でパリソンを膨らませて形を作り、冷却します。パリソンは把持して密封するためにボトルより長くする必要があるため、上部に余り、底部に溶着部が残り、どちらも後工程で切り落とします。取っ手付きを含む大半のHDPE・PPボトルがこの工法です。
射出延伸ブロー成形(ISBM)は、口部とねじ山がすでに成形された試験管状のプリフォームから始めます。プリフォームを再加熱し、ロッドで延伸しながら金型内で膨らませます。口部は切らないためねじ山にバリは出ませんが、プリフォームから膨らませられる形状しか作れません。
| 押出ブロー成形 | 射出延伸ブロー成形 | |
|---|---|---|
| 成形の仕組み | 閉じた金型内でパリソンを膨らませる | 射出したプリフォームを加熱・延伸して膨らませる |
| 切り落とす箇所 | 上部の余り、底部のピンチオフ、取っ手の開口部 | 口部はなし(プリフォームのゲートのみ別処理) |
| 口部の精度 | トリマーの状態と刃の摩耗に左右される | 金型寸法どおりで切削なし |
| 形状の自由度 | 取っ手、偏心口、楕円・非対称ボディ | 対称形状のみ、取っ手不可、アンダーカットに制約 |
| 主な樹脂 | HDPE、LDPE、PP、PVC | PET、PETG、一部のPP |
| 代表的な用途 | シャンプー、洗剤、化学薬品、ローション、ジェリ缶 | 水、オイル、化粧品、飲料ボトル |
切り口そのものは不良ではありません。押出ブロー成形の正常な工程の一部であり、問題はそれをどれだけ丁寧に処理したかです。
バリが実際に出る場所
バリとは、切ったものの仕上げが残った樹脂のことです。押出ブロー成形のボトルでは三か所に現れます。
- 口部のリング。回転式やパンチ式のトリマーが口部の余りを切り落とします。刃が鈍るとリング外周に薄い縁が残り、切削くずがシール面に引きずられることがあります。
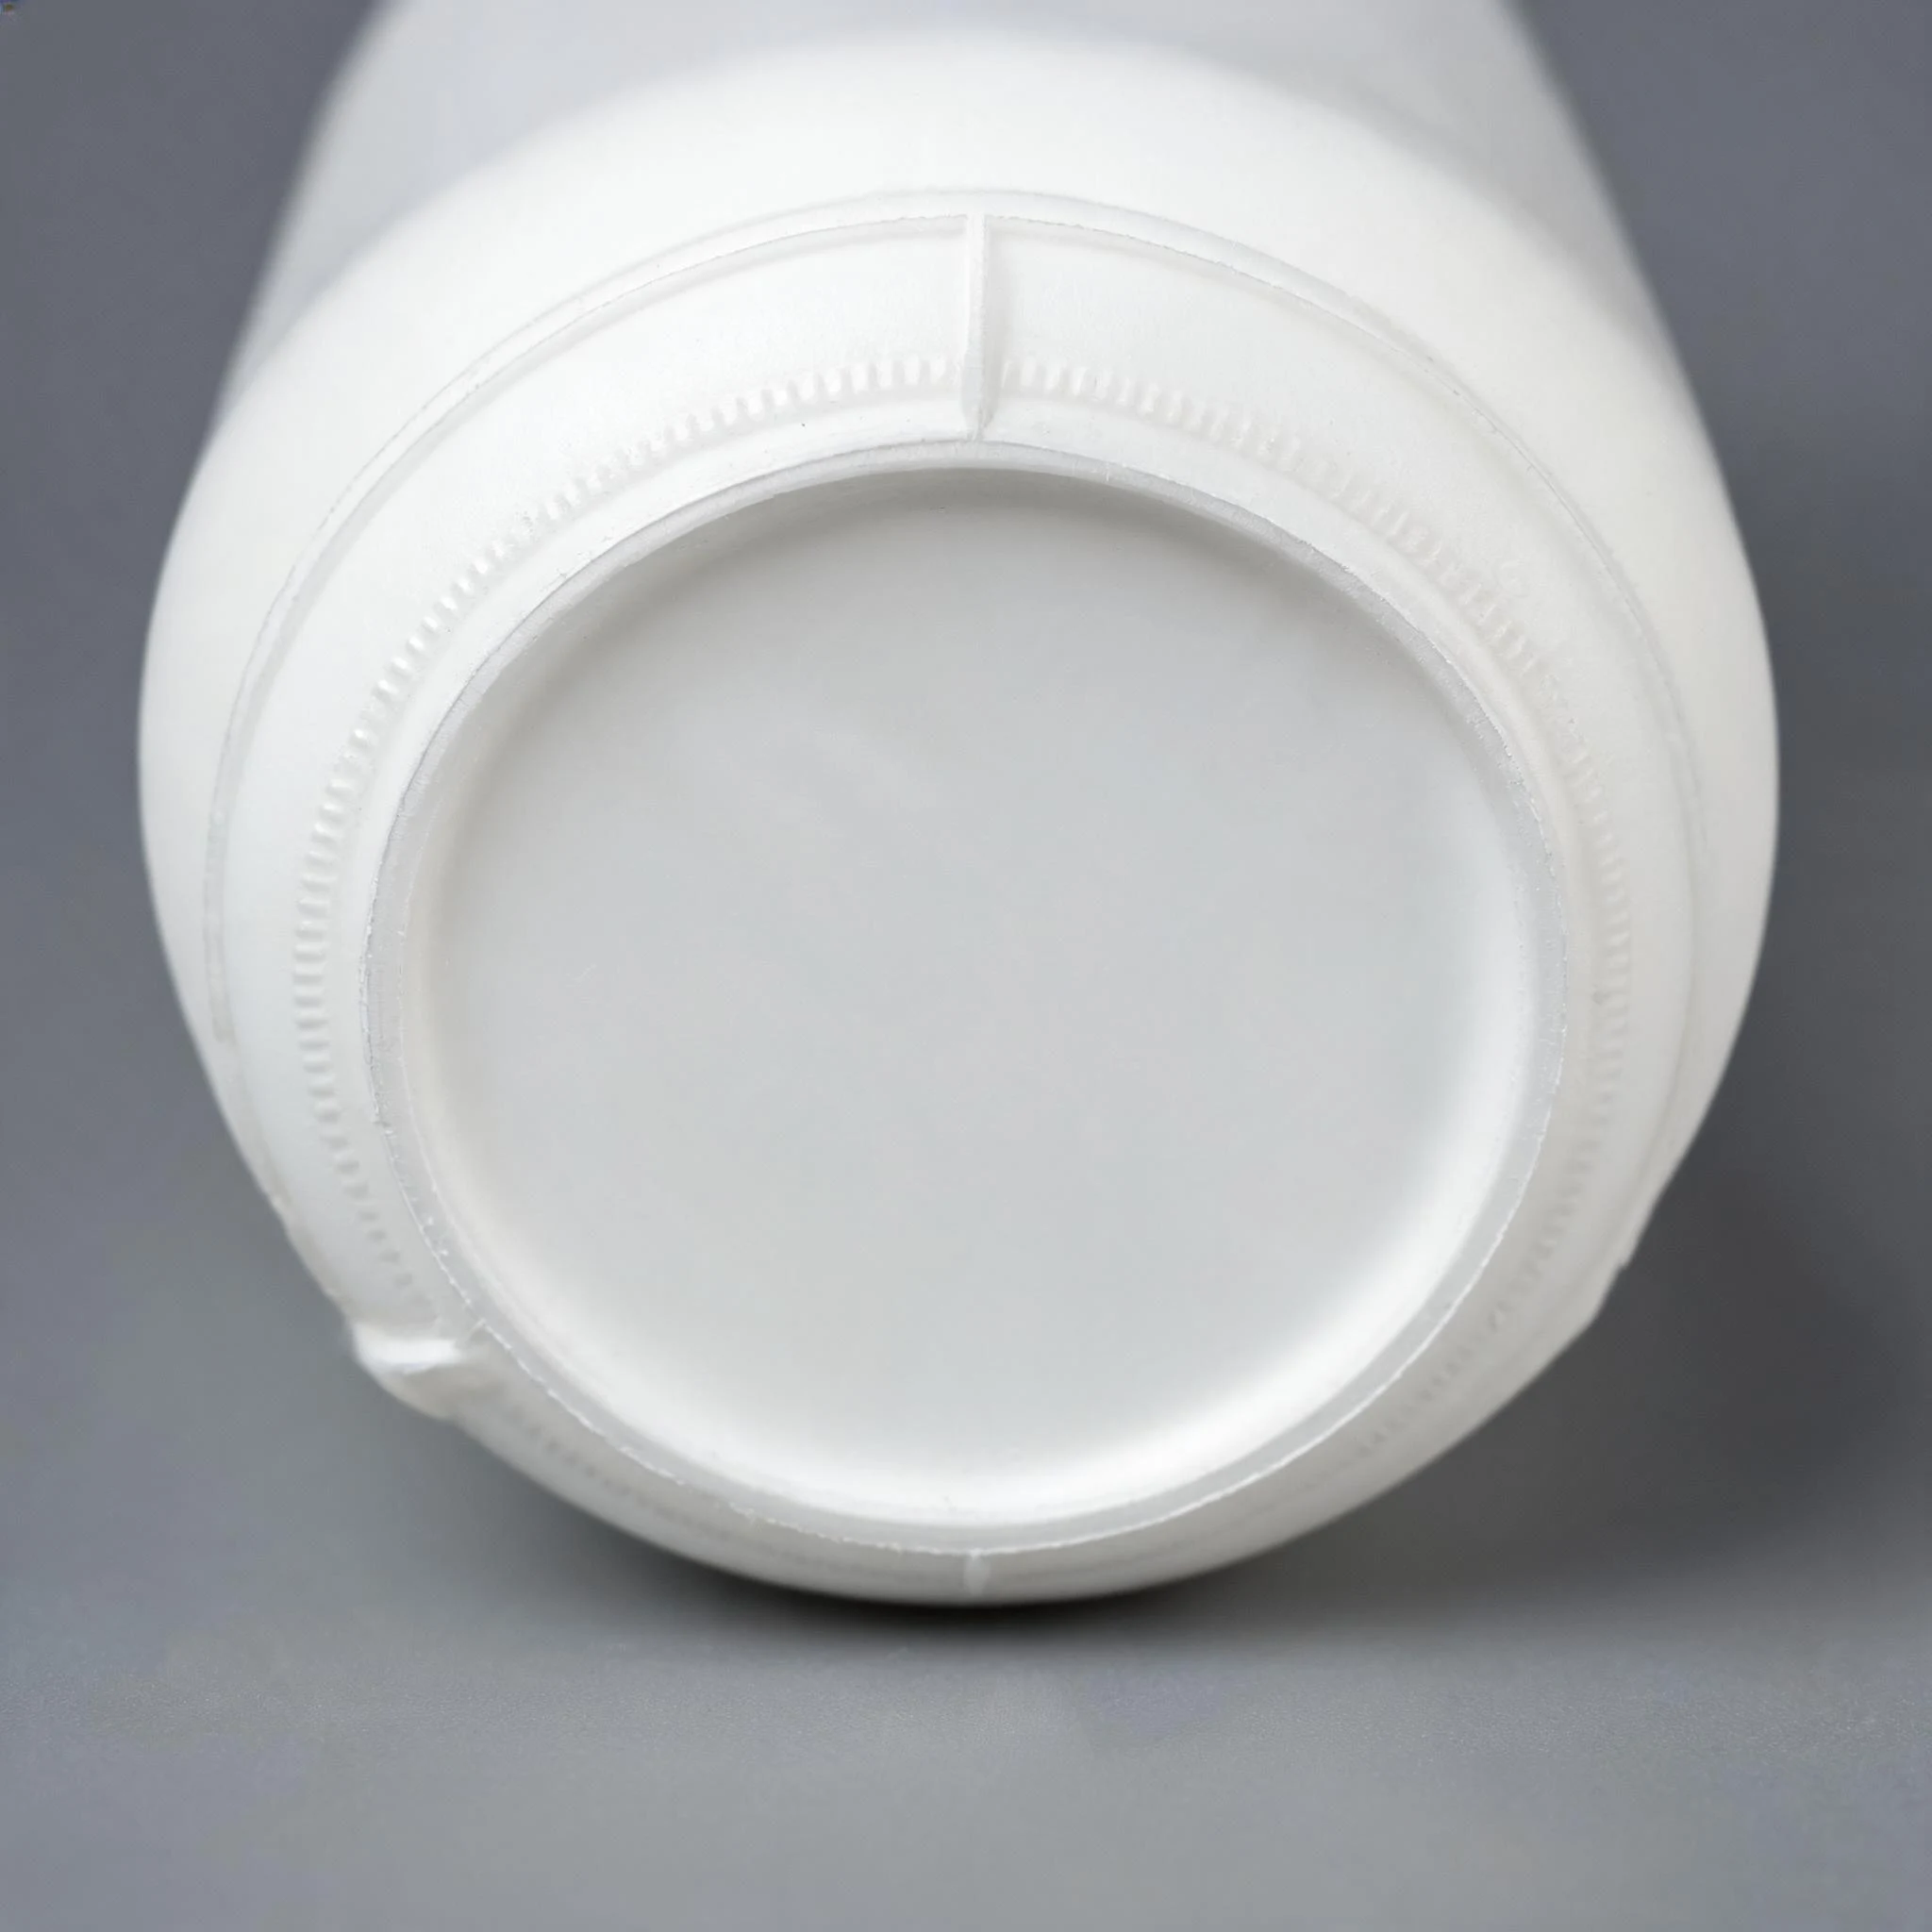
- 底面のピンチオフ。底部の溶着線を平らに切り落とします。切り足りないと置いた面を傷つける縁が残り、切りすぎると溶着部が薄くなって強度が落ちます。
- 取っ手と開口部。取っ手付きのボトルは取っ手と胴の間を抜く必要があり、刃が通る回数が増え、バリが残る箇所も増えます。
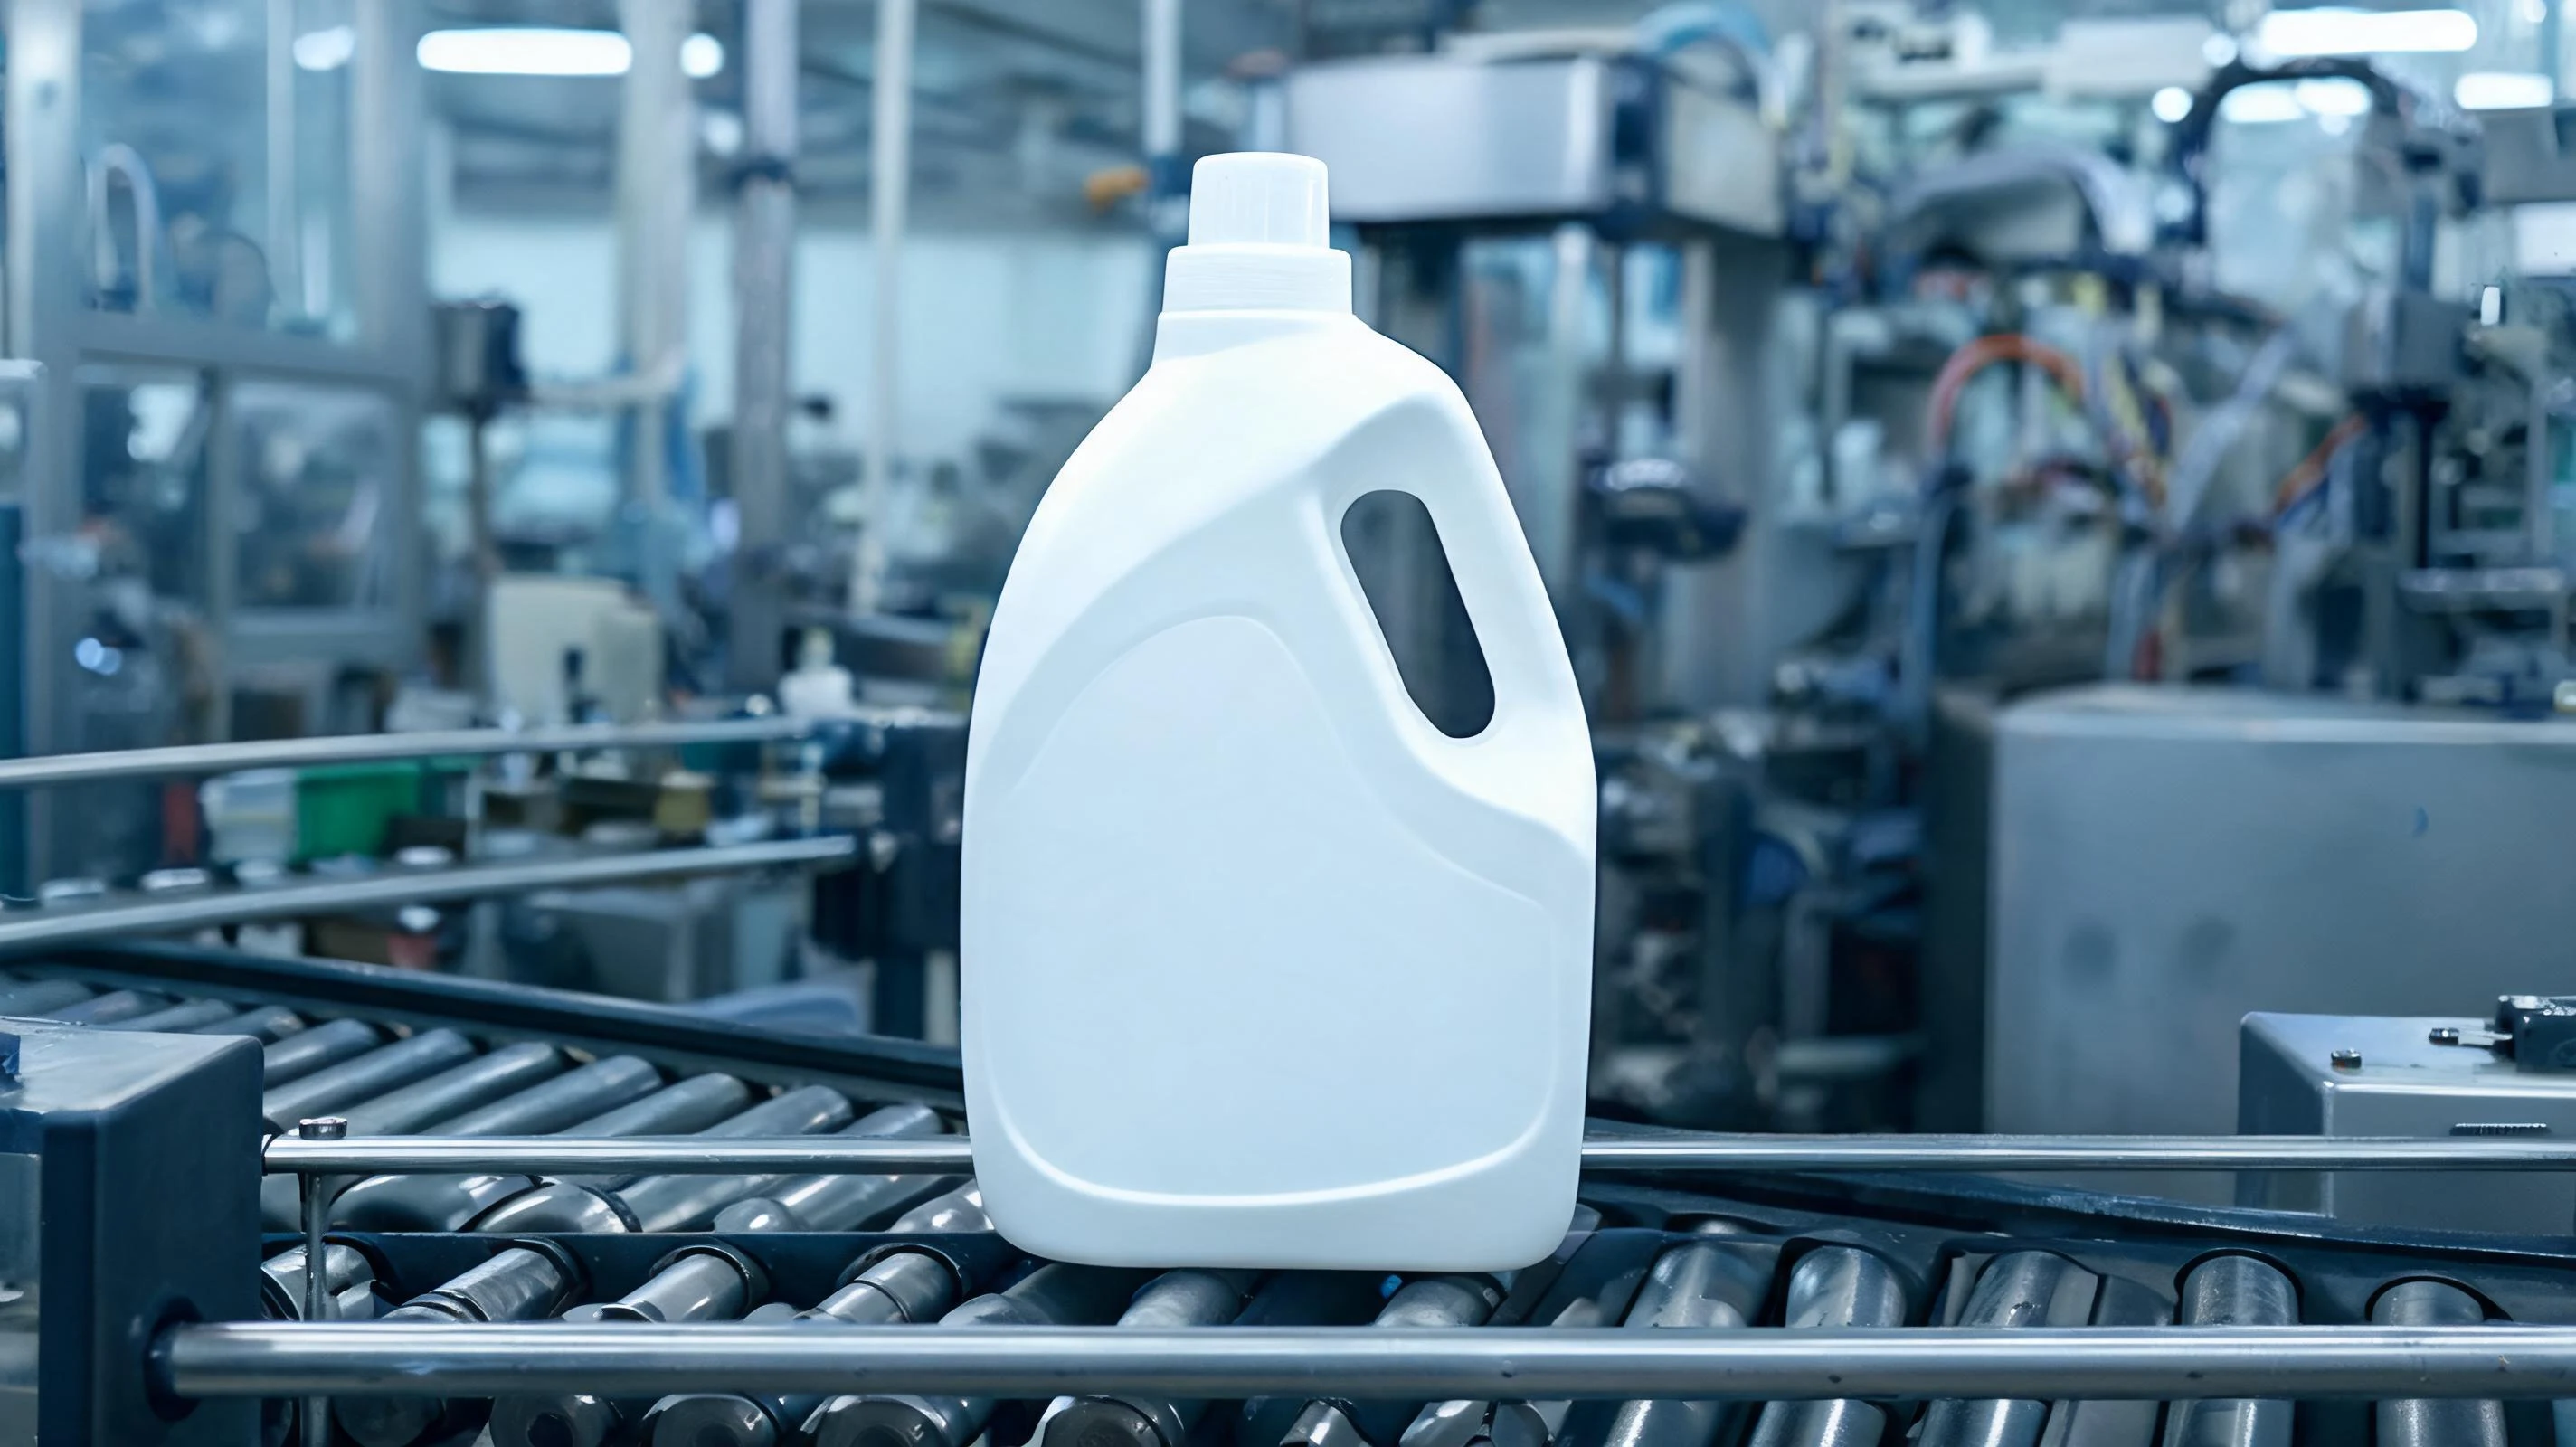
容量が大きくなると問題は小さくならず、大きくなります。3リットルの洗濯洗剤ボトルはパリソンが太く、口部・底面・取っ手まわりで切り落とす樹脂が増え、肉厚なぶん手作業のナイフではきれいに仕上げにくくなります。
バリが「安っぽさ」に見える理由
バリは小さいのですが、消費者の手が最初に見つける部分です。服から出た糸くずと同じで、服自体が良くできていても、記憶に残るのはその糸くずです。
- 触感。キャップを開けるとき、親指は自然に口部のまわりをなぞります。ざらつくリングはすぐに分かります。
- 見た目。着色ボトルではバリが白い線として光り、商品撮影でもはっきり写ります。
- 機能。ねじ山の外径に付いたバリはキャップを閉めるトルクを上げ、自動キャッピング機の送り不良を招きます。
- シール。本当の危険はバリそのものではなく、シール面に残った刃の跡です。液漏れはここから始まります。
- 梱包。底面の鋭いバリはフィルムや袋を破り、ボトル内に残った切削くずは食品・化学用途では回収級のクレームになります。
受入検査では、口部の外側とシール面を分けて判断してください。ざらつくねじ山は外観上の問題、傷ついたシール面は液漏れのリスクです。
バリを取る方法
下の2枚は同じ白いHDPEボトルです。金型から出た直後と、口部をトリミングしてエッジをポリッシュした後の状態を並べています。
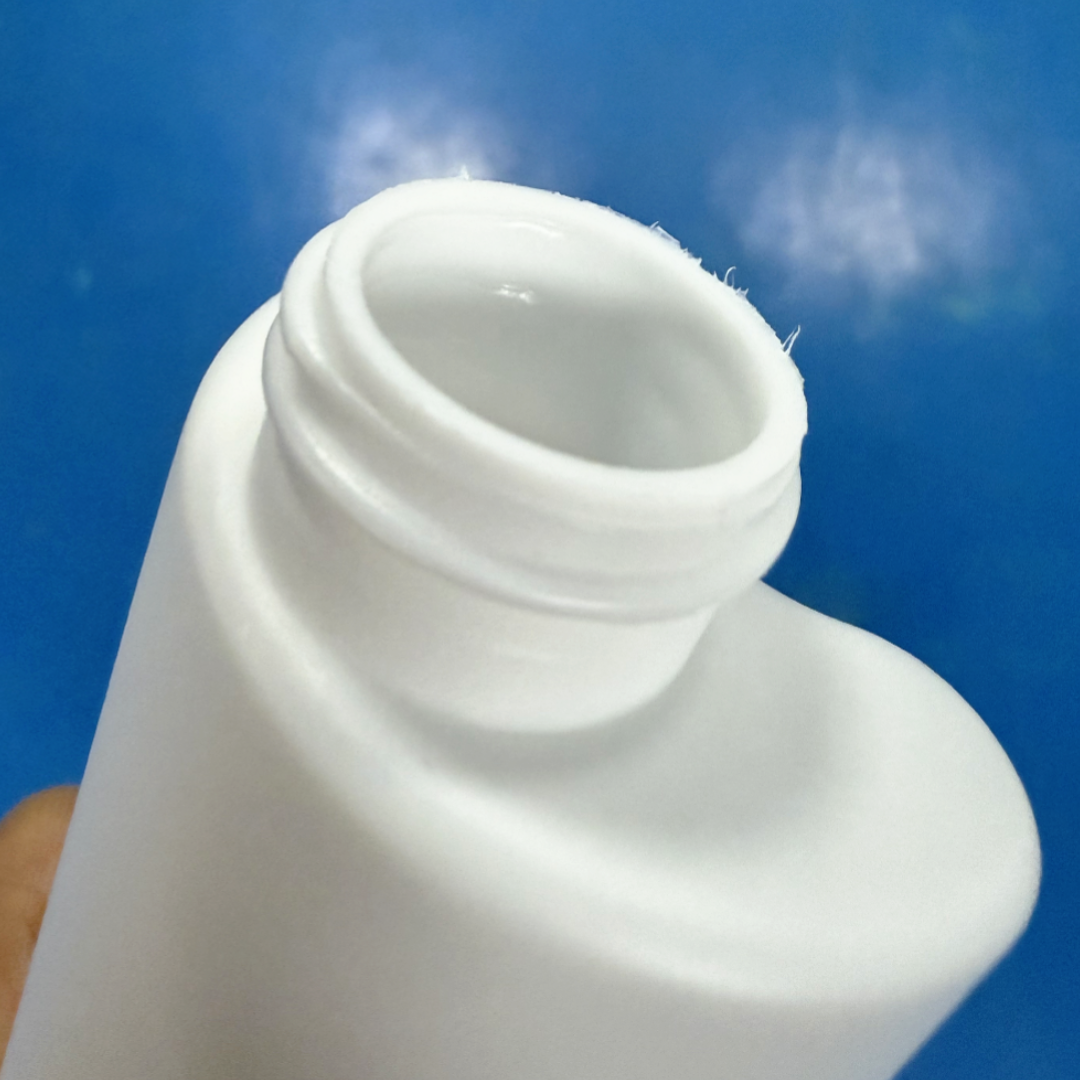
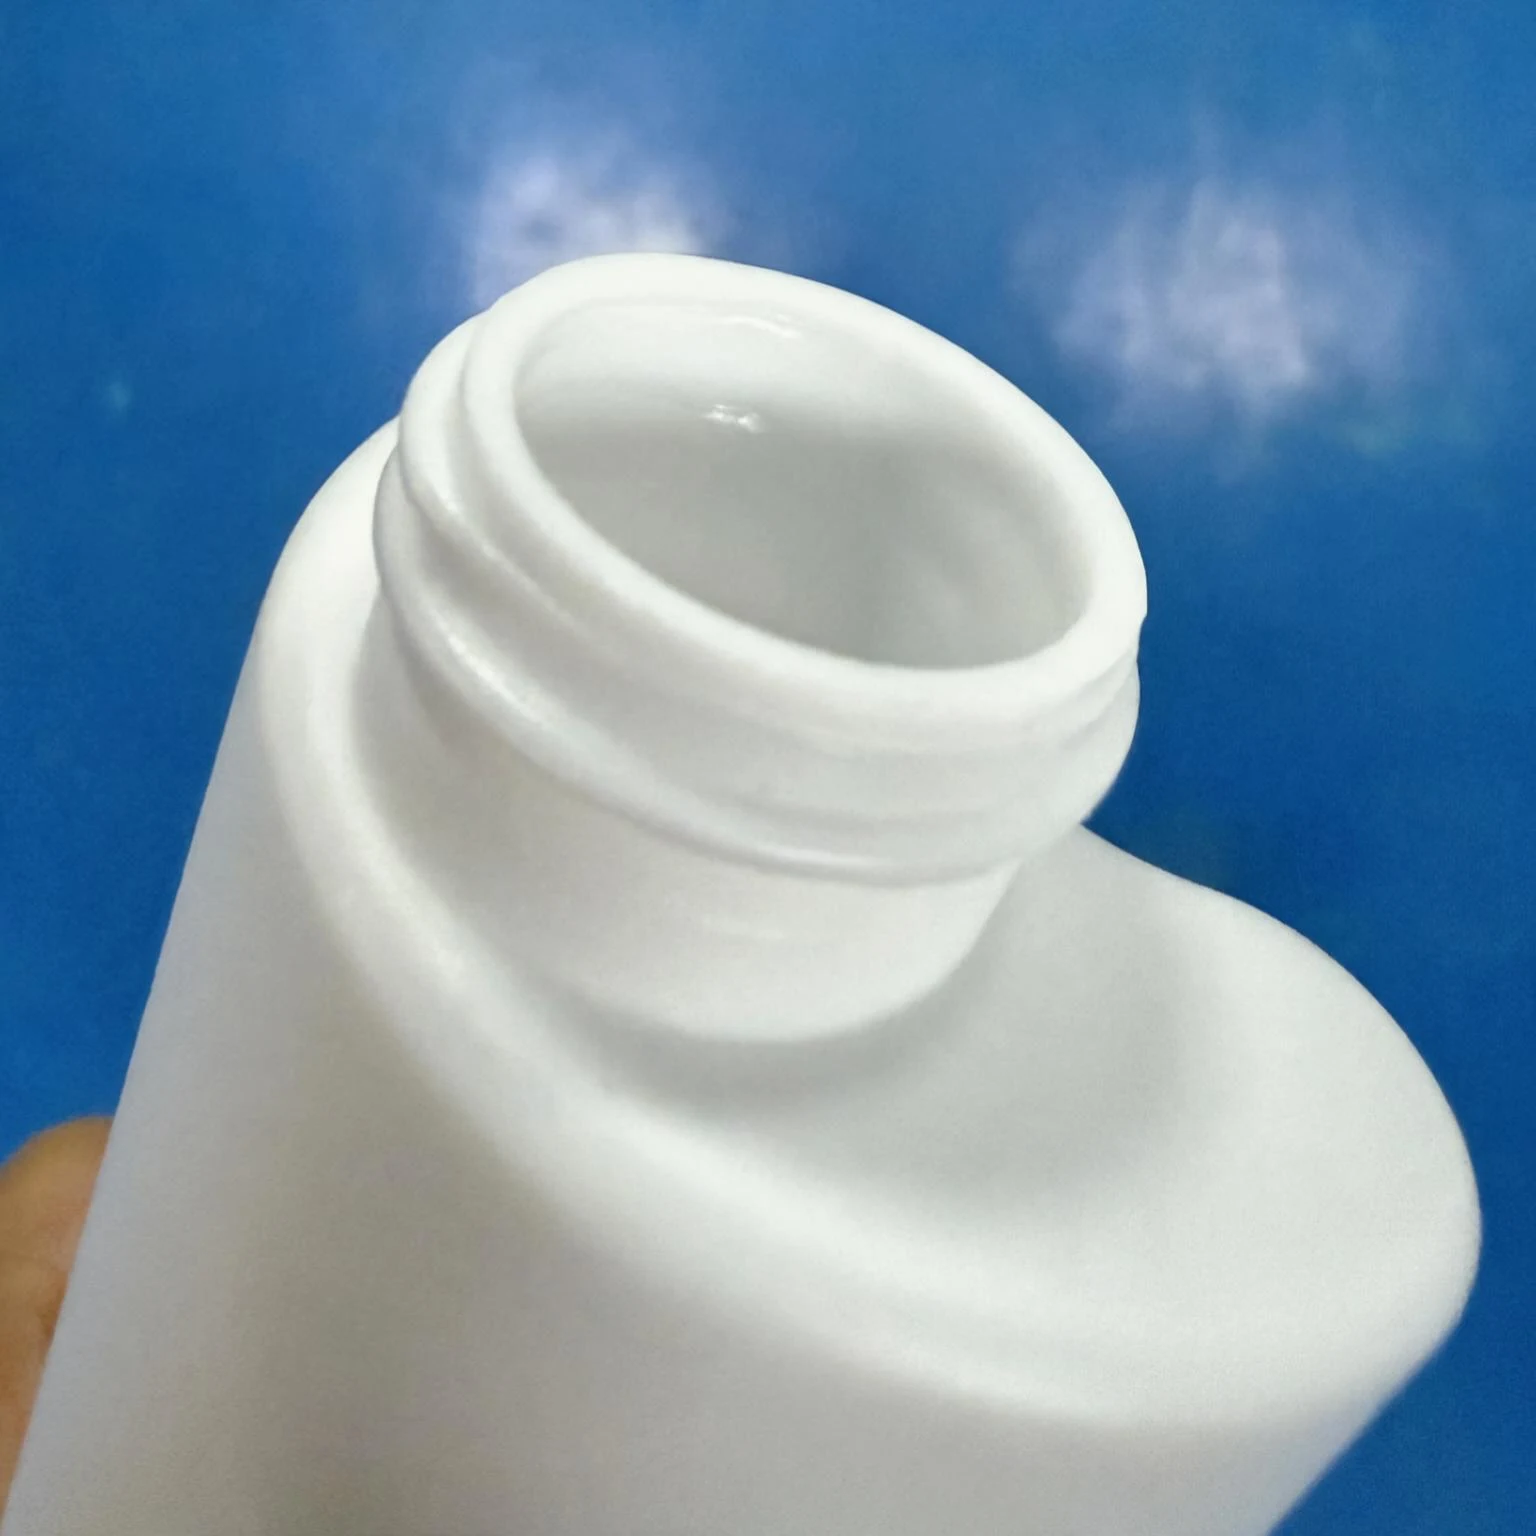
押出ブローボトルの仕上げ方法は主に五つあり、多くの工場はボトルの部位によって複数を併用しています。
| 方法 | 内容 | 適するケース | 制約 |
|---|---|---|---|
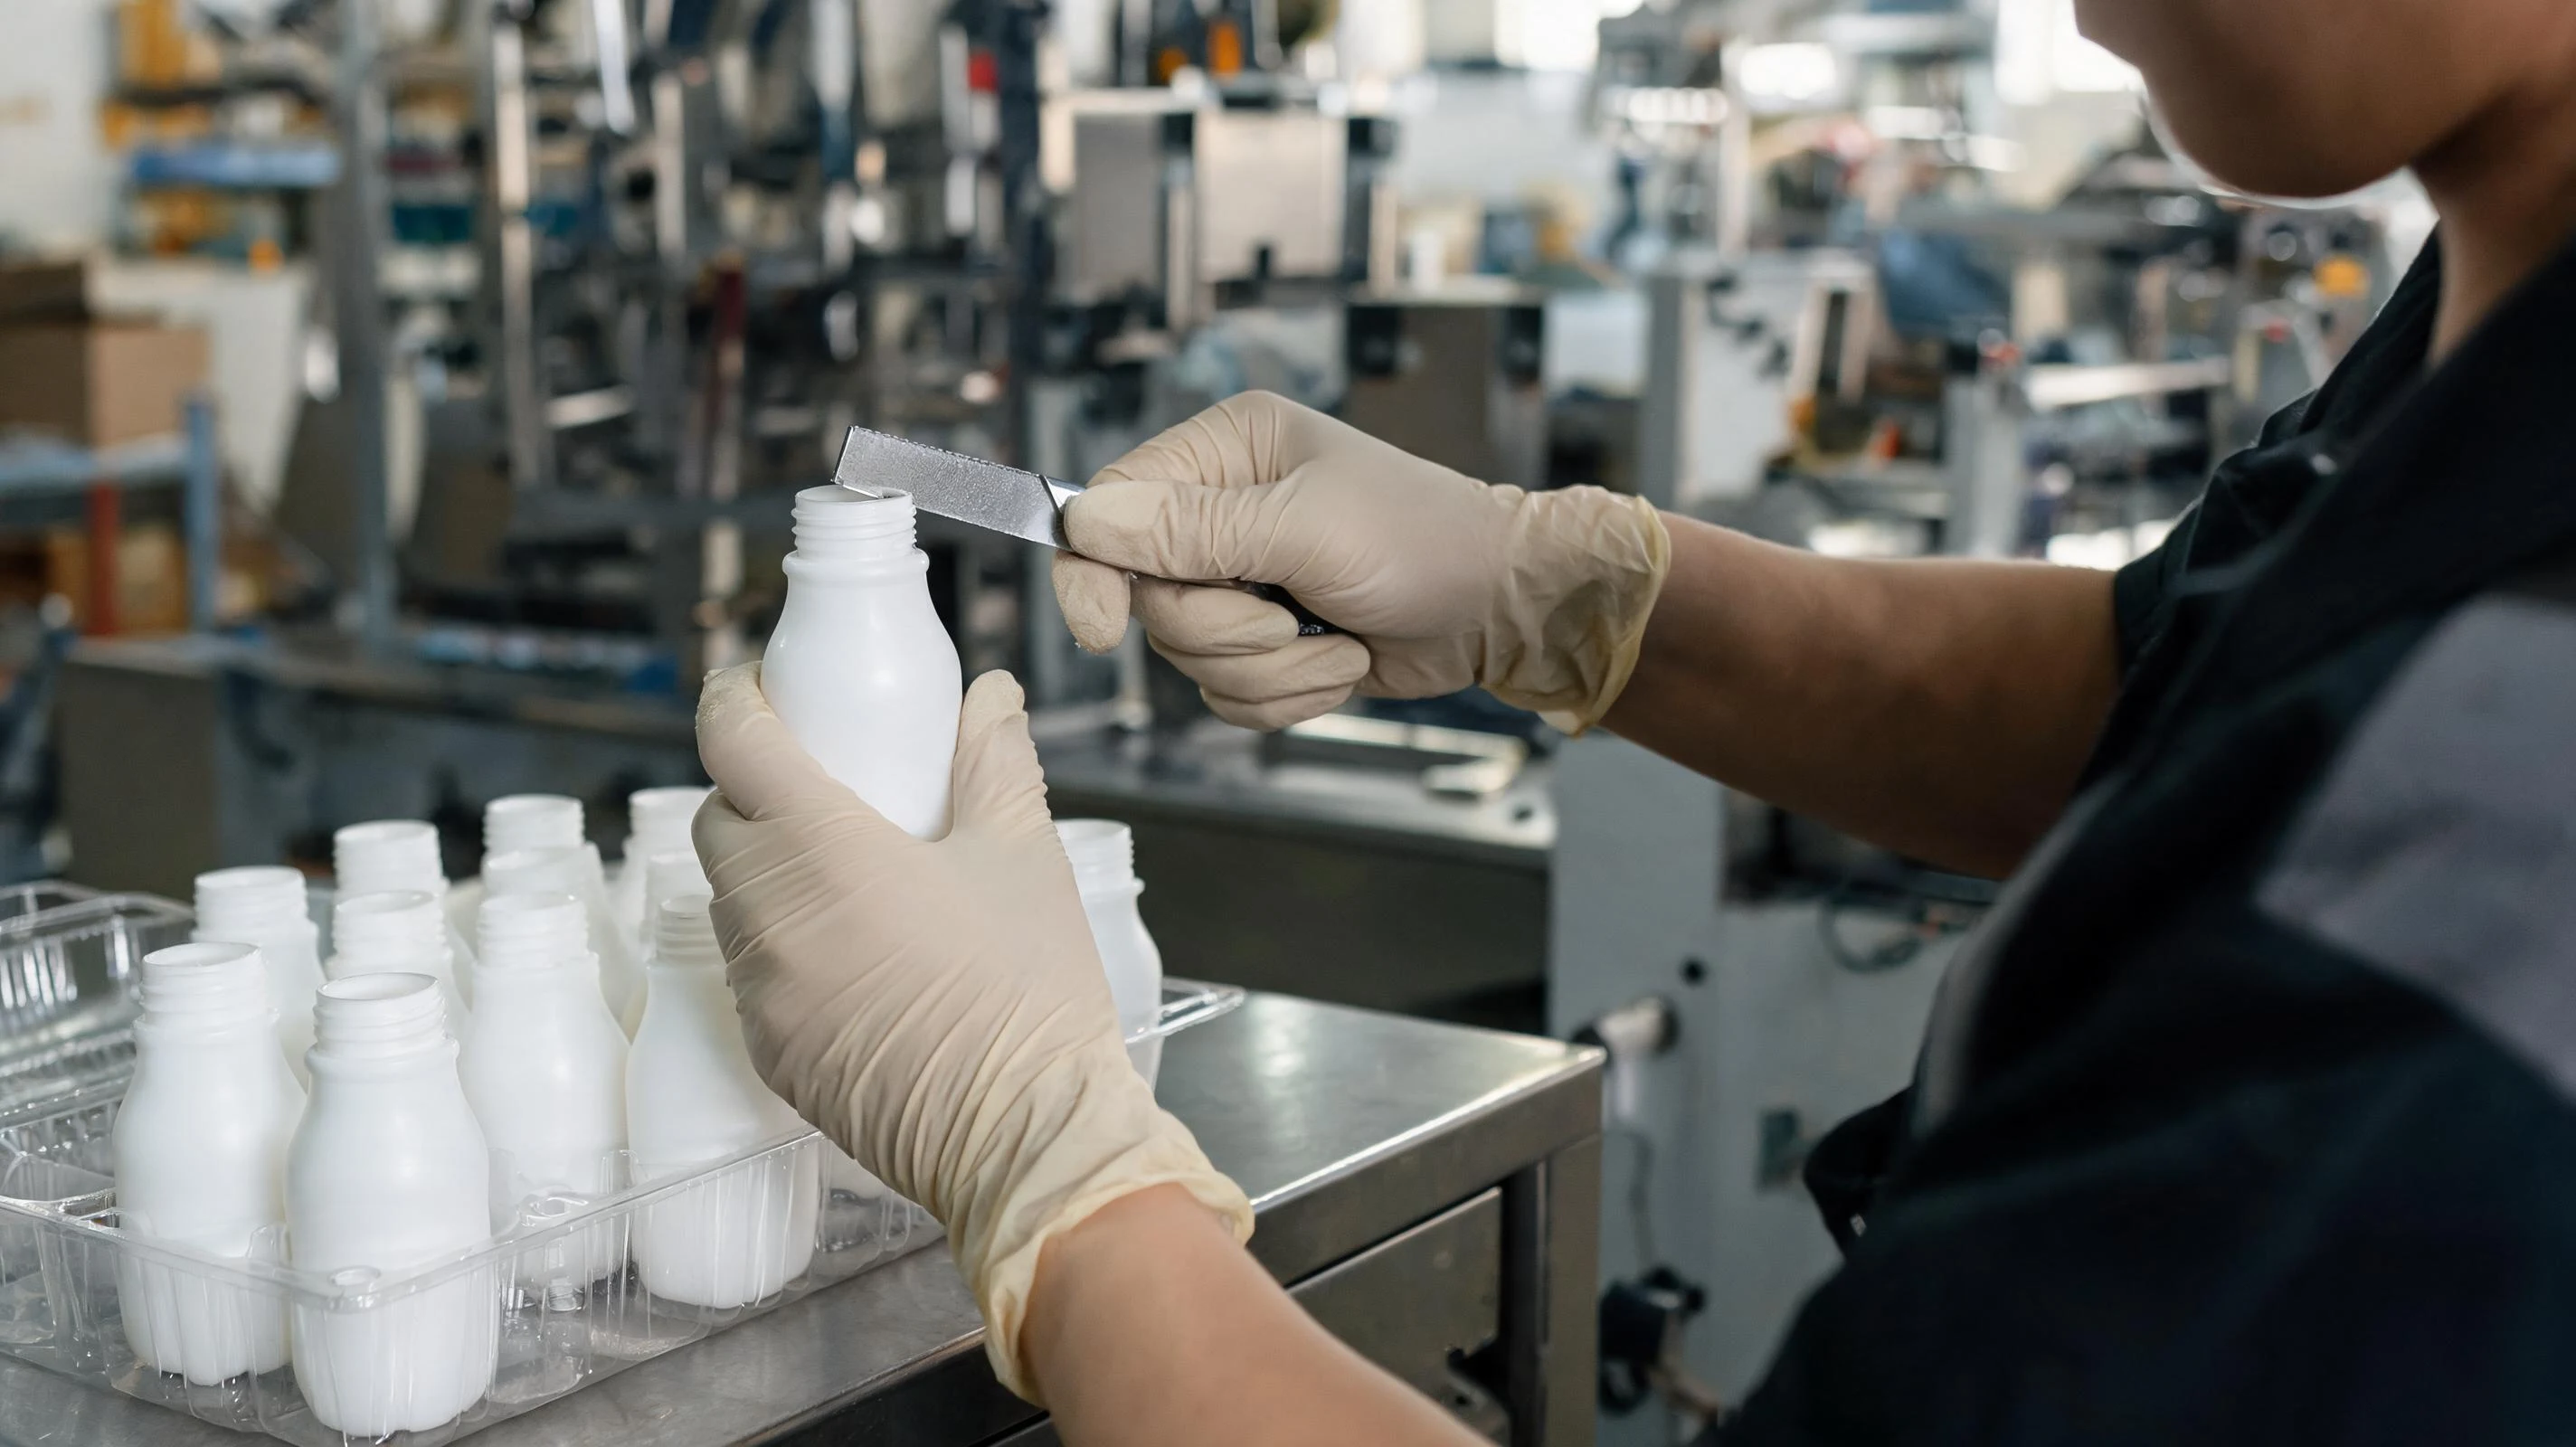
| 手作業のナイフ仕上げ | 作業者が口部の余りと底面を平らに切る | 小ロット、大型ボトル、肉厚品 | 作業者依存、量産ではばらつく |
| 回転式・パンチ式トリマー | 機械が口部リングを一定の深さで切る | 標準口径、中〜大量生産 | 刃の摩耗で縁が出る、交換管理が必要 |
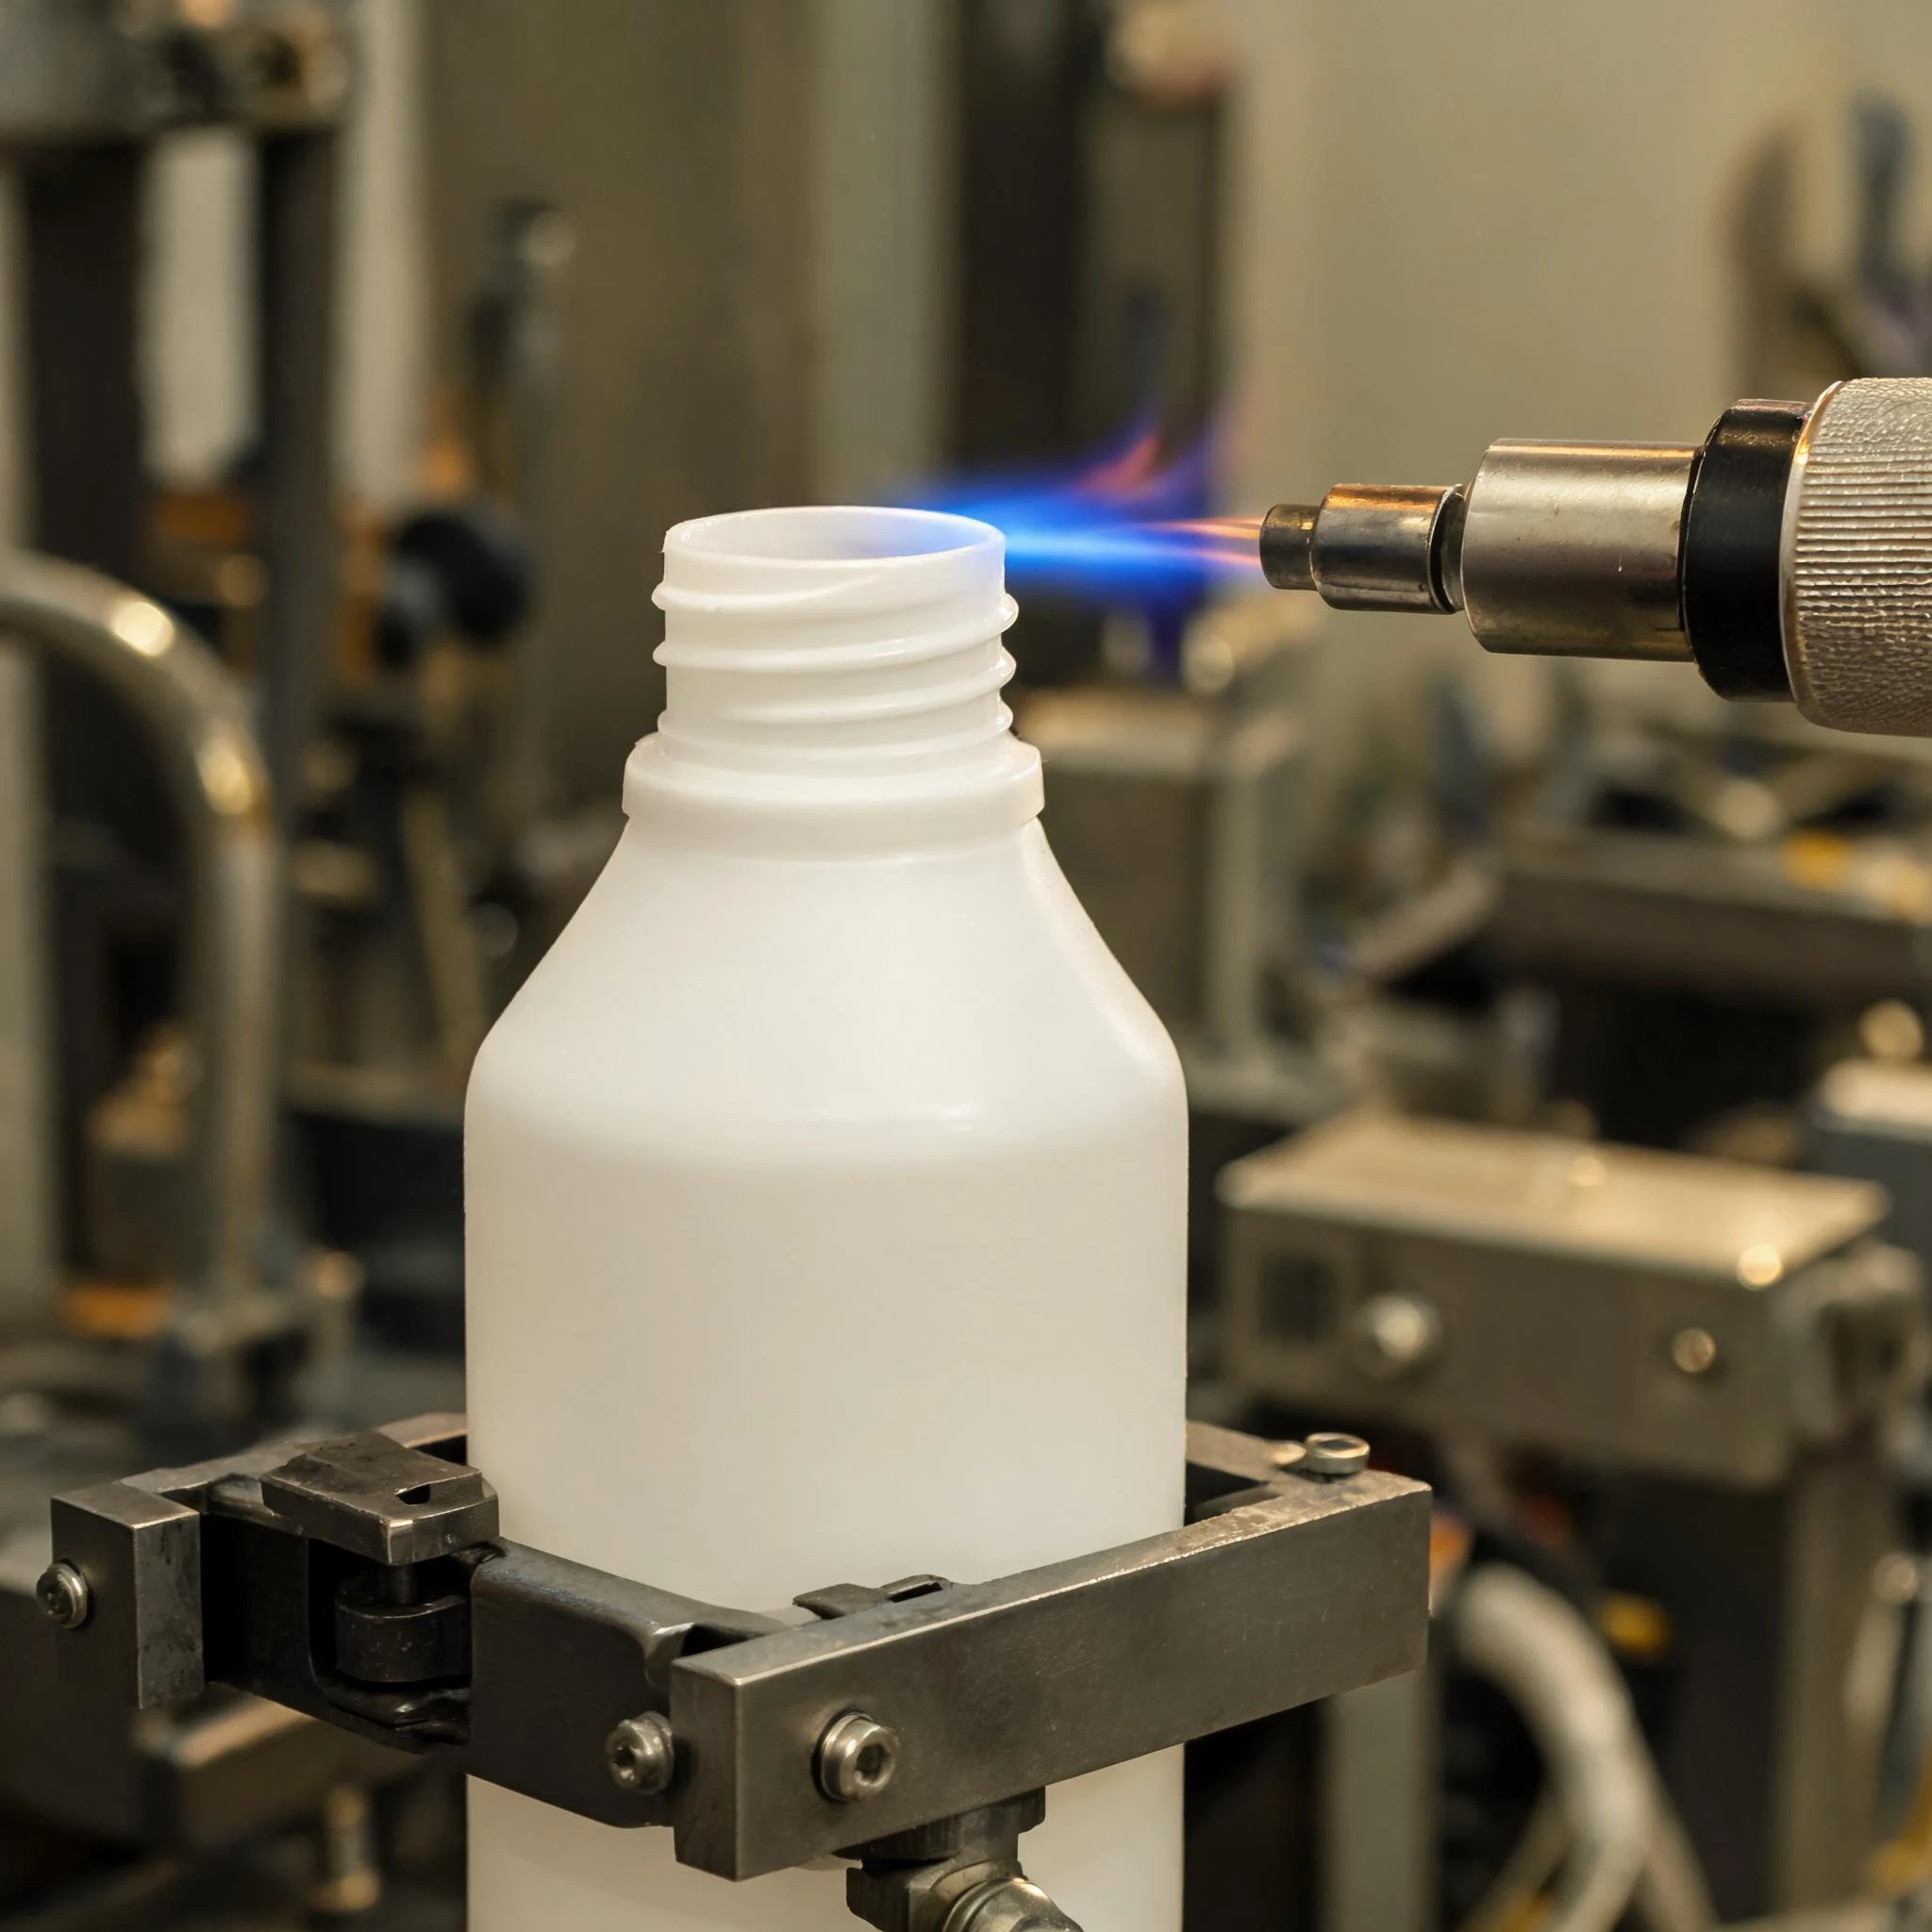
| 火炎・熱風ポリッシュ | 切り口を溶かして丸める | 高級パッケージの見える口部 | 薄い口部は変形、形状ごとの条件設定が必要 |
| 凍結バリ取り | 薄いバリを凍らせてタンブリングで落とす | 小型部品、複雑なエッジ | バッチ処理、設備投資、一個あたりコスト |
| メディア研磨・タンブリング | ドラム内の摩擦でエッジを丸める | 小型ボトルとキャップ | 時間がかかる、光沢が落ちる、大型は不可 |
金型で解決する方法もあります。ピンチオフのランドを設計段階で整えておけば、底面の溶着がきれいになり、余りも最初から薄くなります。金型代は少し上がりますが、その後のすべてのサイクルで仕上げ時間が減ります。
きれいな切り口のコスト
「バリ取り代」として独立して請求されることはありません。コストは単価の中に四つの形で入っています。
- 一個あたりの時間。刃を通す回数が増えるほど工数が増えます。取っ手付きの大型ボトルは250mlのシャンプーボトルより数倍時間がかかることがあります。
- 金型。ピンチオフと口部インサートをきちんと作ると、一度の投資で毎サイクルの作業が減ります。
- 歩留まり。切りすぎれば良品も削ります。0.2mm深く切っただけでシール面が不良になります。
- 検査。外観が重要な口部は目視やゲージで確認され、その確認は人の時間です。
逆のリスクも知っておくべきです。最も深く切るよう要求すると底面の溶着部が薄くなり、落下試験で割れることがあります。目標はきれいで丸い切り口であり、最も深い切り込みではありません。
実務的な指定は「バリを完全にゼロ」ではなく、「平らに切り揃え、鋭い感触がなく、シール面にバリがないこと」です。前者は達成も検査も難しく、後者はサンプルで確認できます。
製品に合わせた仕上げ基準
切り口の線が少し見えることが問題になるかは、どこで売られ、買い手がどう使うかで決まります。
| 製品セグメント | 期待される仕上げ | 指定の例 |
|---|---|---|
| 高級パーソナルケア(店頭) | 手触りも見た目も製品体験の一部 | 口部の火炎ポリッシュ、底面は平らに、切り口の線を見せない |
| 大衆向けパーソナルケア・家庭用品 | 清潔感は必要だがコスト重視 | 機械トリミング、バリ除去、鋭いエッジなし |
| 大型洗剤・化学ボトル | 取っ手と底面を買い手が触る | 取っ手開口部のバリ取り、底面フラット、重量確認 |
| 工業用・詰め替え・B2B | 外観より機能 | シール面を清潔に、外観の仕上げは緩和 |
| 販促品・使い切り | 短寿命、最低単価 | 基本トリミング、手に触れる部位のみ鋭さを排除 |
中価格帯以上の製品なら、仕上げは最も安価な品質シグナルの一つです。価格だけで競う低価格の消耗品なら、その予算は肉厚の安定やキャップの品質に回すほうが効果的です。
ISBMという選択:構造的に滑らか
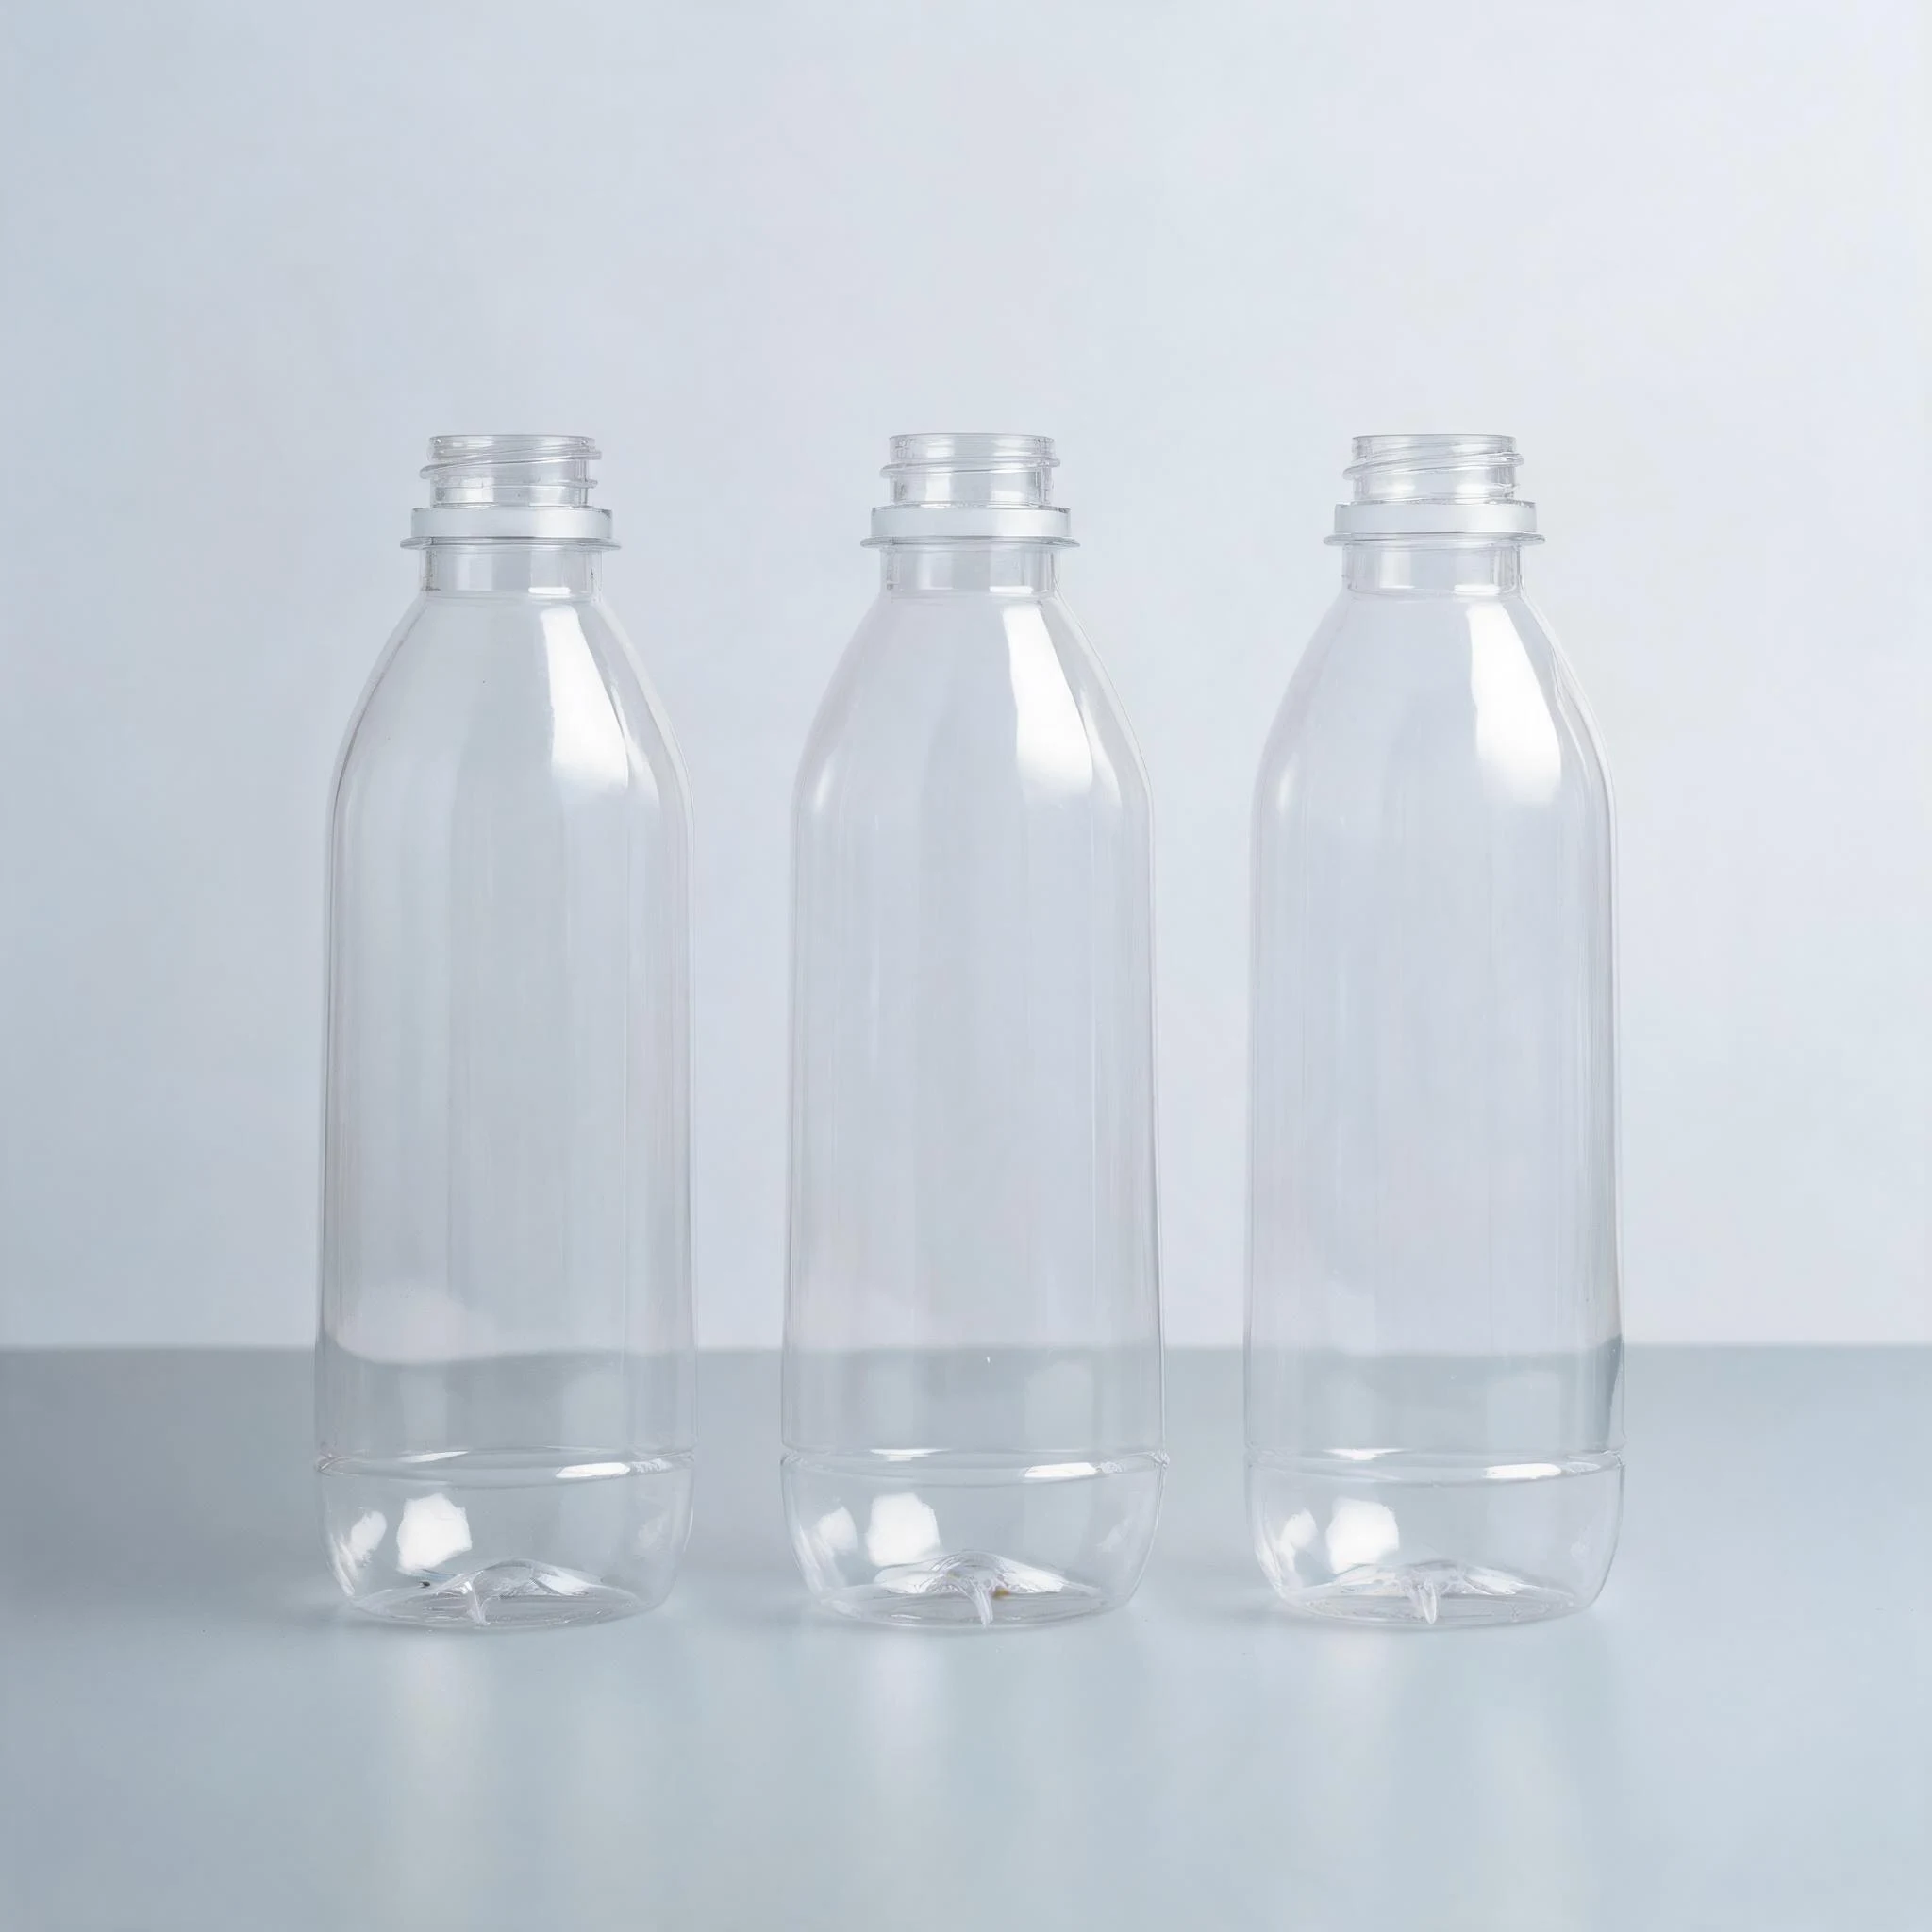
取るべきバリがなければ、議論はまったく変わります。ISBMのボトルはねじ山が金型どおりに成形されて寸法が安定し、底面は滑らかで、胴に切り口の線がありません。透明PETボトルが、トリミングしたHDPEボトルの隣で際立ってきれいに見える理由です。
代わりに形状の自由が減ります。ISBMはプリフォームとブロー金型が必要で、一体型の取っ手は作れず、強い非対称形状や鋭いアンダーカットも苦手です。肉厚分布はパリソンではなくプリフォームの設計で決まるため、片側だけ厚くする自由度も小さくなります。
- 対称形状で透明・高光沢、口部寸法を正確にしたいならISBM。
- 取っ手、偏心口、柔らかいスクイーズ感、広口ジャー形状が必要なら押出ブロー成形。
- 小ロットではISBMのプリフォーム金型代が負担になりますが、既成プリフォームを使えばほとんど解消できます。
一般的に「優れた工法」はありません。取っ手付きの洗剤ボトルはどんな価格でもISBMでは作れず、透明500mlの水ボトルは押出ブローではほとんど作りません。
受入検査の六つの確認
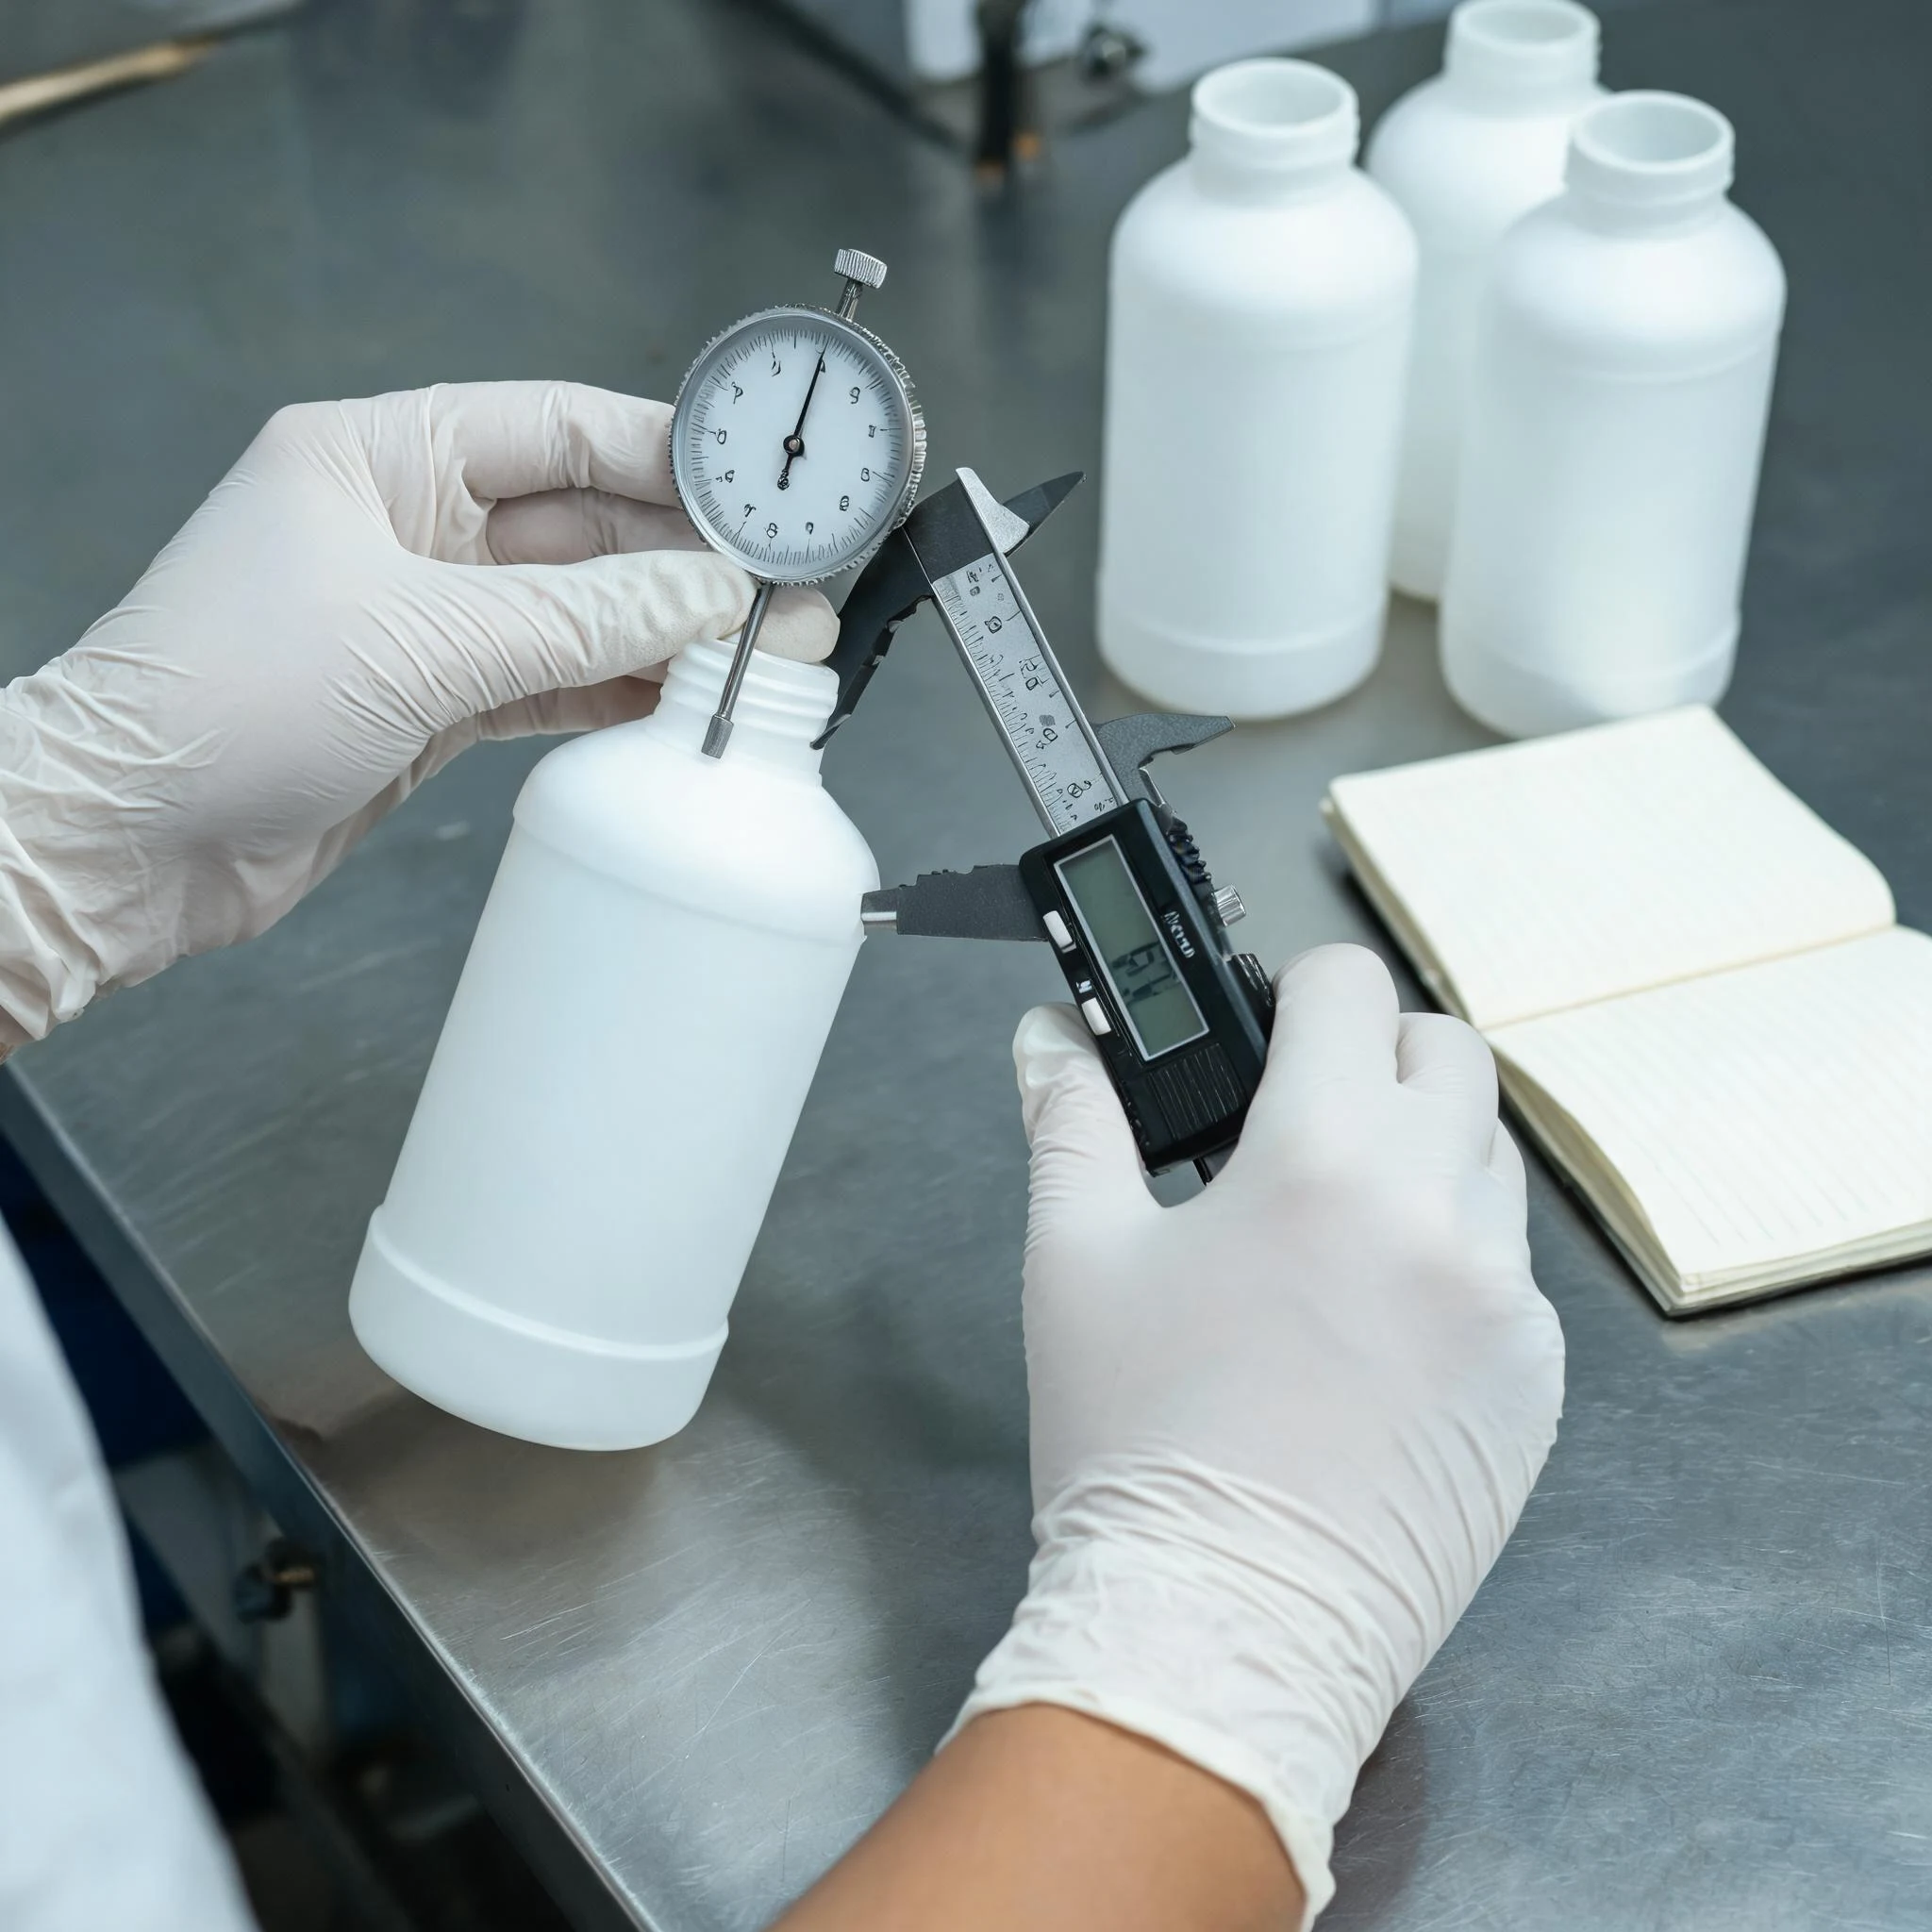
この判断に実験室は要りません。サンプル1箱で次の六つを見れば、仕上げ管理の状態が分かります。
- 目を閉じて親指で口部リングと底面の縁をなぞる。段差を感じたらバリです。
- 窓やライトボックスにかざす。着色ボトルではバリが白い毛のような線で見えます。
- キャップを10回開け閉めする。引っかかりや急に重くなる箇所がなければ合格です。
- 懐中電灯で口部内側のシール面を見る。放射状の刃の跡は液漏れの始まりです。
- ボトル10本の重量を測る。急に軽くなっていれば、トリマーが切りすぎている合図です。
- 水を入れた1本を1.2mの高さから硬い床に落とす。溶着線から割れるなら切りすぎです。
ロットごとに結果を記録してください。仕上げの問題は多くの場合、一度の判断ミスではなく、刃の摩耗、作業者の交代、気温の上昇といった緩やかな変化として現れます。短い記録があれば、顧客が気づく前に傾向を捉えられます。
購買担当者からのよくある質問
ねじ山のバリは液漏れの原因になりますか
バリだけが原因で漏れることはまれです。漏れは口部内側のシール面の傷、またはバリでキャップが浮いて密着しないときに起こります。ねじ山の外側とシール面を分けて確認してください。
「バリゼロ」は保証できますか
押出ブローのボトルでは現実的ではありません。実際の指定は「平らに切り揃え、鋭い感触がなく、シール面にバリがない」となり、手に取ったサンプルで確認するのが最も確実です。
同じ金型のボトルでも手触りが違うのはなぜですか
トリミングが別工程だからです。パリソン温度、刃の鋭さ、トリマーの深さ、作業者の技量はシフト中も変化し、届いたボトルはその日のラインの状態を反映します。
大型ボトルでも火炎ポリッシュを依頼できますか
肉厚が十分なら口部は可能です。薄い底面や取っ手に炎を当てると形状がゆがむため、口部に限定するのが安全です。
滑らかなボトルは必ず高くなりますか
そうとは限りません。ピンチオフをきれいに設計しトリマーを管理していれば、単価差は小さく収まります。コストが膨らむのは、取っ手の内側のように手の届きにくい部位まで外観基準を求めたときです。