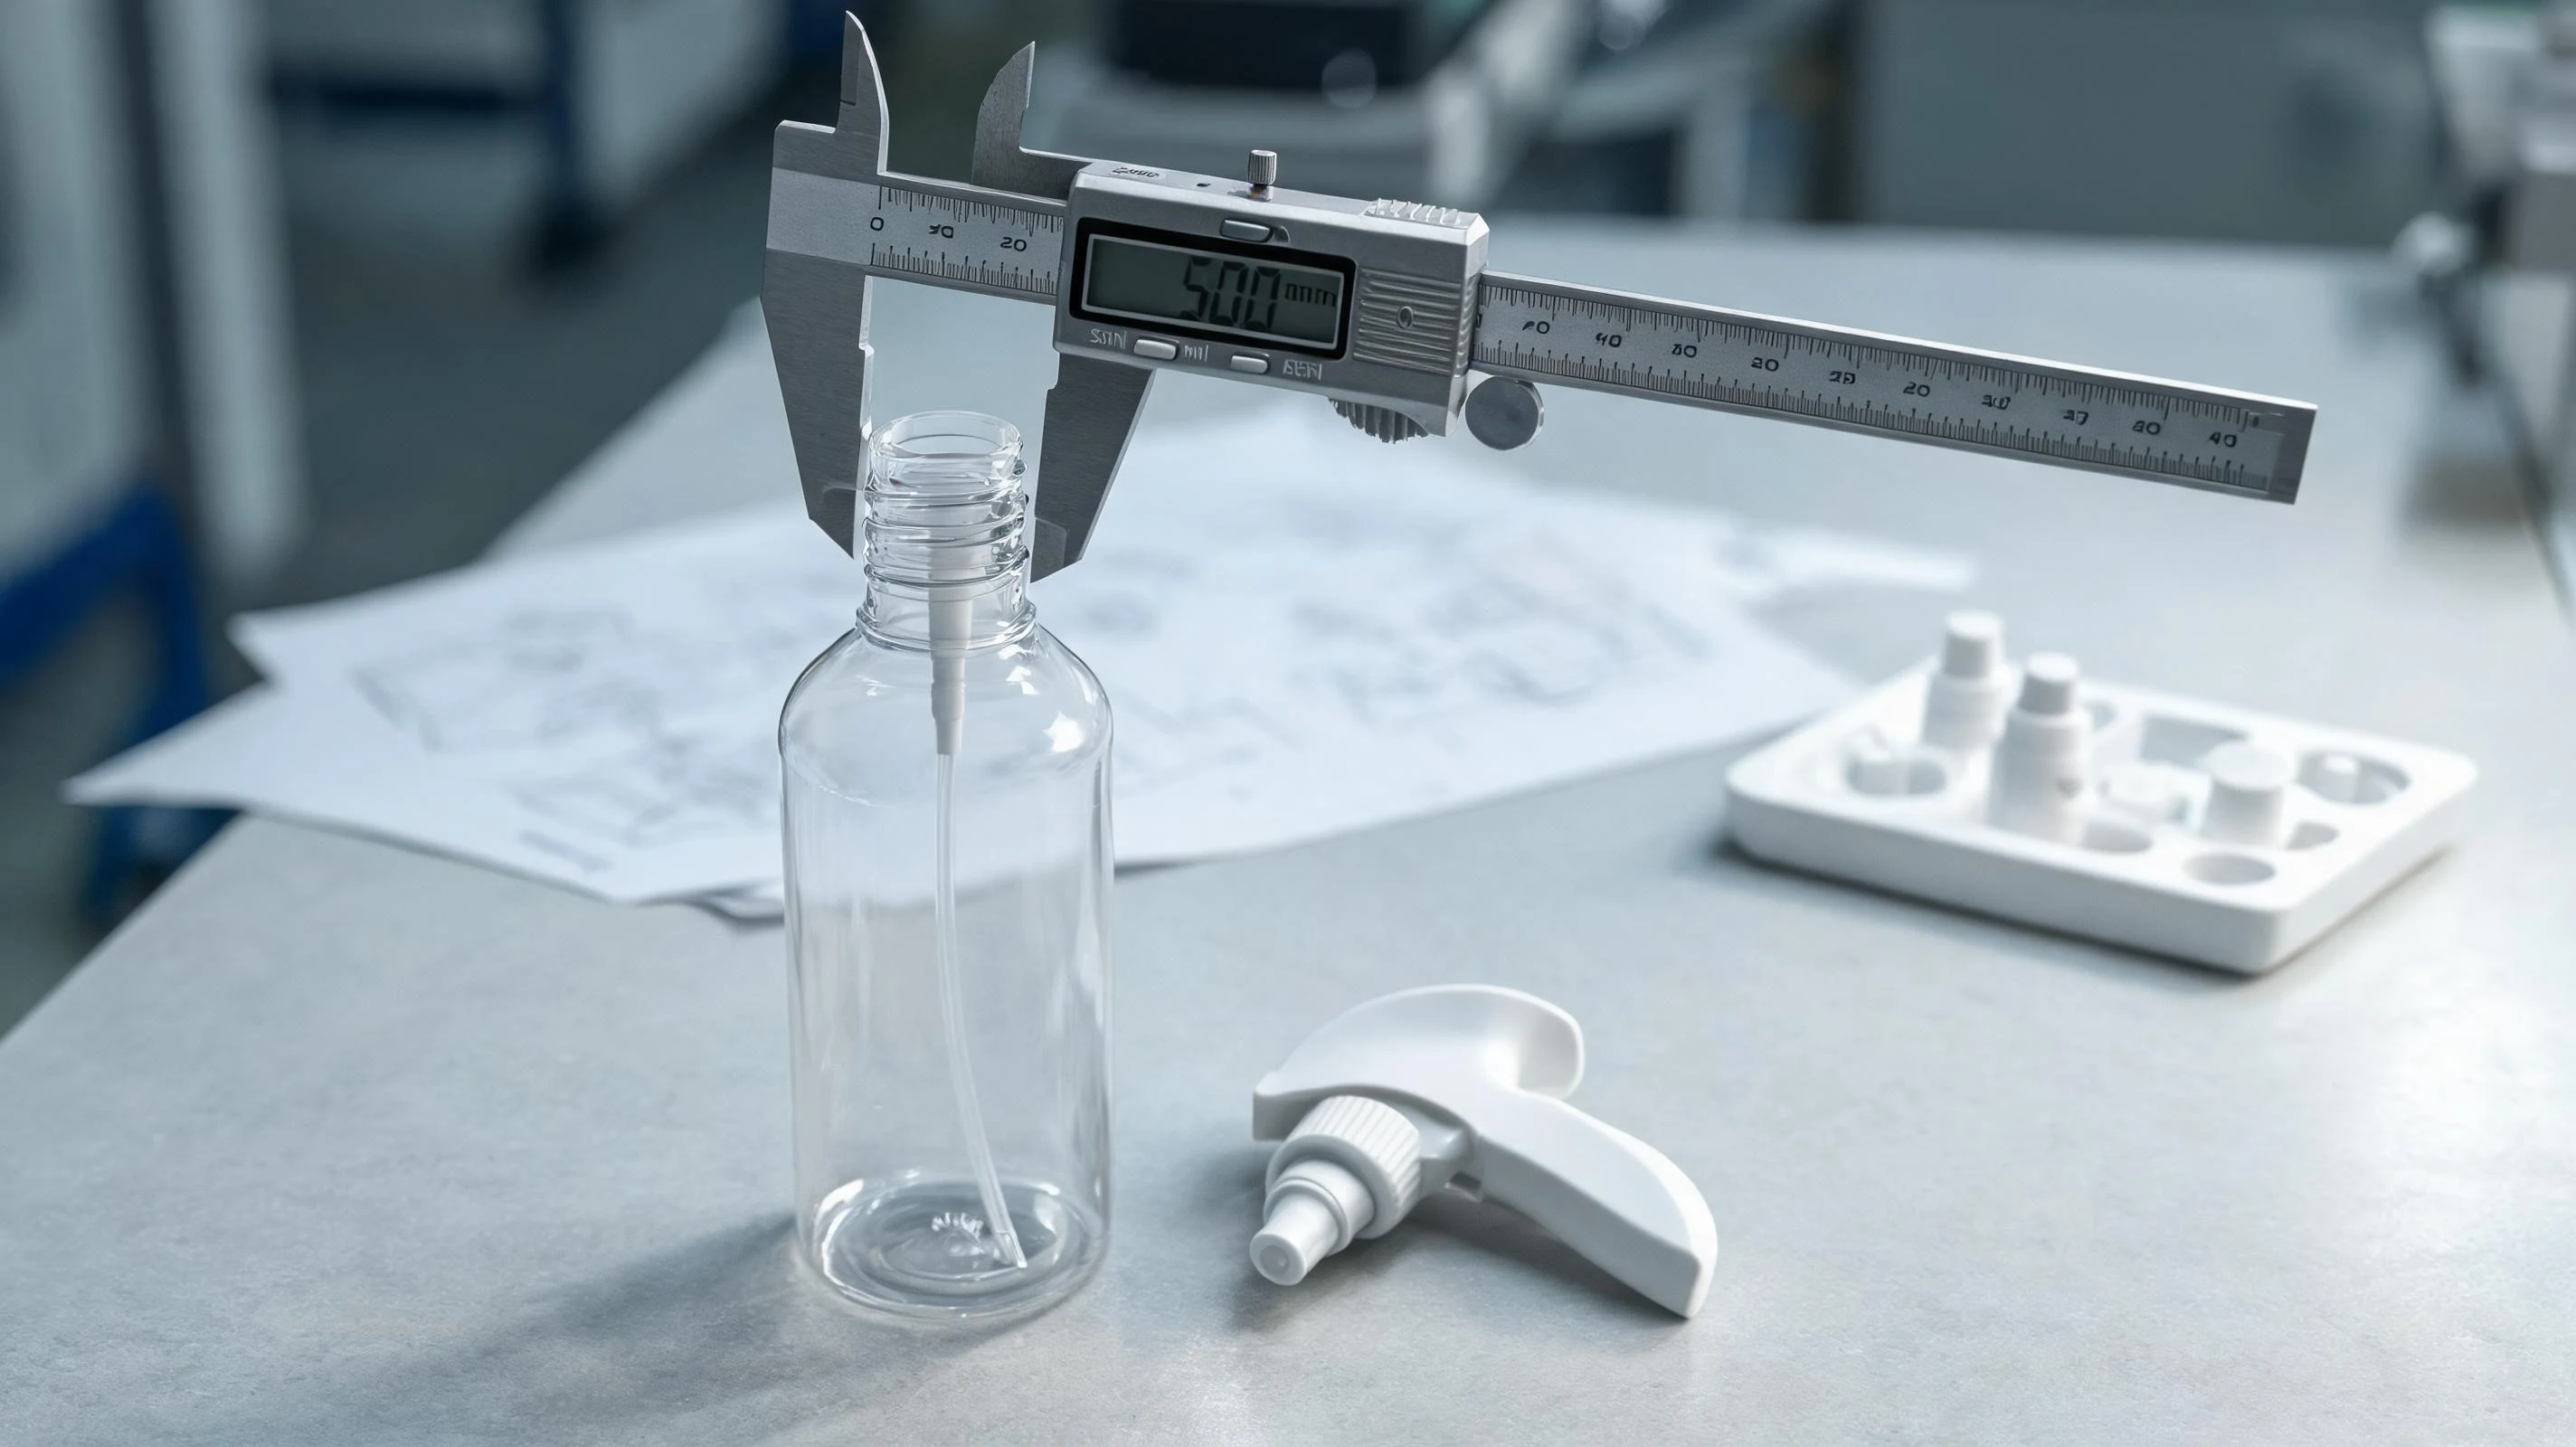
Un envase spray a medida casi nunca falla por la forma. Falla en la unión: el cuello que debe sostener el pulverizador, el collar que debe sellarlo y el tubo que debe alcanzar los últimos mililitros. Si esas tres piezas están acordadas antes de tallar el molde, el envase se comporta igual que la muestra aprobada. Si no, cada ronda de muestras se va en perseguir una fuga que ninguna decoración puede tapar.
Un envase spray son tres uniones, no un solo envase
El diseñador trabaja la silueta y el comprador el precio. Los problemas nacen entre ambos, donde se encuentran piezas separadas.
- Cuello y pulverizador. El pulverizador se apoya en el cuello, la junta se comprime contra la superficie de sellado y el collar lo sujeta todo. Con dos o tres décimas de milímetro de desviación, la rosca agarra pero no sella.
- Tubo y profundidad del envase. El tubo debe llegar al fondo sin tocarlo y mantenerse recto cuando el envase va medio vacío e inclinado.
- Hombro y cuerpo del pulverizador. Un gatillo se acciona cientos de veces por envase. Si el hombro o la pared del cuello ceden con esa carga, el collar se afloja y el chorro cambia a medida que baja el nivel.
Los presupuestos suelen partir del cuerpo. En la práctica, el cuerpo debe diseñarse hacia atrás desde el pulverizador elegido, porque es la pieza con menos libertad.
Qué especifica realmente un cuello
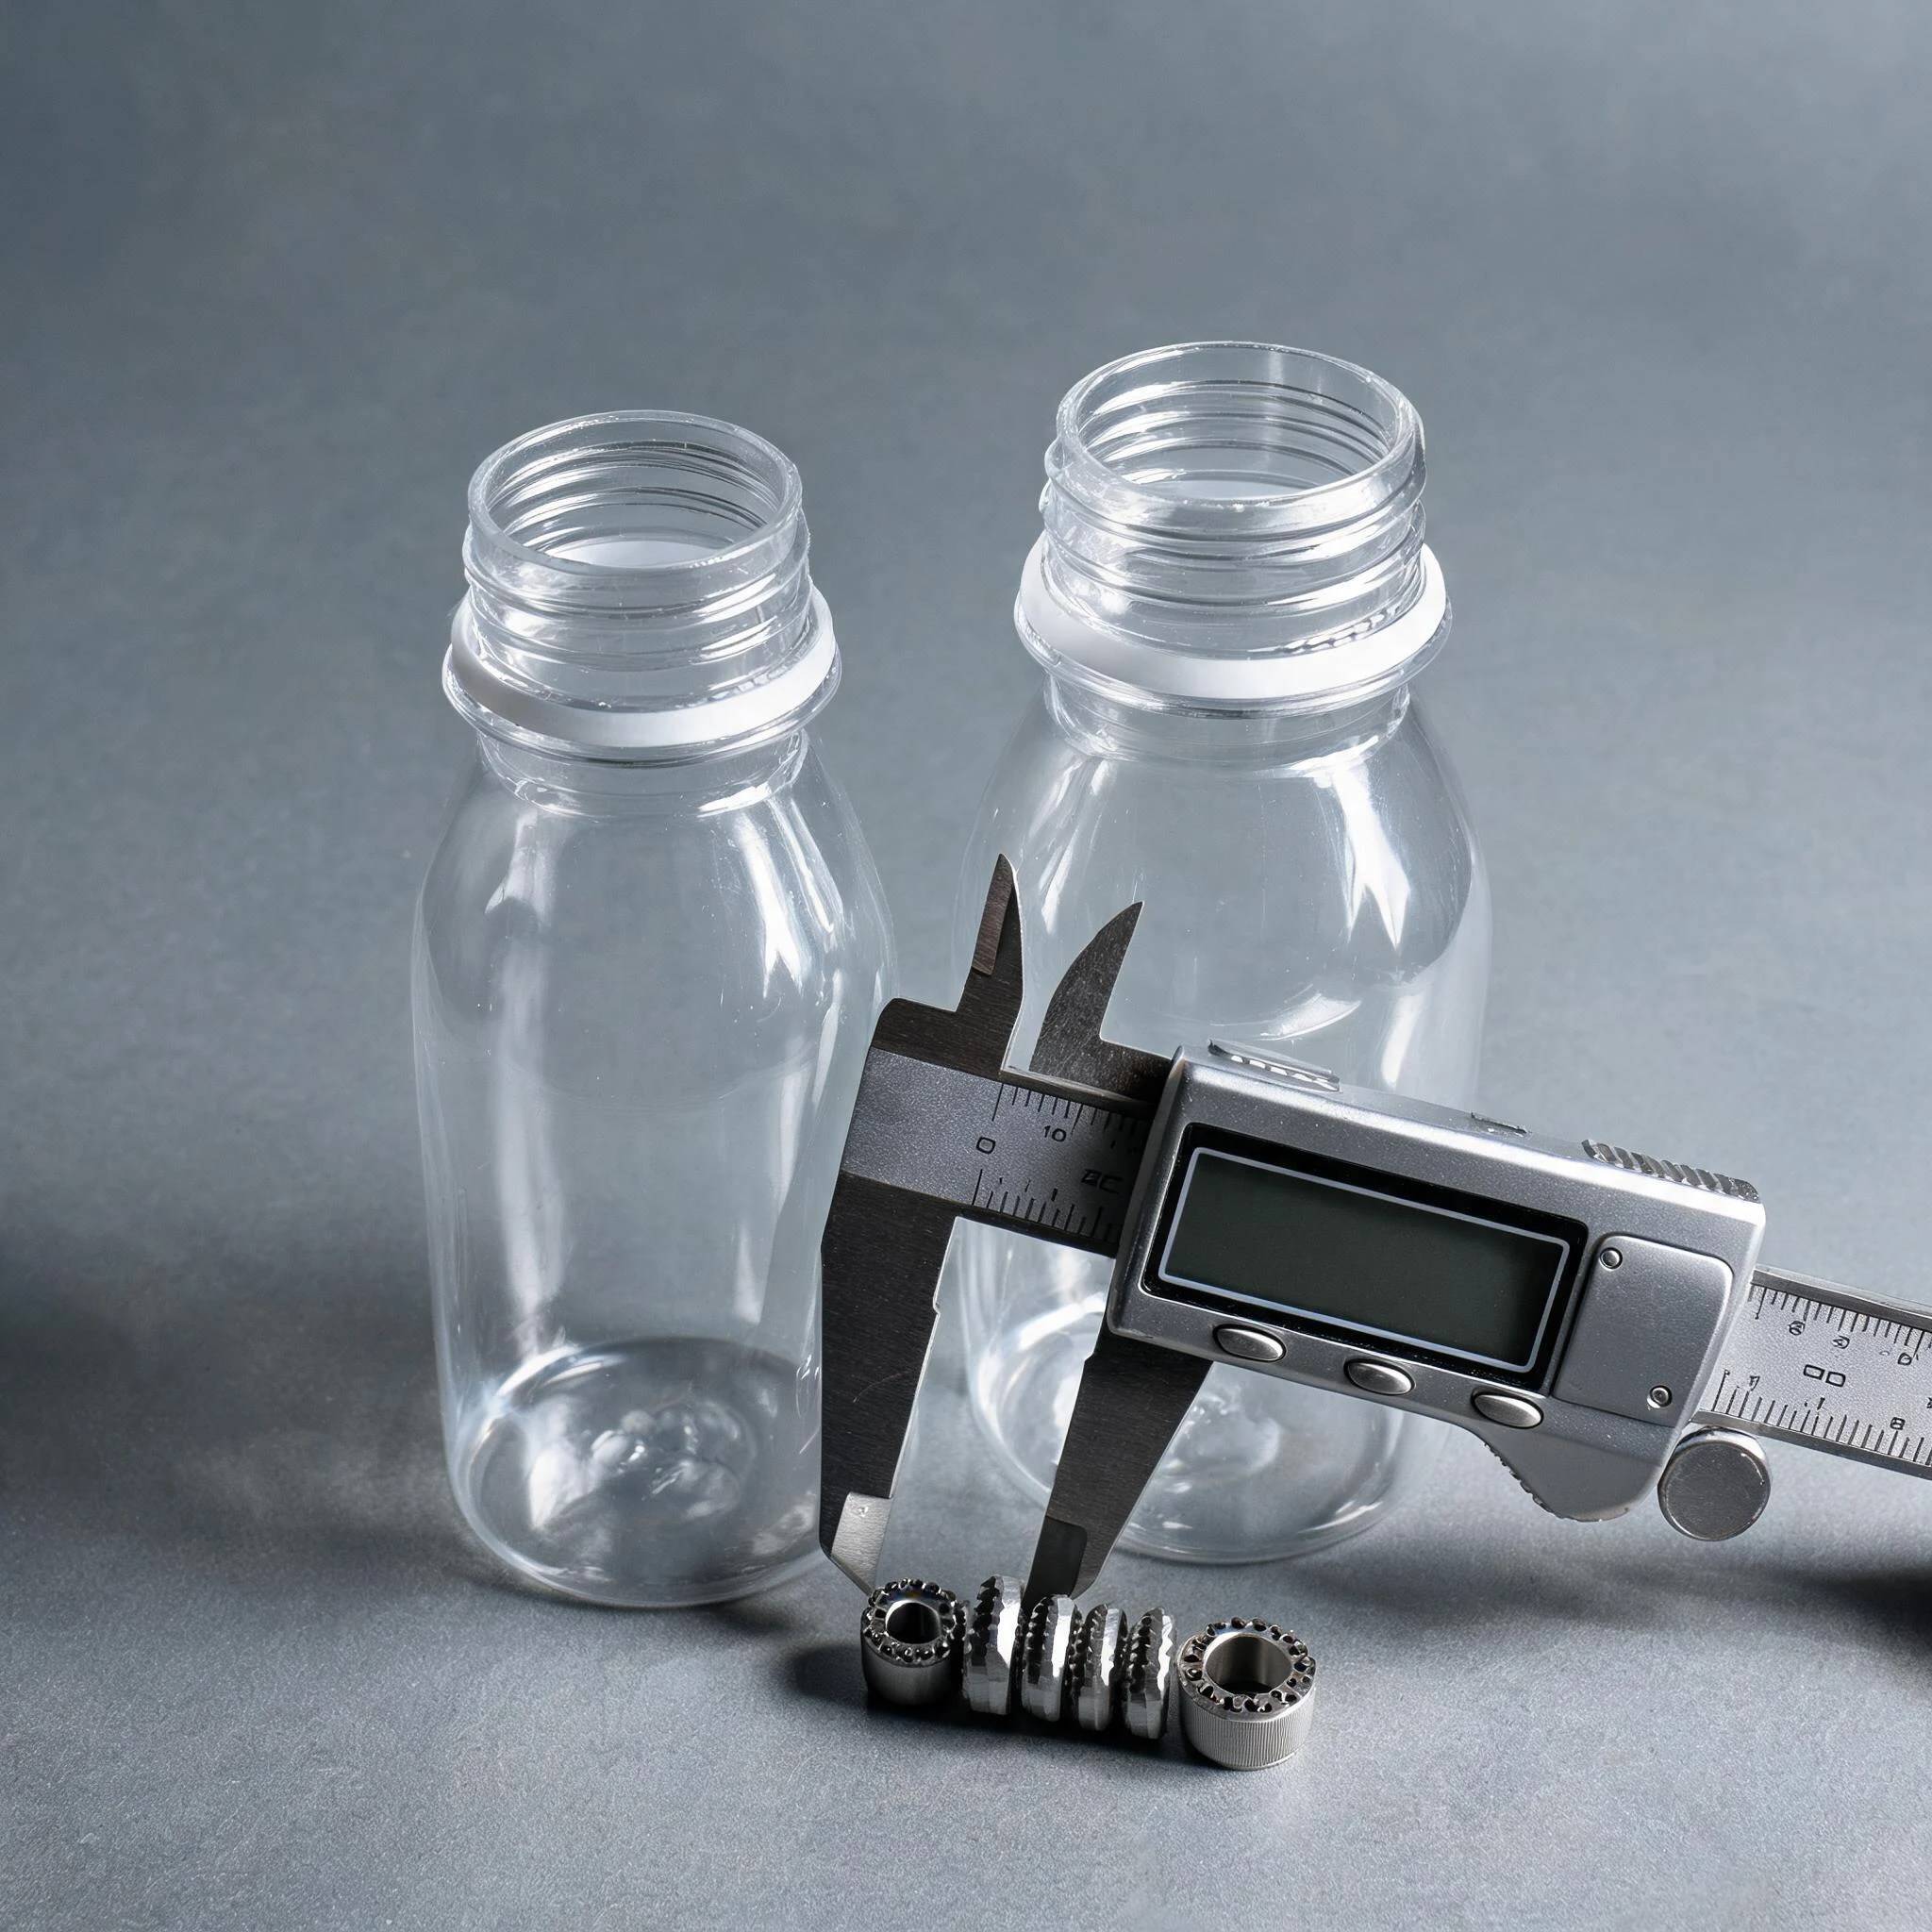
«28/410» es una abreviatura, no un plano. El primer número es el diámetro nominal del cuello en milímetros y los tres dígitos describen la rosca y el reborde. Por eso un 28/410 y un 28/400 se parecen y sellan distinto. Cuatro medidas deciden la unión.
| Medida | Dónde se mide | Qué falla si está mal |
|---|---|---|
| Diámetro interior (T) | Interior en la superficie de sellado | Si es menor, el vástago no entra; si es mayor, la junta no se comprime y el collar rezuma |
| Diámetro de rosca (E) | Sobre las crestas de la rosca | Muy justo, el collar se agarrota y se raja; muy holgado, se afloja al bombear |
| Altura de cuello (H) | Del borde a la altura del hombro | El collar hace tope en el hombro antes de sellar, o queda visiblemente levantado |
| Reborde de apoyo | El anillo bajo la rosca | La banda de inviolabilidad y algunos collares se quedan sin apoyo |
Lo que sella un envase spray no es la rosca, es la junta. La rosca solo genera la fuerza que la comprime, así que la profundidad de rosca y la altura de cuello importan tanto como el diámetro del código.
410 y 400 no son el mismo cuello
El 410 tiene una rosca poco profunda y de pocas vueltas, sobre la que se diseñan la mayoría de los pulverizadores de gatillo. El 400 tiene rosca más profunda y más vueltas, habitual en tapones de loción y bebida. Comparten el diámetro y nada más.
- Un pulverizador 410 sobre un cuello 400 gira una vuelta y sube: la junta se levanta y el envase lloriquea por el collar.
- Un tapón 400 sobre un cuello 410 se agarrota a mitad y, al forzarlo, raja el collar o arranca la rosca del envase.
- Mezclar dos interpretaciones del mismo código de dos proveedores es la causa más común de fugas que solo aparecen tras el llenado.
Por eso pedimos primero el pulverizador en cualquier proyecto de envase con gatillo, y por eso una muestra de cuello mecanizada en la resina real vale más que un render 3D.
Tubo de inmersión: largo, corte y material
Es la pieza más barata del envase y la que más se corta a ojo. Tres reglas bastan para que funcione hasta el final.
- Largo. Medir desde la cara inferior del collar hasta el fondo y restar 1,5–3 mm. Tocado el fondo, la entrada se bloquea y el chorro tirita; demasiado corto, queda un resto que el cliente ve y no puede usar.
- Corte. Recto para uso vertical. Si el envase se pulveriza inclinado, corte a 30–45° para que la entrada siga en el líquido.
- Material y diámetro. El LDPE acompaña con flexibilidad en envases altos; el PP se mantiene recto en cuellos estrechos. Un diámetro mayor da más caudal y niebla más húmeda; uno menor, niebla más fina y más bombeos por mililitro.
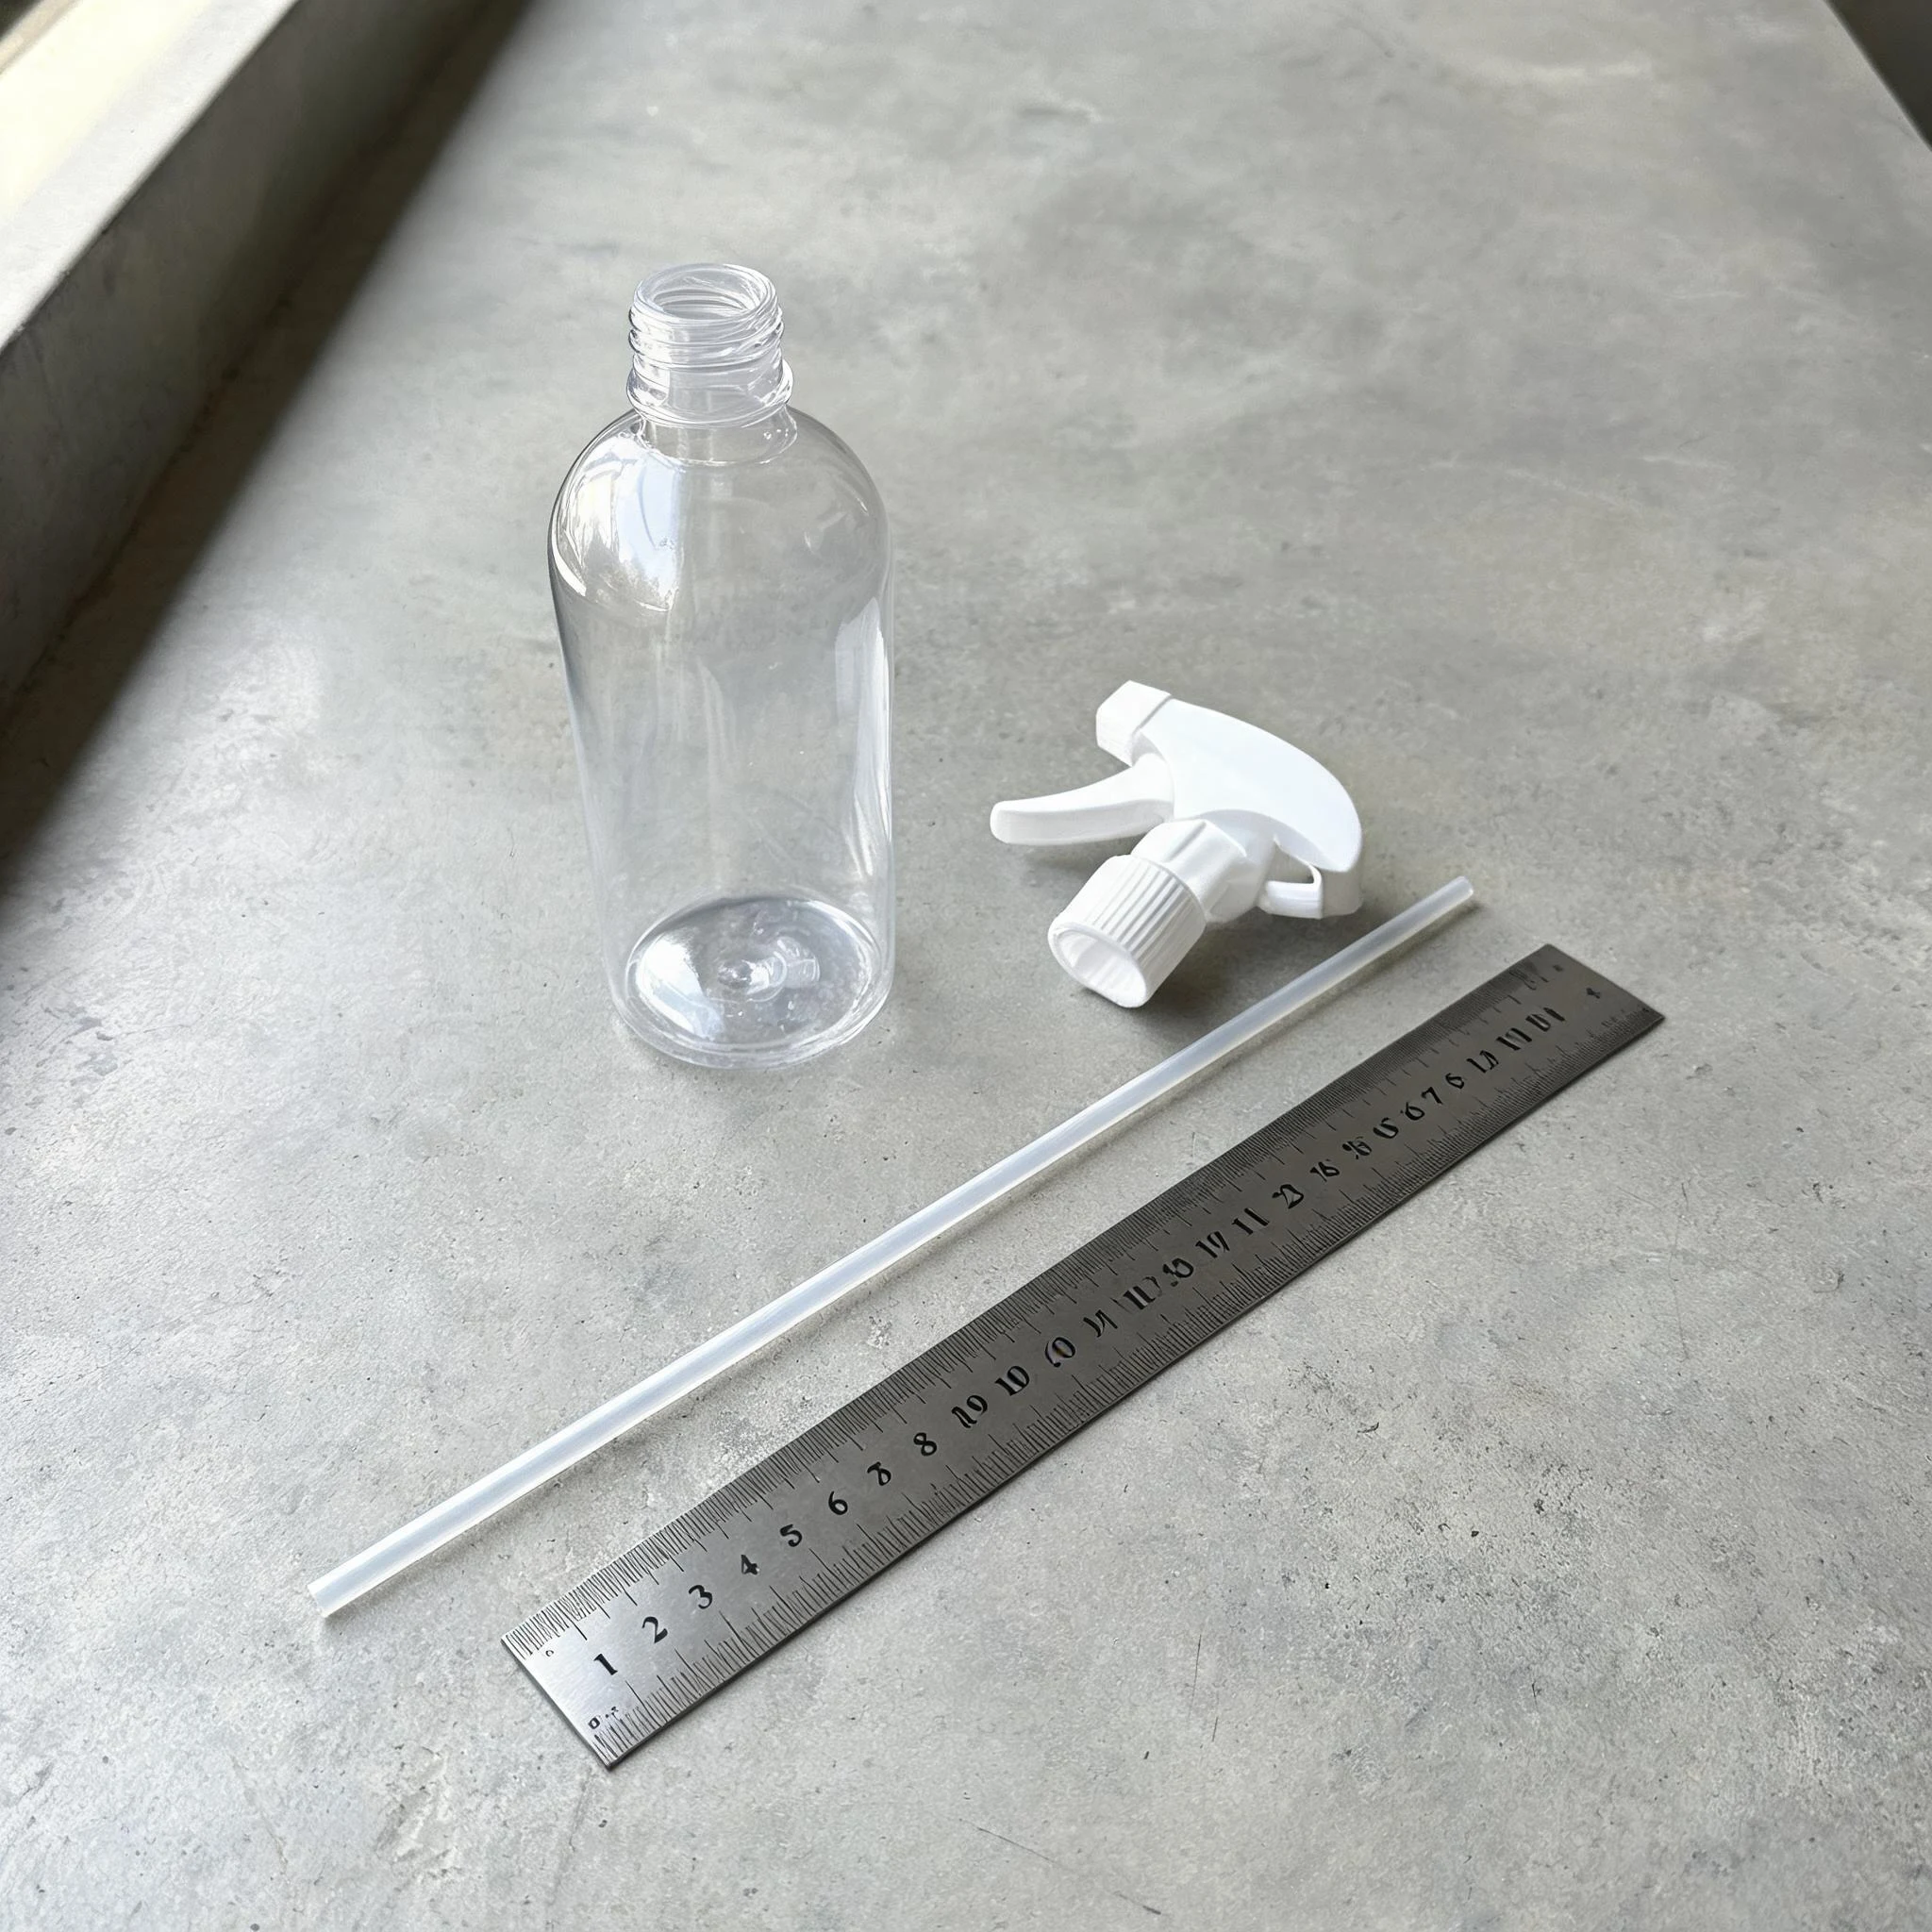
Cuerpo a medida, pulverizador estándar: los síntomas que probamos
| Lo que reporta el cliente | Lo que suele estar mal | Lo que cambiamos |
|---|---|---|
| Rezuma por el collar tras el llenado | Cuello demasiado corto, la junta no se comprime | Inserto de cuello repasado al plano del pulverizador, espesor de junta confirmado |
| El pulverizador se afloja al bombear | Rosca en el límite alto, o hombro demasiado blando | Tolerancia de rosca ajustada, pared de cuello y radio de hombro aumentados |
| Con un tercio de producto el chorro tirita | Tubo corto o enrollado lejos de la esquina baja | Largo recalculado sobre el envase lleno, corte inclinado |
| Tras cientos de bombeos la niebla se vuelve chorro | Entra aire por el collar o el tubo aspira aire en el fondo | Par de apriete del collar comprobado, holgura al fondo reajustada |
Seis mediciones antes del molde
Es media hora de trabajo la que decide si el molde saldrá bien. Las tomamos del pulverizador aprobado, no de un catálogo.
- Diámetro interior y geometría de la superficie de sellado, con calibre y galga de rosca.
- Tipo y paso de rosca, comprobados enroscando el pulverizador real en un cuello mecanizado.
- Altura del collar y profundidad de falda, que fijan la tolerancia de altura de cuello.
- Tipo y espesor de junta, con la compresión que espera el pulverizador.
- Diámetro del tubo y profundidad de inserción en el cuerpo del pulverizador.
- Peso lleno, para calcular el tubo sobre el nivel real y no sobre la capacidad nominal.
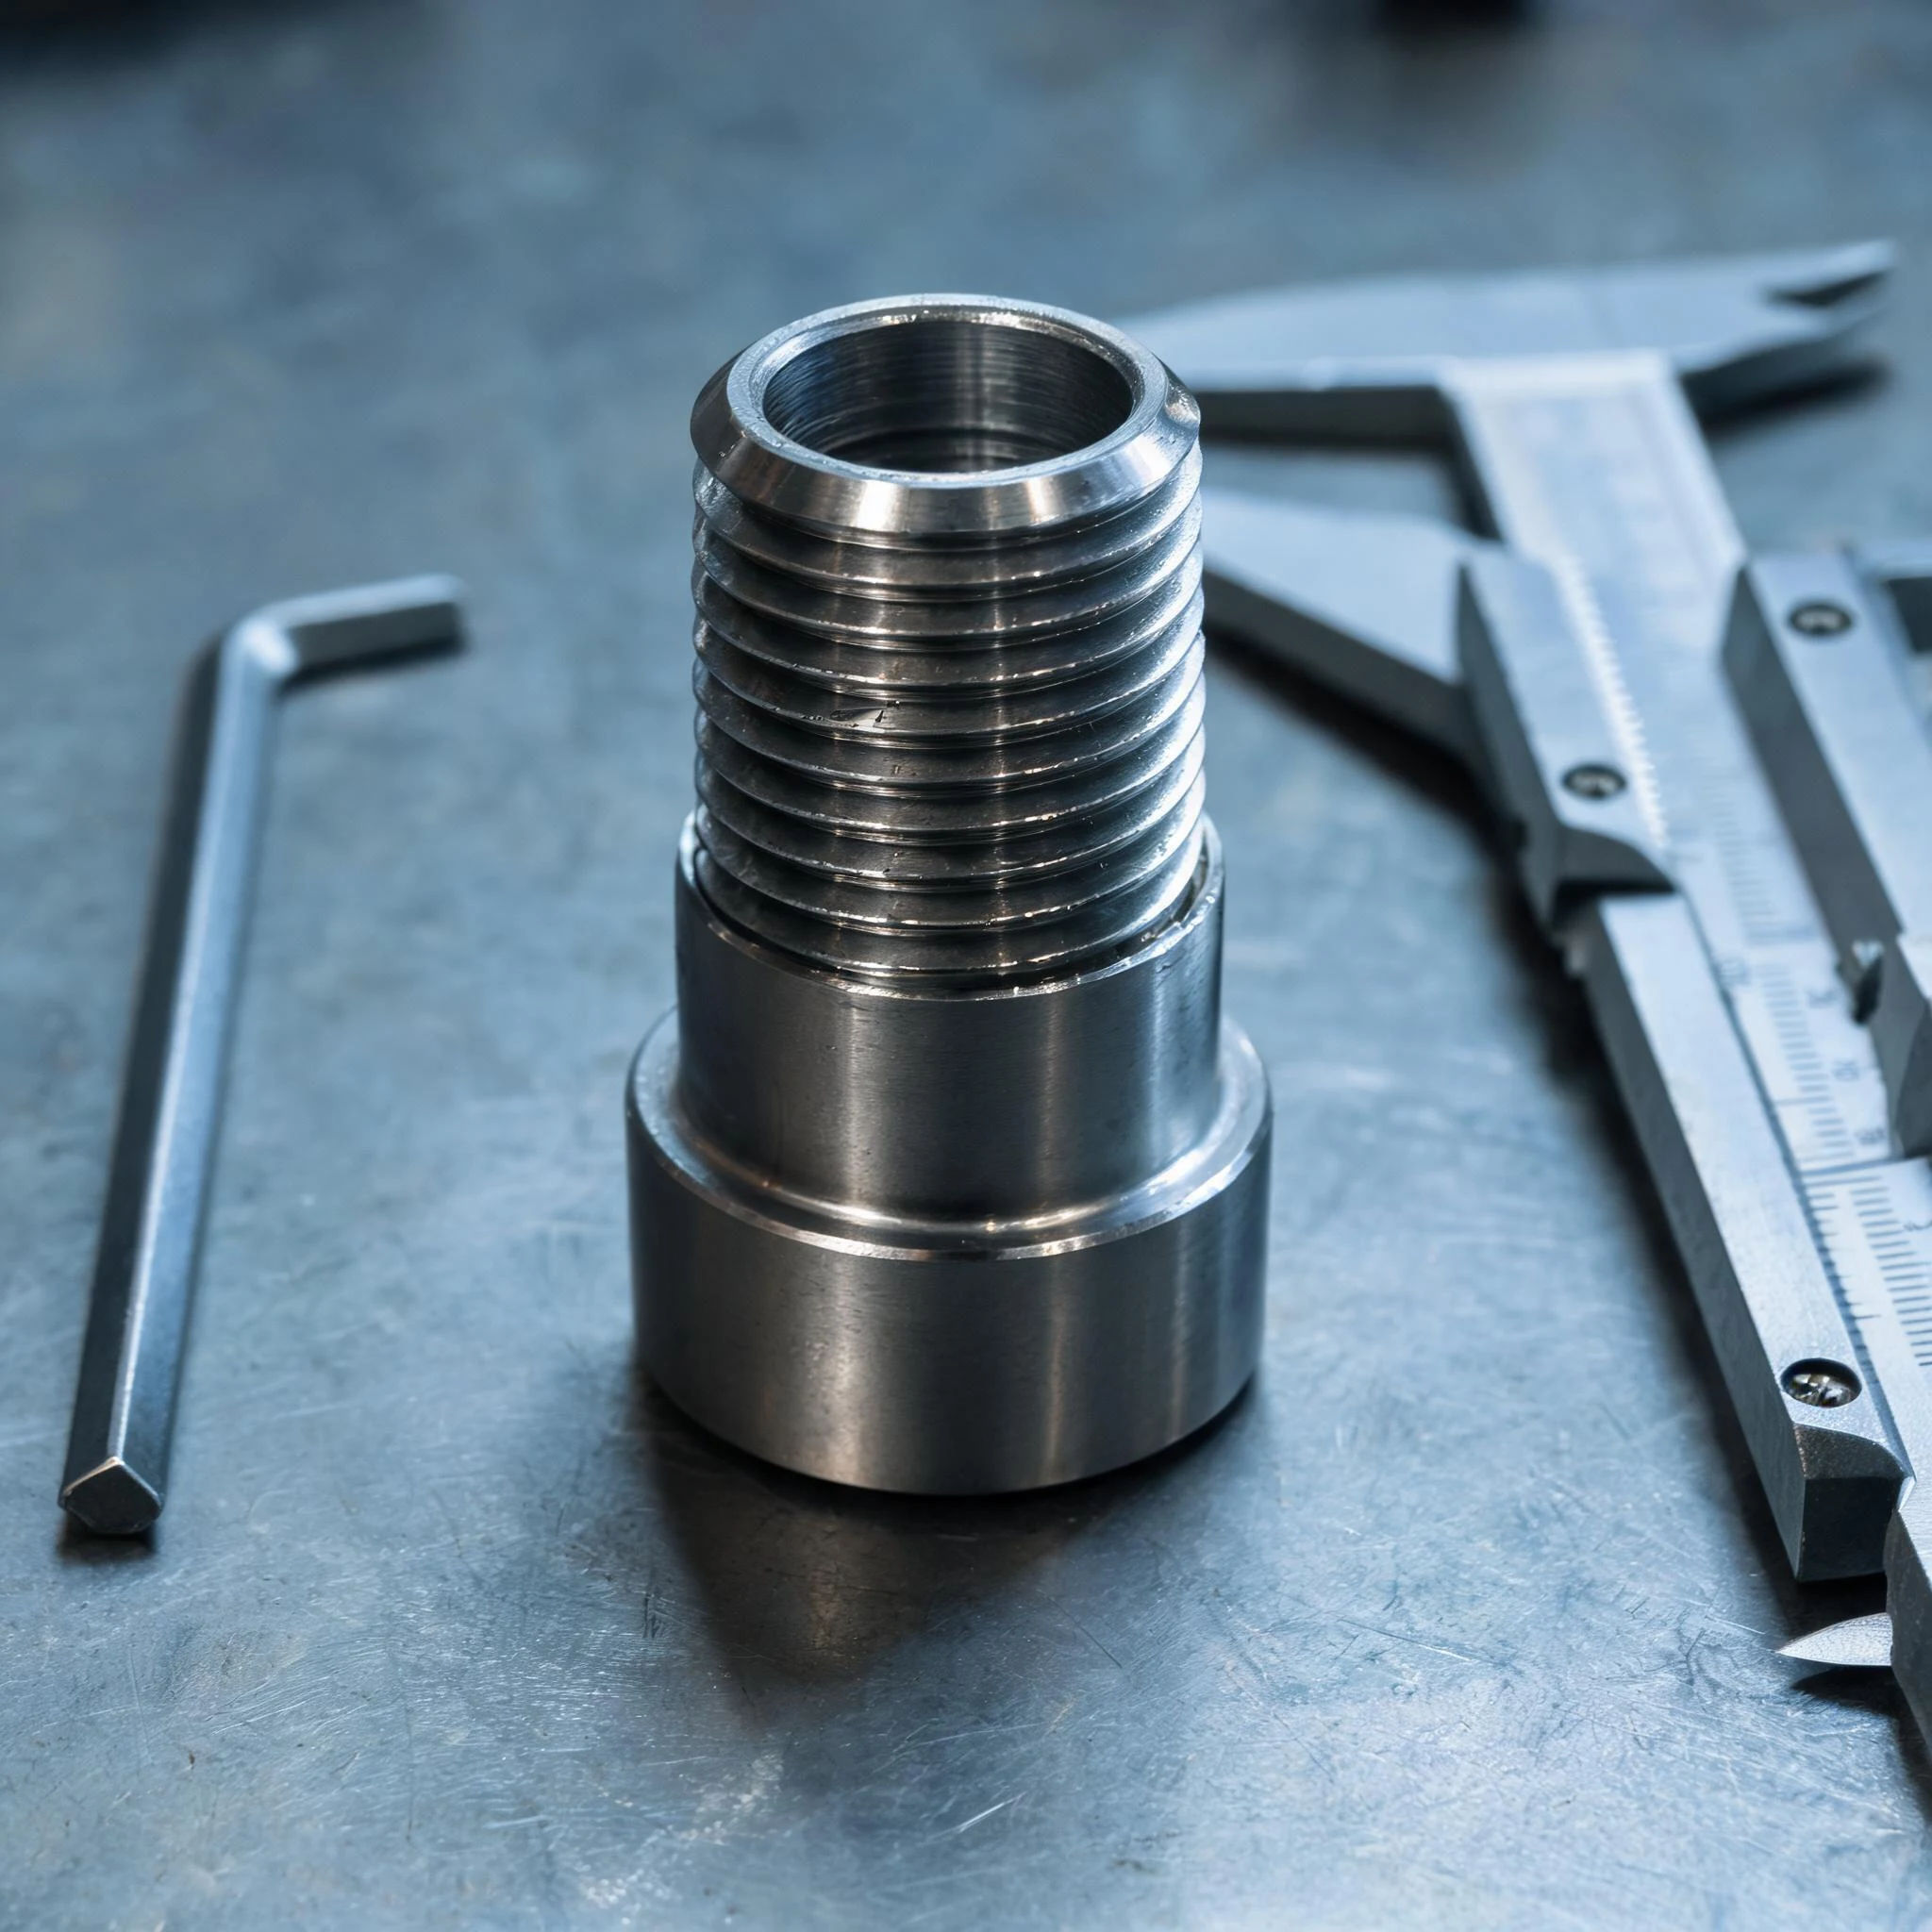
Cuando el cuerpo es a medida, mecanizamos un cuello en la resina de producción y montamos el pulverizador real antes de liberar el molde. Cuesta unos días y elimina la ronda de muestras más cara.
Pruebas de muestra que detectan el desajuste
Cuando existe una muestra, seis controles dicen si la unión está lista para serie.
- Enroscar y desenroscar el pulverizador diez veces anotando el par en la primera y la última vuelta.
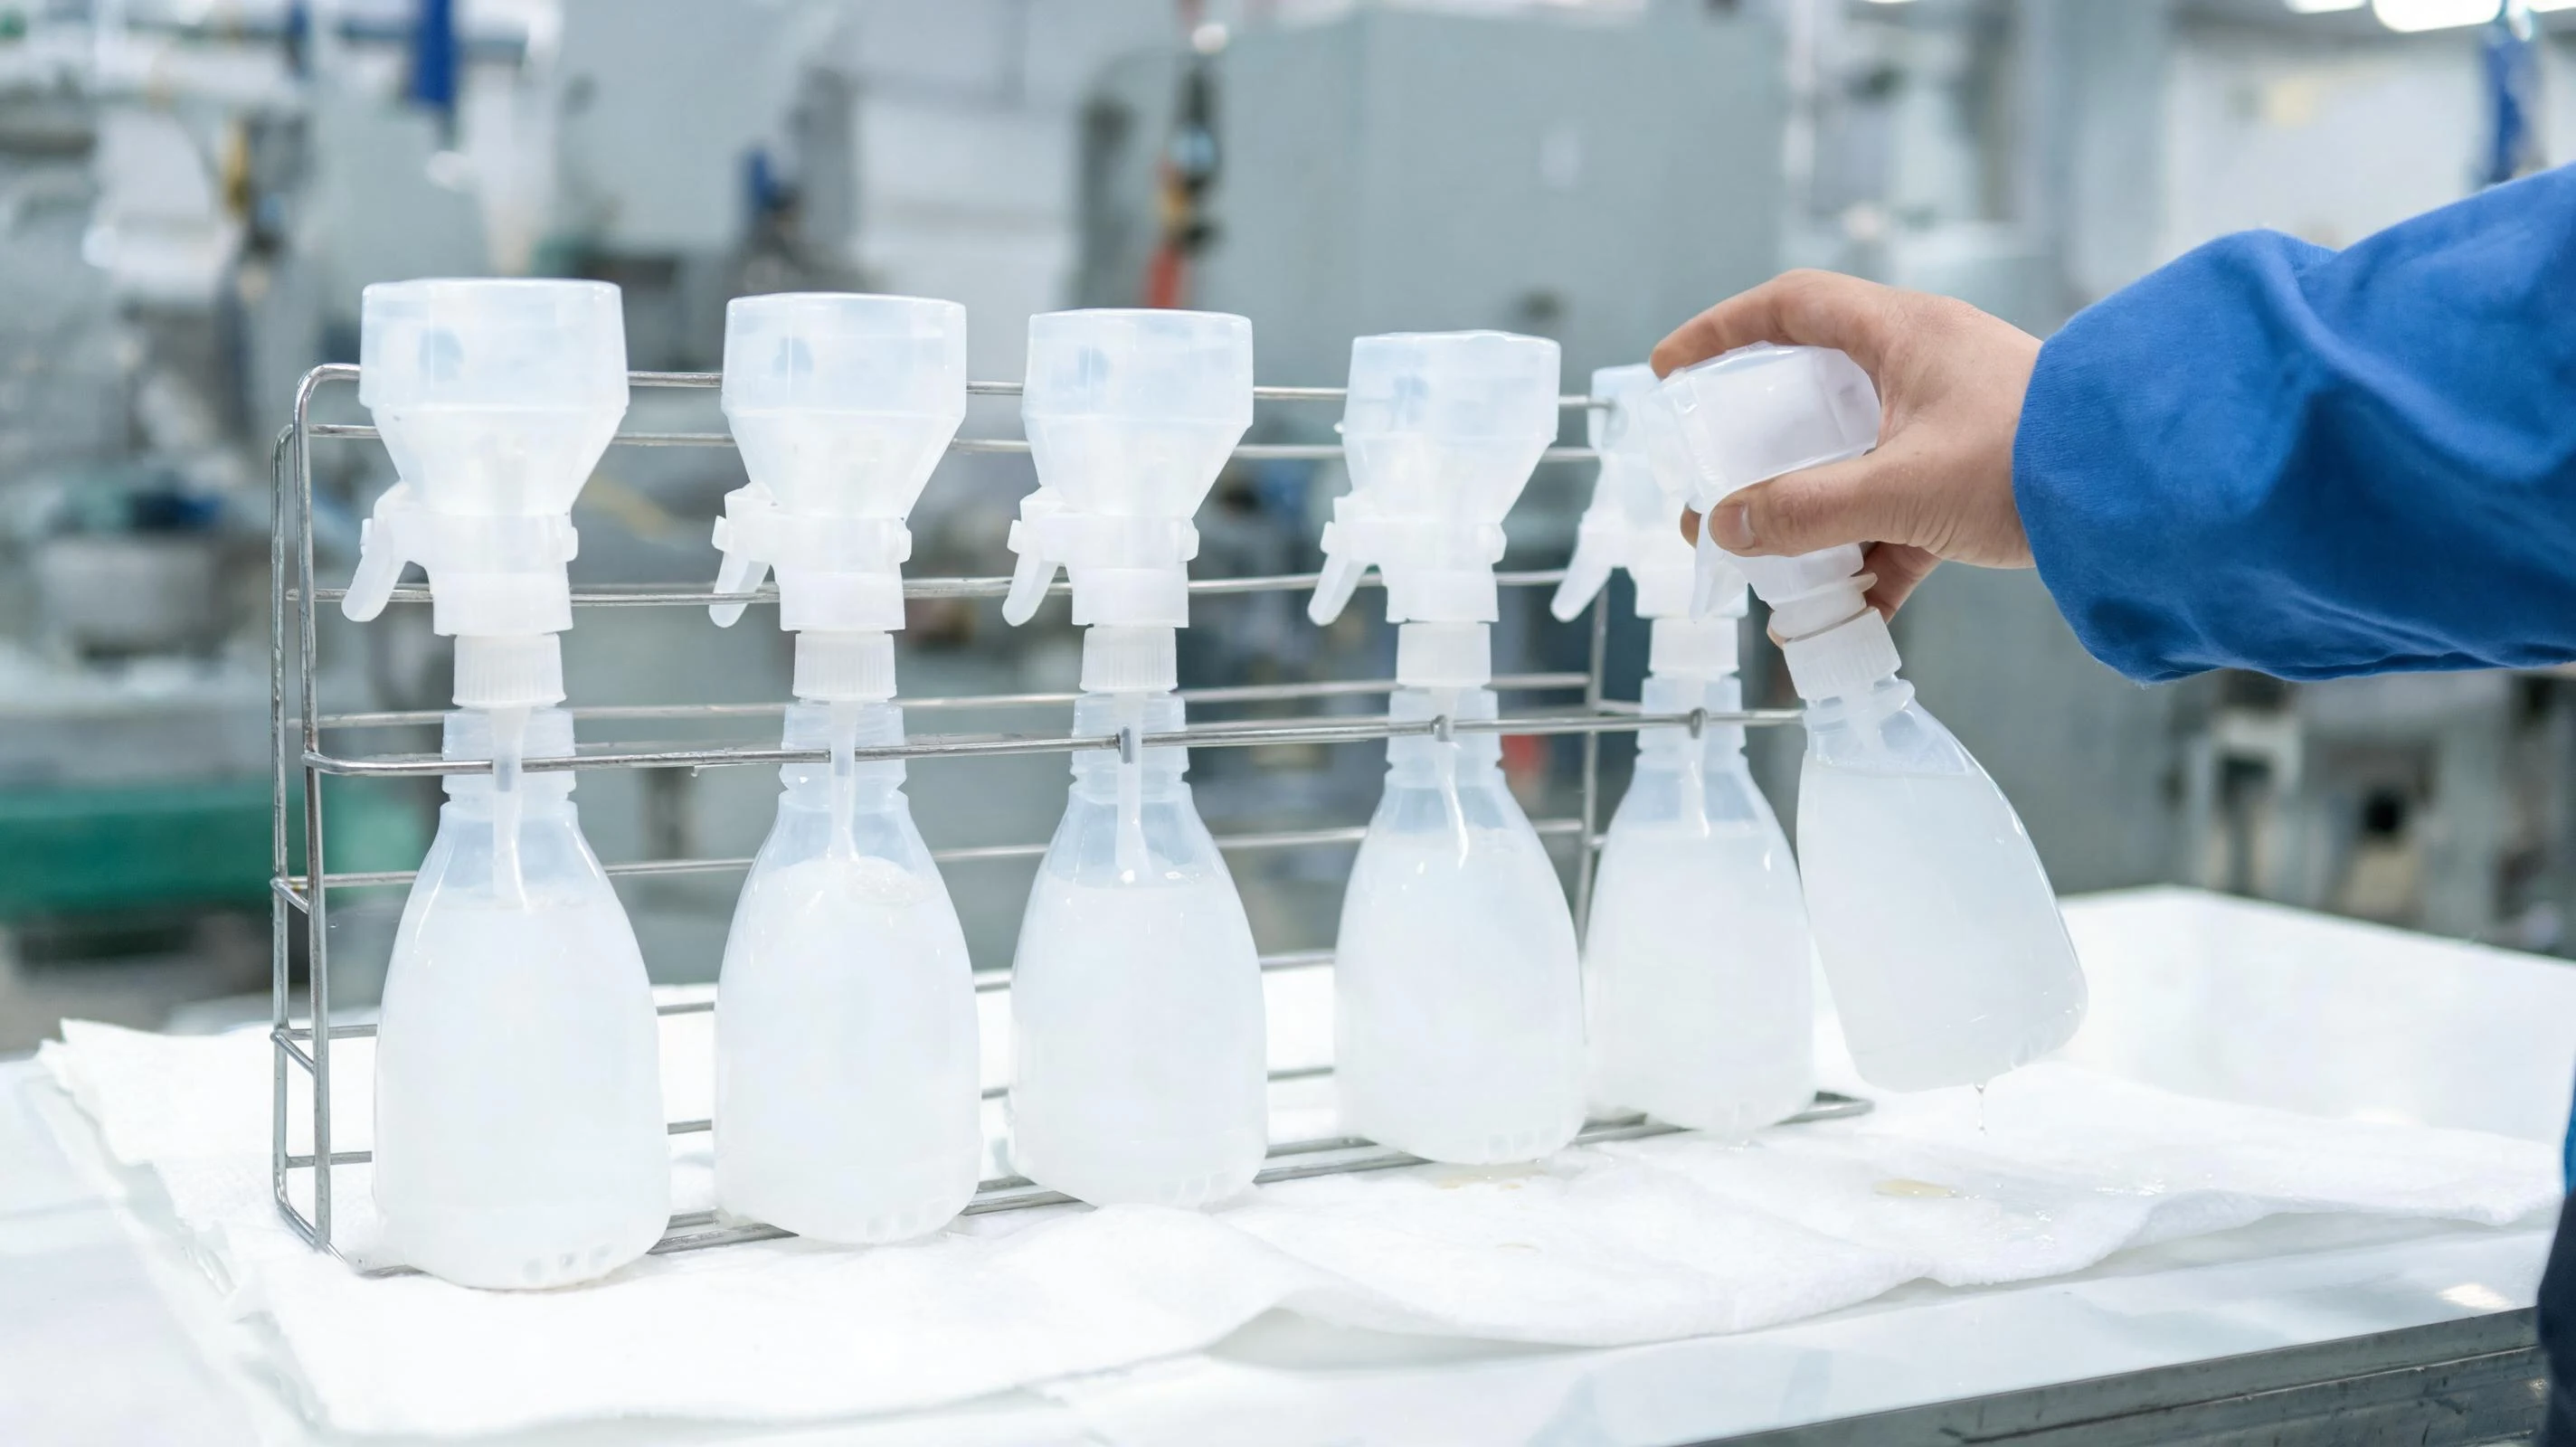
- Llenar al nivel nominal y dejar el envase boca abajo 24 horas sobre papel blanco.
- Dejar un envase lleno una semana a 40 °C y repetir la prueba boca abajo.
- Bombear 200 veces y vigilar cambios de abanico, caudal y tacto del gatillo.
- Dejar caer un envase lleno desde 1,2 m sobre suelo duro y revisar marcas de tensión en el cuello.
- Pulverizar hasta casi vaciar y comprobar que el tubo sigue aspirando al inclinar.
El coste de cambiar el cuello tarde
Cambiar un color o una etiqueta tras la aprobación es rutina. Cambiar el cuello no, porque vive dentro del acero.
| Cambio | Qué hay que rehacer | Efecto en el calendario |
|---|---|---|
| Solo la norma de cuello | Repasar o sustituir el inserto, nuevas muestras de ajuste | Días, y el resto del molde queda intacto |
| Cuello y hombro | Repasar el molde del cuerpo, revalidar peso y espesor | Semanas; se descartan todas las muestras decoradas |
| Cambiar de proveedor de pulverizador | Muestras de ajuste, pares de apriete, junta y nueva aprobación | Depende del utillaje del nuevo proveedor; puede que el envase no cambie |
| Detectado tras el llenado | Stock lleno, etiquetas, embalaje secundario | El caso más caro: se pierde producto, no envase |
Si hay que cambiar un cuello tarde, cambie solo el inserto. Tocar el hombro reabre el peso, el espesor de pared y cada aprobación de decoración.
Preguntas frecuentes sobre el ajuste del spray
¿Podemos usar nuestro pulverizador actual en un envase nuevo a medida?
Sí, y suele ser la vía más barata: el pulverizador sigue aprobado y el envase se construye a su medida. Envíe el pulverizador, o su plano y tres muestras de producción, y el cuello se diseña sobre él.
¿Por qué gotea por el collar solo después de llenar?
Porque el sellado depende de la carga. Un envase vacío no empuja líquido contra la junta. Si el cuello es algo corto o la junta algo fina, la fuga aparece cuando hay peso y movimiento.
¿Qué largo debe tener el tubo de inmersión?
Desde la cara inferior del collar hasta el fondo, menos 1,5–3 mm. Mida sobre el envase lleno: un tubo que libra el fondo en vacío puede tocarlo cuando el fondo se deforma con la carga.
¿Pueden copiar el cuello de un envase que ya vendemos?
Podemos replicar el cuello midiendo y confirmando con una muestra de ajuste, siempre que el diseño no esté protegido. Envíe un envase y el pulverizador previsto; le informamos medidas y desviaciones antes de cotizar el molde.