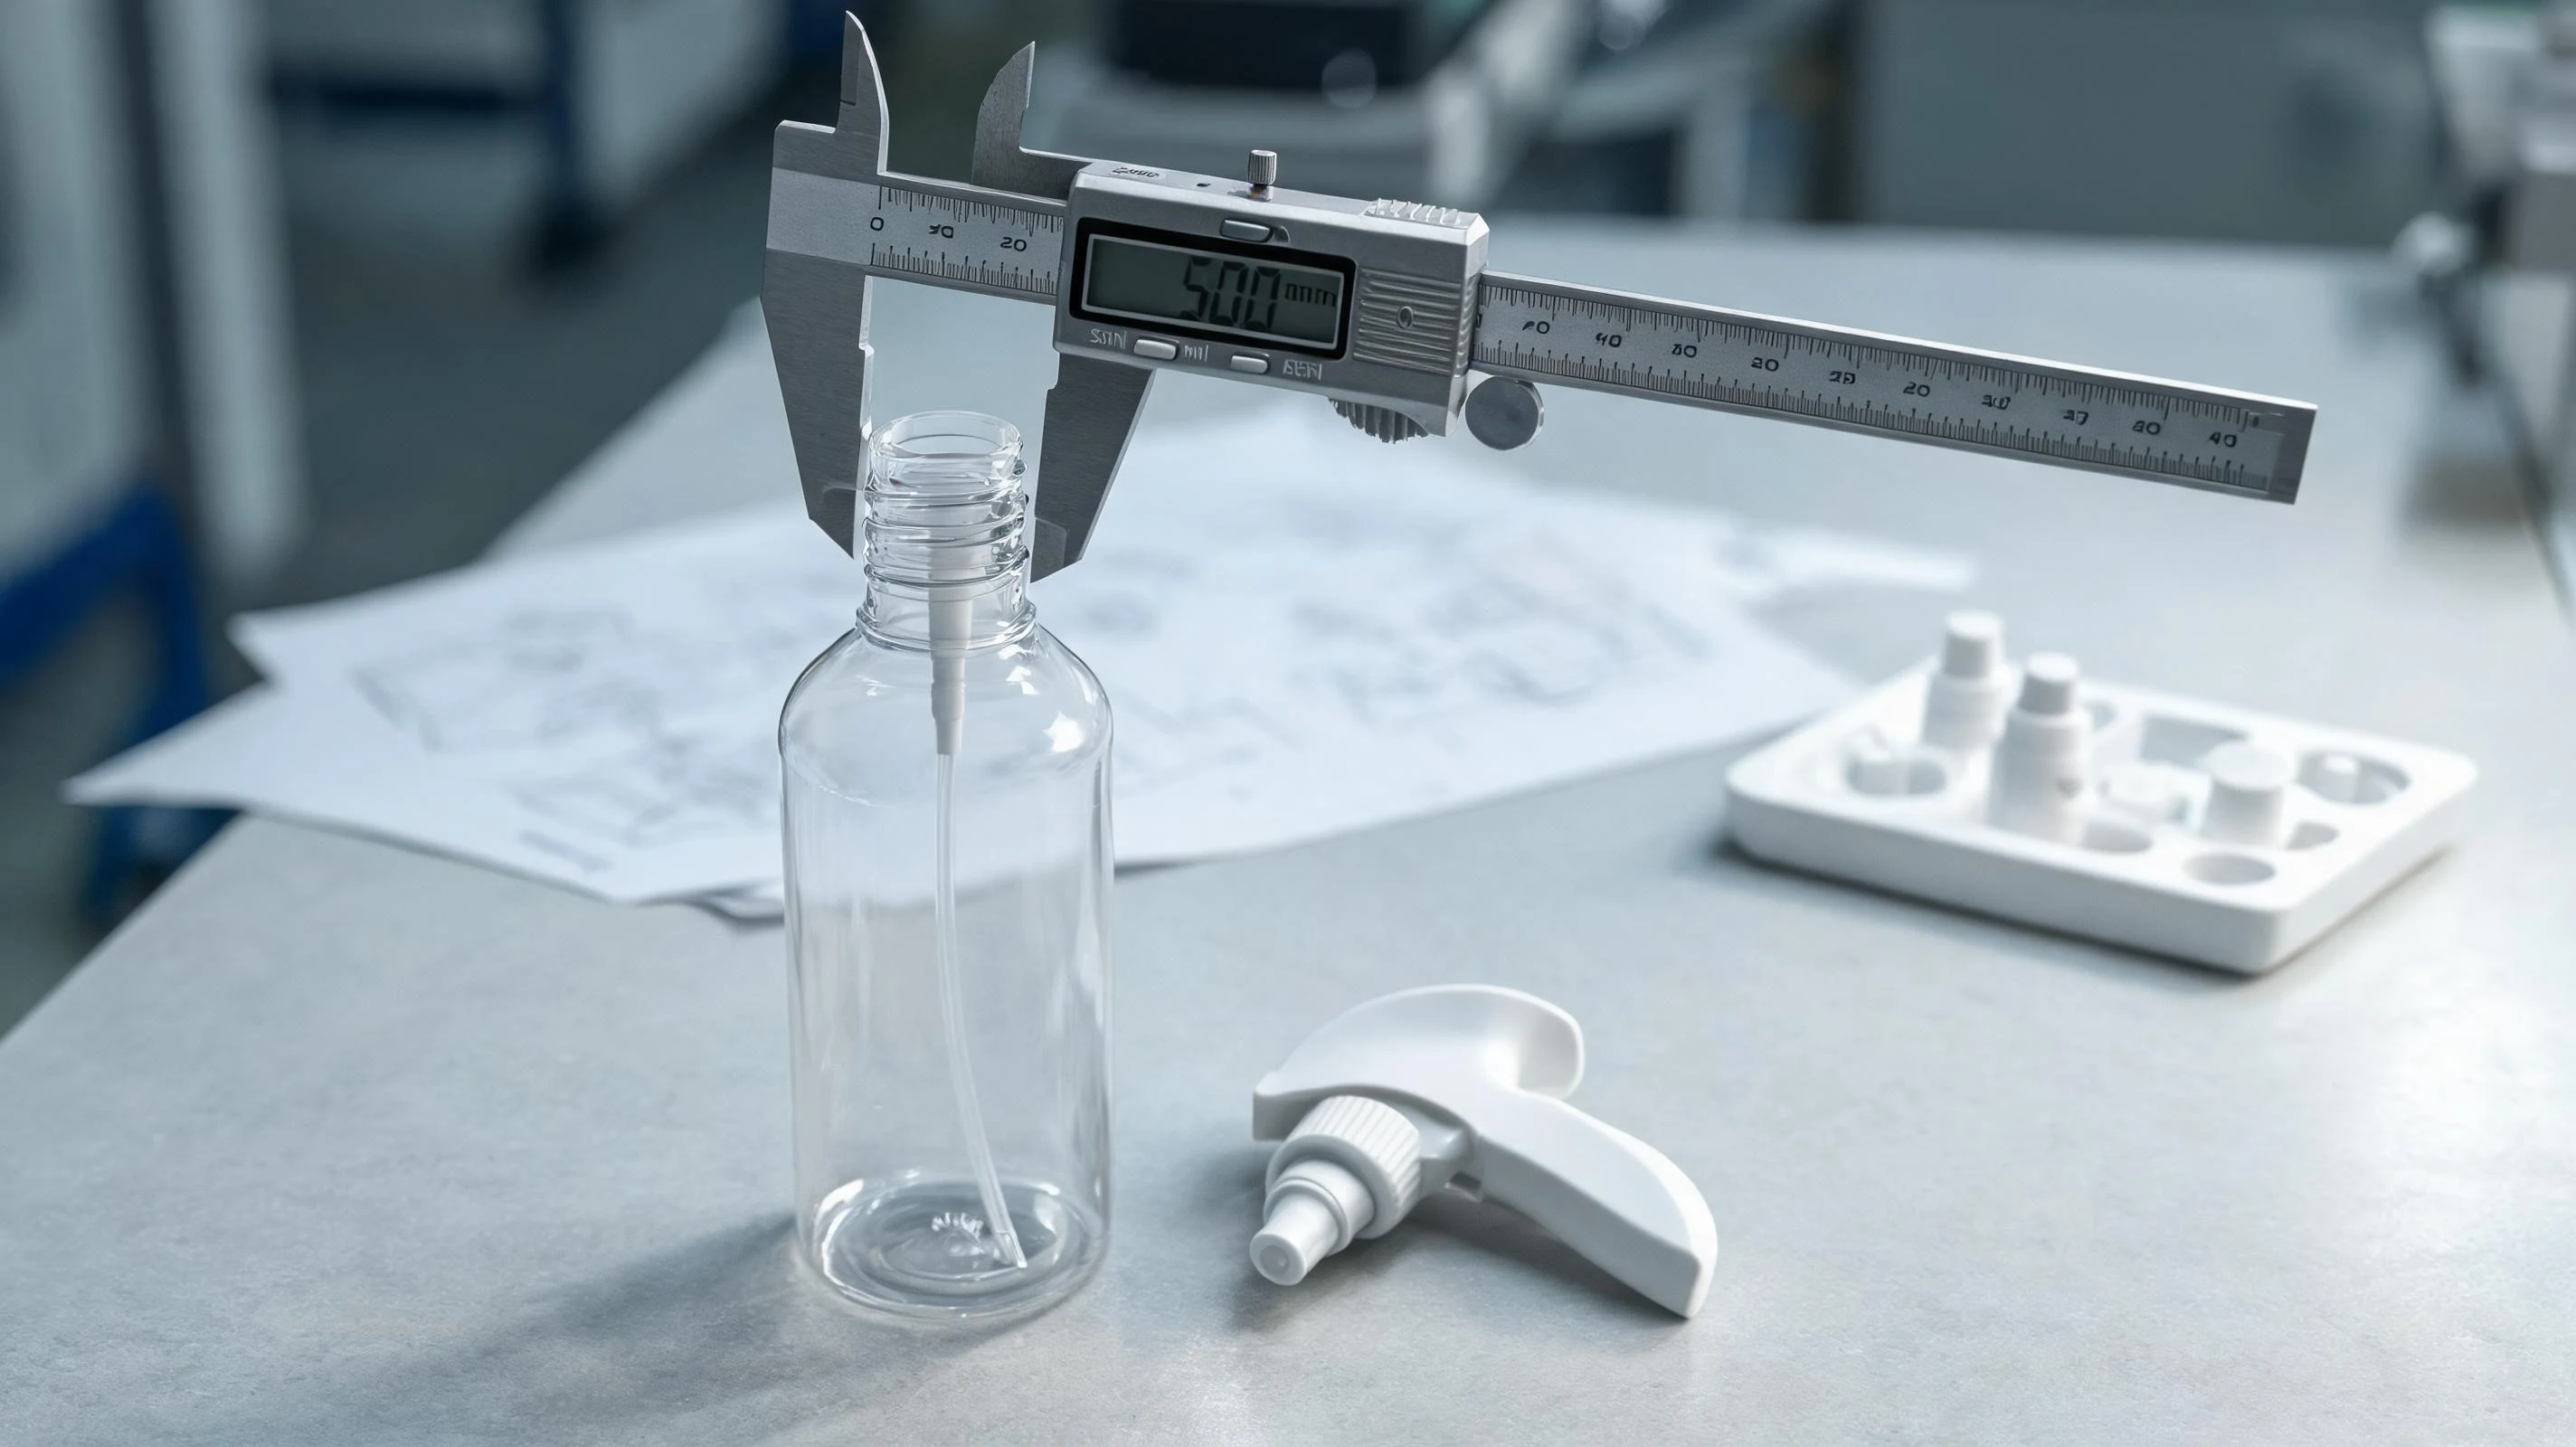
맞춤 스프레이 병이 실패하는 지점은 대개 외관이 아니라 접합부입니다. 스프레이어를 물려야 하는 넥, 그것을 눌러 밀봉하는 칼라, 그리고 마지막 몇 밀리리터까지 액체를 빨아올려야 하는 딥튜브. 이 세 부분이 금형을 깎기 전에 맞춰져 있으면 커스텀 병은 승인한 샘플과 똑같이 작동합니다. 반대로 어긋나 있으면 샘플 라운드마다 누액만 쫓게 되고, 그 문제는 어떤 장식으로도 가릴 수 없습니다.
스프레이 병은 병 하나가 아니라 세 개의 접합부입니다
디자이너는 실루엣을, 구매 담당자는 단가를 봅니다. 문제는 그 사이, 서로 다른 부품이 만나는 세 지점에서 생깁니다.
- 넥과 스프레이어. 스프레이어가 넥 위에 앉고, 개스킷이 밀봉면에 눌리며, 칼라가 전체를 아래로 잡아 줍니다. 넥 치수가 0.2~0.3 mm만 어긋나도 나사는 물리는데 밀봉은 되지 않습니다.
- 딥튜브와 병 깊이. 튜브는 바닥에 닿지 않으면서 바닥까지 내려가야 하고, 병이 반쯤 비고 기울어진 상태에서도 곧게 서 있어야 합니다.
- 어깨와 스프레이어 본체. 트리거는 한 병당 수백 번 손으로 눌립니다. 이 하중에 어깨나 넥 벽이 휘면 칼라가 풀리고, 병이 비어 갈수록 분사 패턴이 달라집니다.
공장 견적은 보통 병체에서 시작하지만, 실제 설계는 쓰려는 스프레이어에서 거꾸로 내려와야 합니다. 자유도가 가장 적은 부품이 스프레이어이기 때문입니다.
넥 규격이 실제로 정하는 것
“28/410”은 요약 기호이지 도면이 아닙니다. 앞 숫자는 넥의 공칭 지름(mm), 뒤 세 자리는 나사와 비드 규격을 뜻합니다. 그래서 28/410과 28/400은 비슷해 보이지만 밀봉 방식이 다릅니다. 실제로 접합을 좌우하는 것은 네 가지 치수입니다.
| 치수 | 측정 위치 | 틀렸을 때 생기는 일 |
|---|---|---|
| 내경(T) | 밀봉면의 안쪽 지름 | 작으면 스프레이어 스피곳이 들어가지 않고, 크면 개스킷이 눌리지 않아 칼라에서 액이 배어 나옵니다 |
| 나사 외경(E) | 나사 마루 사이 | 조이면 칼라가 걸려 갈라지고, 헐거우면 펌핑 중에 풀립니다 |
| 넥 높이(H) | 입구 끝에서 어깨까지 | 칼라가 어깨에 먼저 닿아 개스킷이 압착되지 않거나, 반대로 떠 보입니다 |
| 지지 비드 | 나사 아래 링 | 변조 방지 밴드와 일부 칼라가 걸릴 곳이 없어집니다 |
스프레이 병을 밀봉하는 것은 나사가 아니라 개스킷입니다. 나사는 개스킷을 누르는 힘을 만들 뿐이므로, 나사 깊이와 넥 높이는 품번에 적힌 지름만큼 중요합니다.
410과 400은 같은 넥이 아닙니다
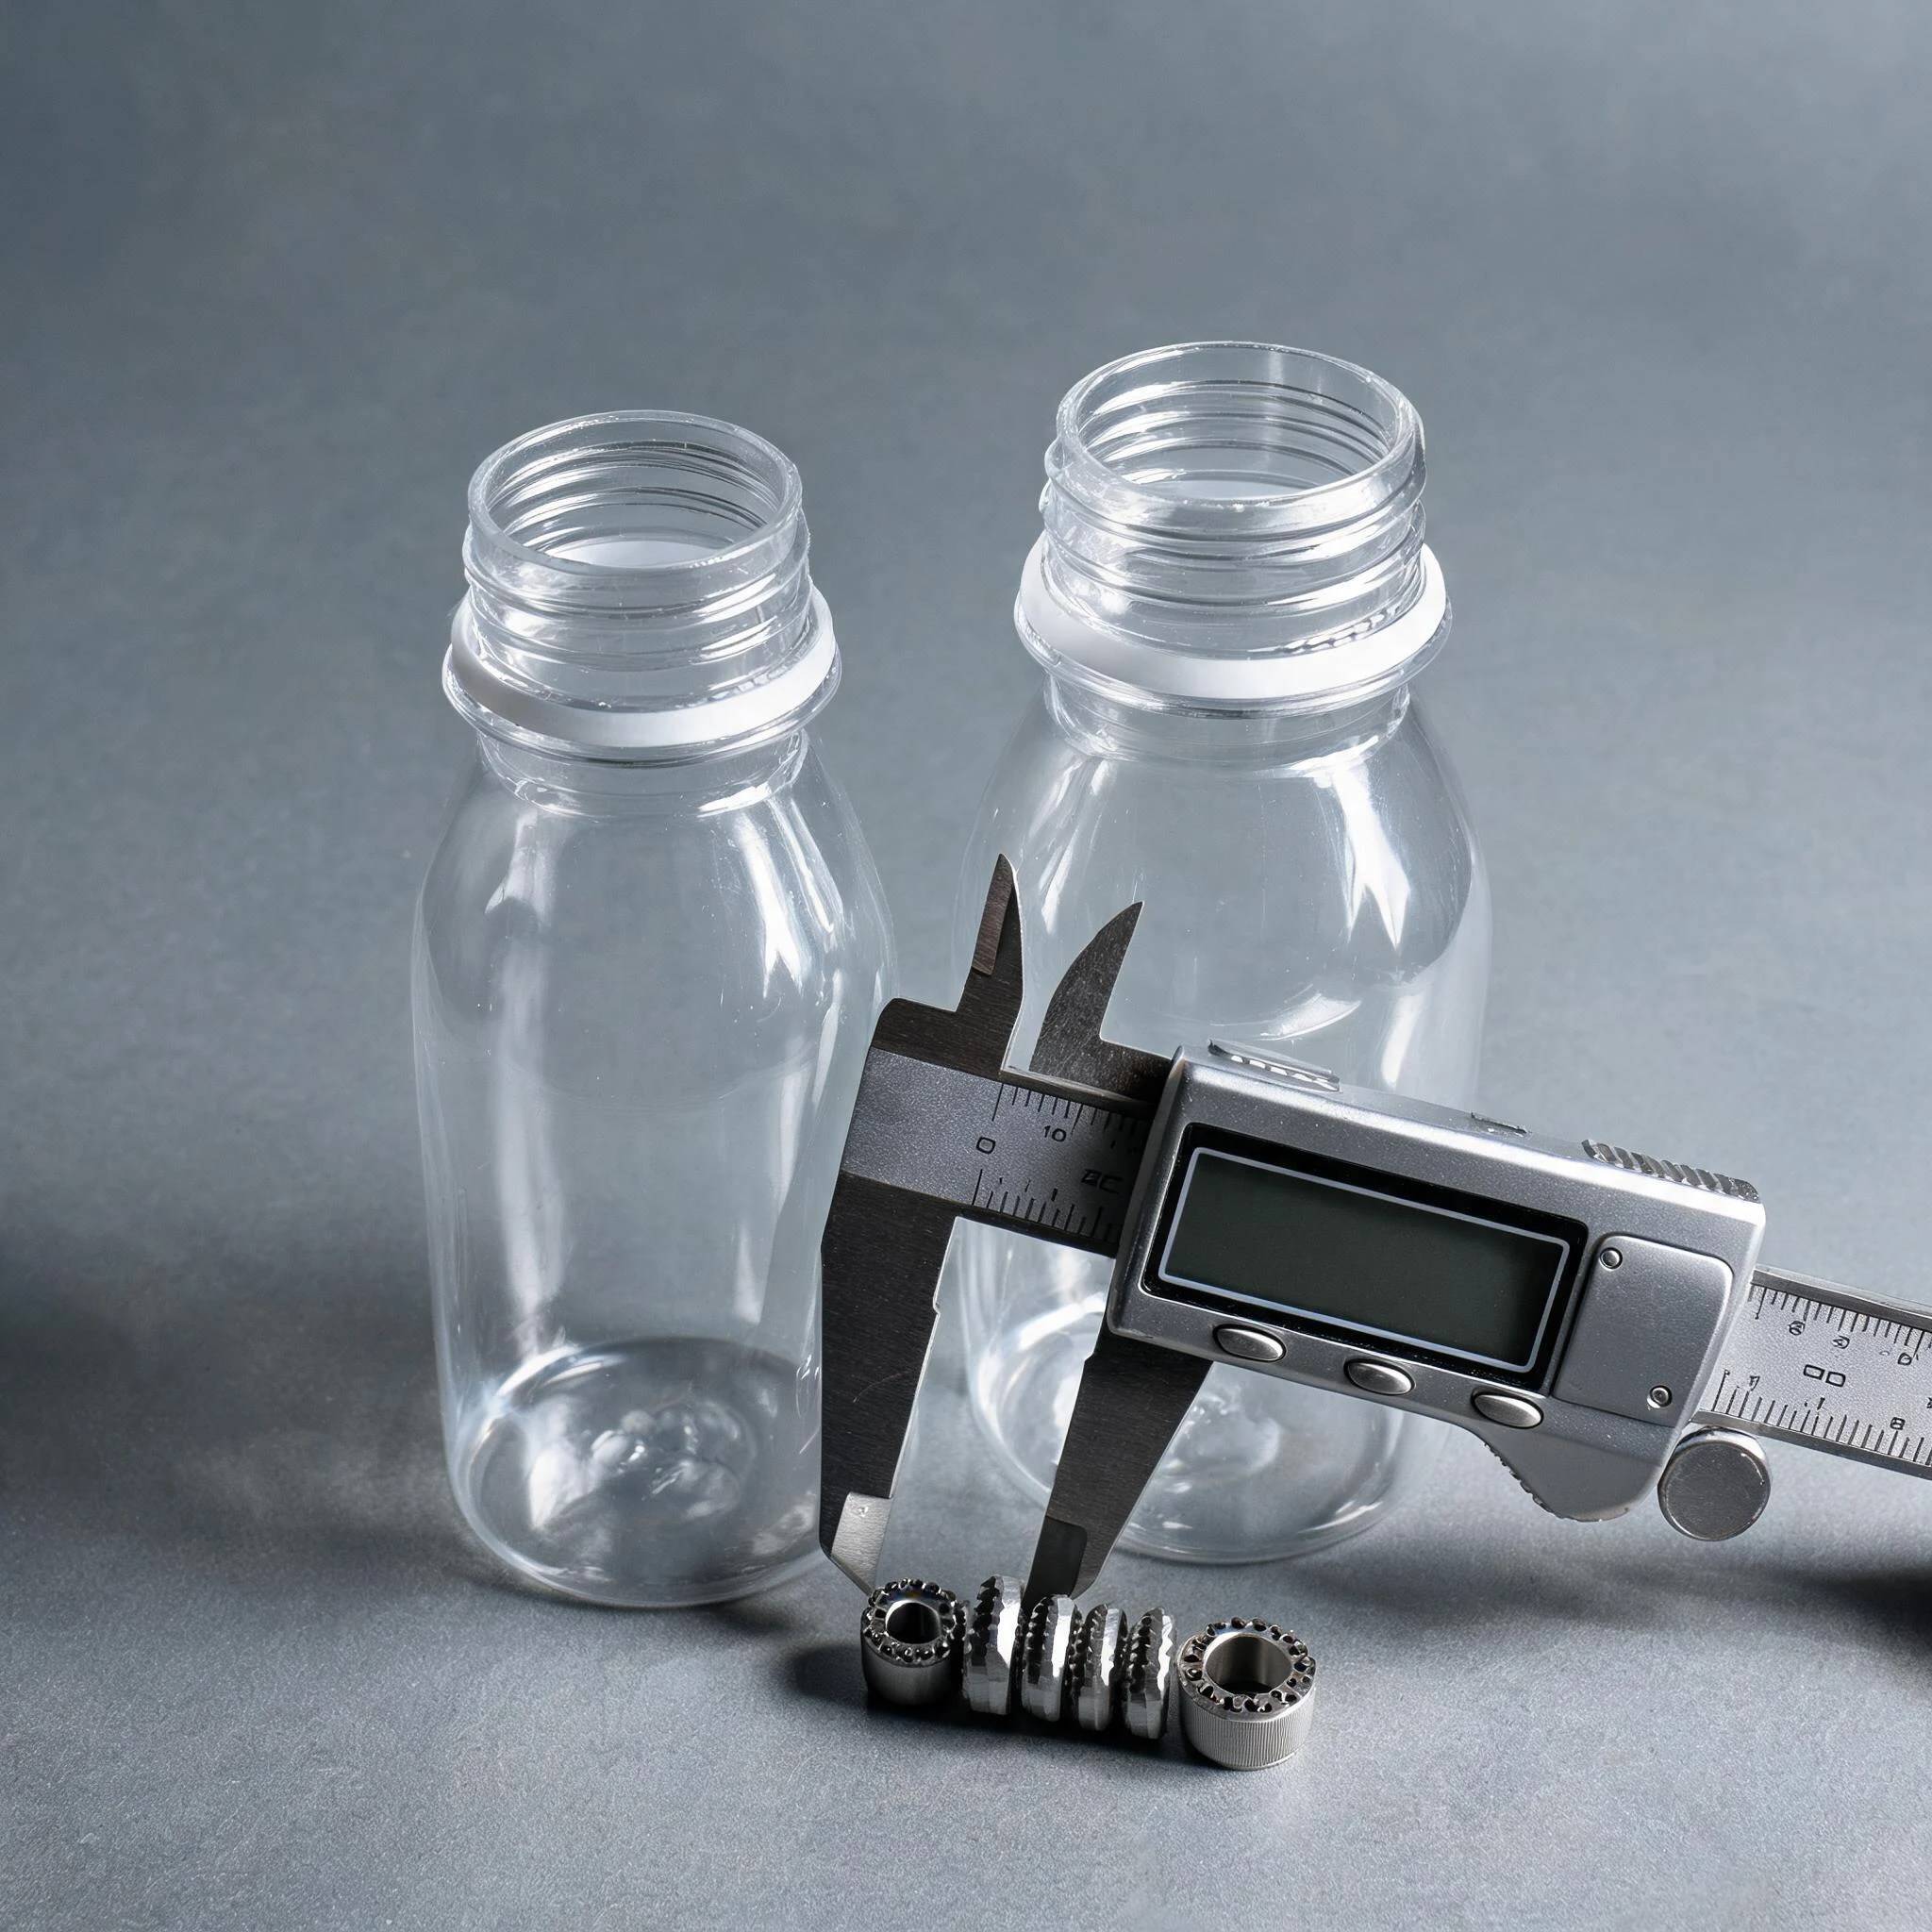
410은 나사가 얕고 회전이 짧은 규격으로, 대부분의 트리거 스프레이어가 이 규격에 맞춰 만들어집니다. 400은 나사가 더 깊고 회전이 많은 규격으로 로션·음료 클로저에 흔합니다. 두 규격은 지름만 같고 나머지는 다릅니다.
- 400 넥에 410 스프레이어를 끼우면 한 바퀴쯤 돌다가 위로 떠오릅니다. 개스킷이 들려 칼라에서 액이 스며 나옵니다.
- 410 넥에 400 클로저를 조이면 중간에서 걸리고, 억지로 돌리면 칼라가 갈라지거나 병 나사산이 뭉개집니다.
- 같은 코드를 서로 다르게 해석한 두 공급사의 부품을 섞는 것이, 충전 후에야 나타나는 누액의 가장 흔한 원인입니다.
그래서 트리거 병을 맞춤 제작할 때는 스프레이어를 먼저 받습니다. 3D 렌더링보다 실제 수지로 깎은 넥 샘플 한 개가 더 많은 것을 알려 줍니다.
딥튜브: 길이와 절단, 재질
튜브는 병에서 가장 싼 부품이면서, 가장 자주 눈대중으로 자르는 부품입니다. 마지막 한 모금까지 쓰게 하려면 세 가지를 지키면 됩니다.
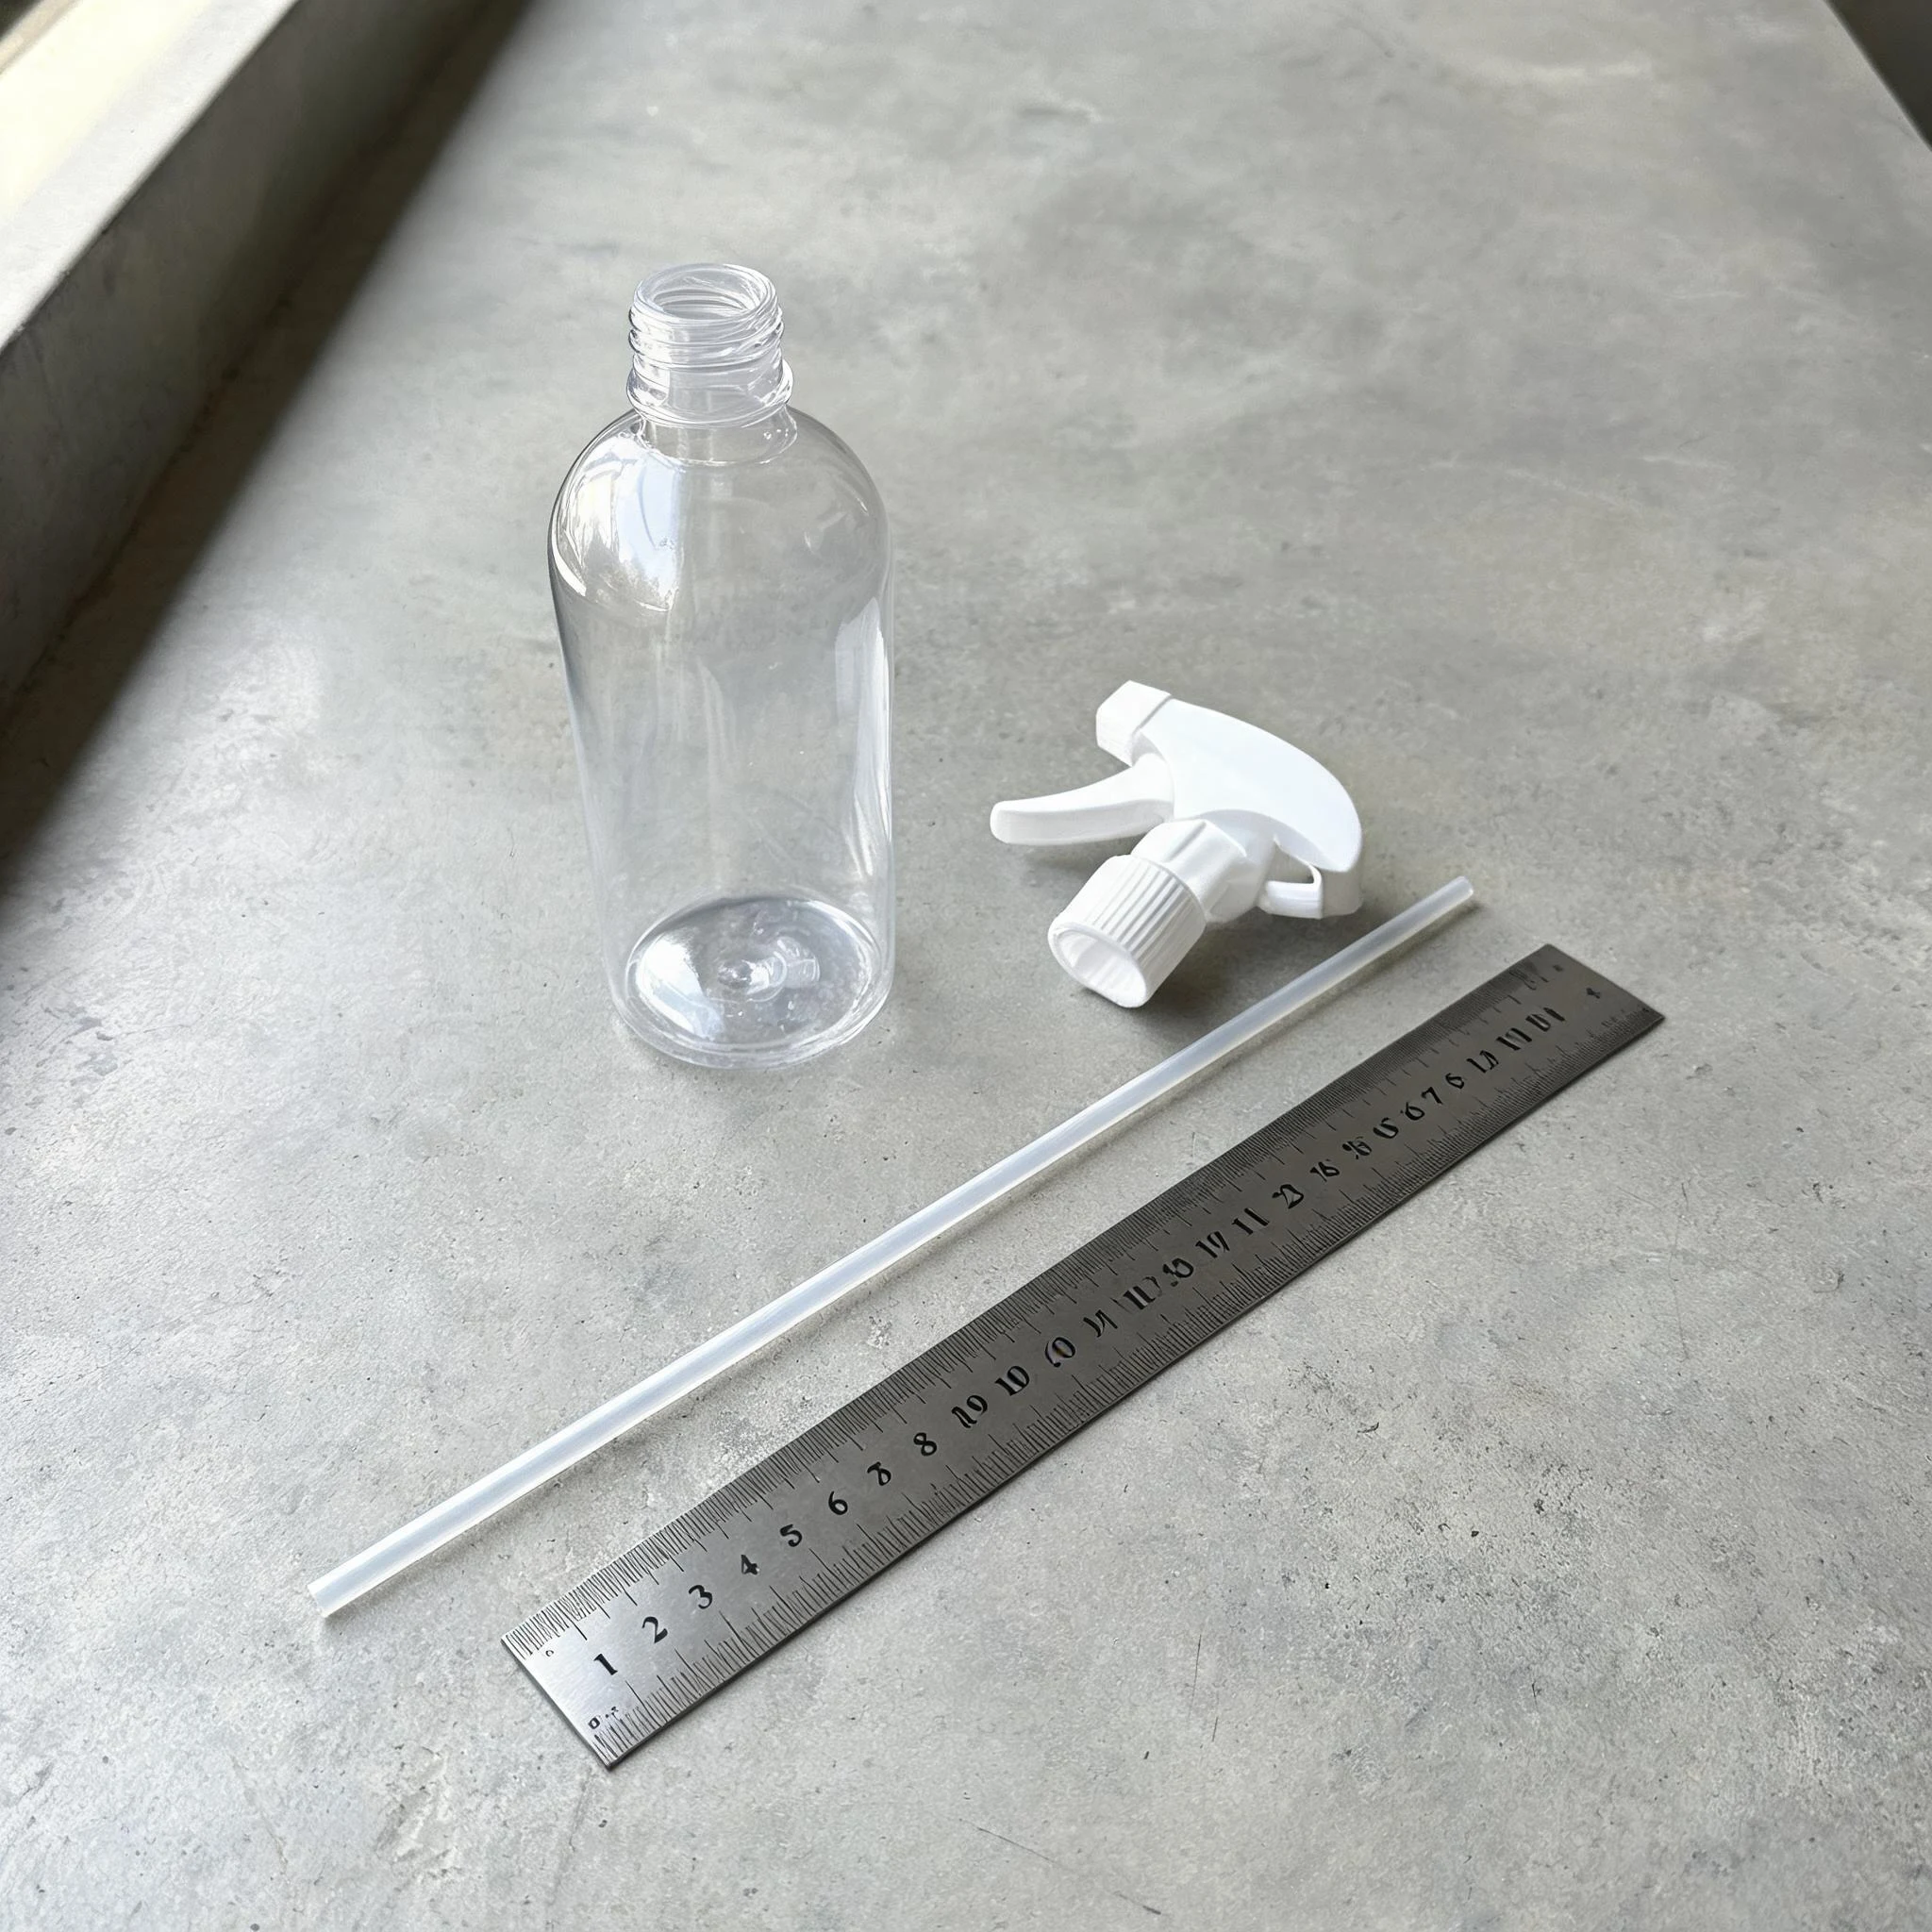
- 길이. 칼라 아래면에서 바닥까지 재고 1.5~3 mm를 뺍니다. 바닥에 닿으면 흡입구가 막혀 분사가 끊기고, 너무 짧으면 고객이 눈으로 보면서도 쓸 수 없는 잔량이 남습니다.
- 절단. 세워서 쓰는 병은 직각 절단이 맞습니다. 기울여 뿌리는 병은 30~45도로 잘라야 기울였을 때 흡입구가 액체 안에 남습니다.
- 재질과 내경. LDPE는 유연해 긴 병에서 잘 따라가고, PP는 뻣뻣해 좁은 목에서도 곧게 섭니다. 내경이 크면 분사량이 많고 물기가 많은 안개가, 작으면 고운 안개와 많은 펌핑 횟수가 나옵니다.
커스텀 병에 기성 스프레이어를 쓸 때 자주 나오는 증상
| 고객이 말하는 증상 | 실제 원인 | 우리가 바꾸는 것 |
|---|---|---|
| 충전 후 칼라에서 액이 배어 나온다 | 넥 높이가 짧아 개스킷이 압착되지 않음 | 스프레이어 도면에 맞춰 넥 인서트 재가공, 개스킷 두께 확인 |
| 펌핑 중에 스프레이어가 풀린다 | 나사 외경이 상한에 붙어 있거나 어깨가 무름 | 나사 공차 조이고, 넥 벽과 어깨 반경 키움 |
| 3분의 1쯤 남으면 분사가 끊긴다 | 튜브가 짧거나 모서리에서 말려 올라감 | 충전 상태의 병으로 튜브 길이 재계산, 경사 절단 적용 |
| 수백 번 펌핑하면 안개가 물줄기가 된다 | 칼라로 공기가 들어오거나 튜브가 바닥에서 공기를 빨아들임 | 칼라 토크 확인, 바닥 간격 재설정 |
금형 제작 전에 측정할 여섯 가지
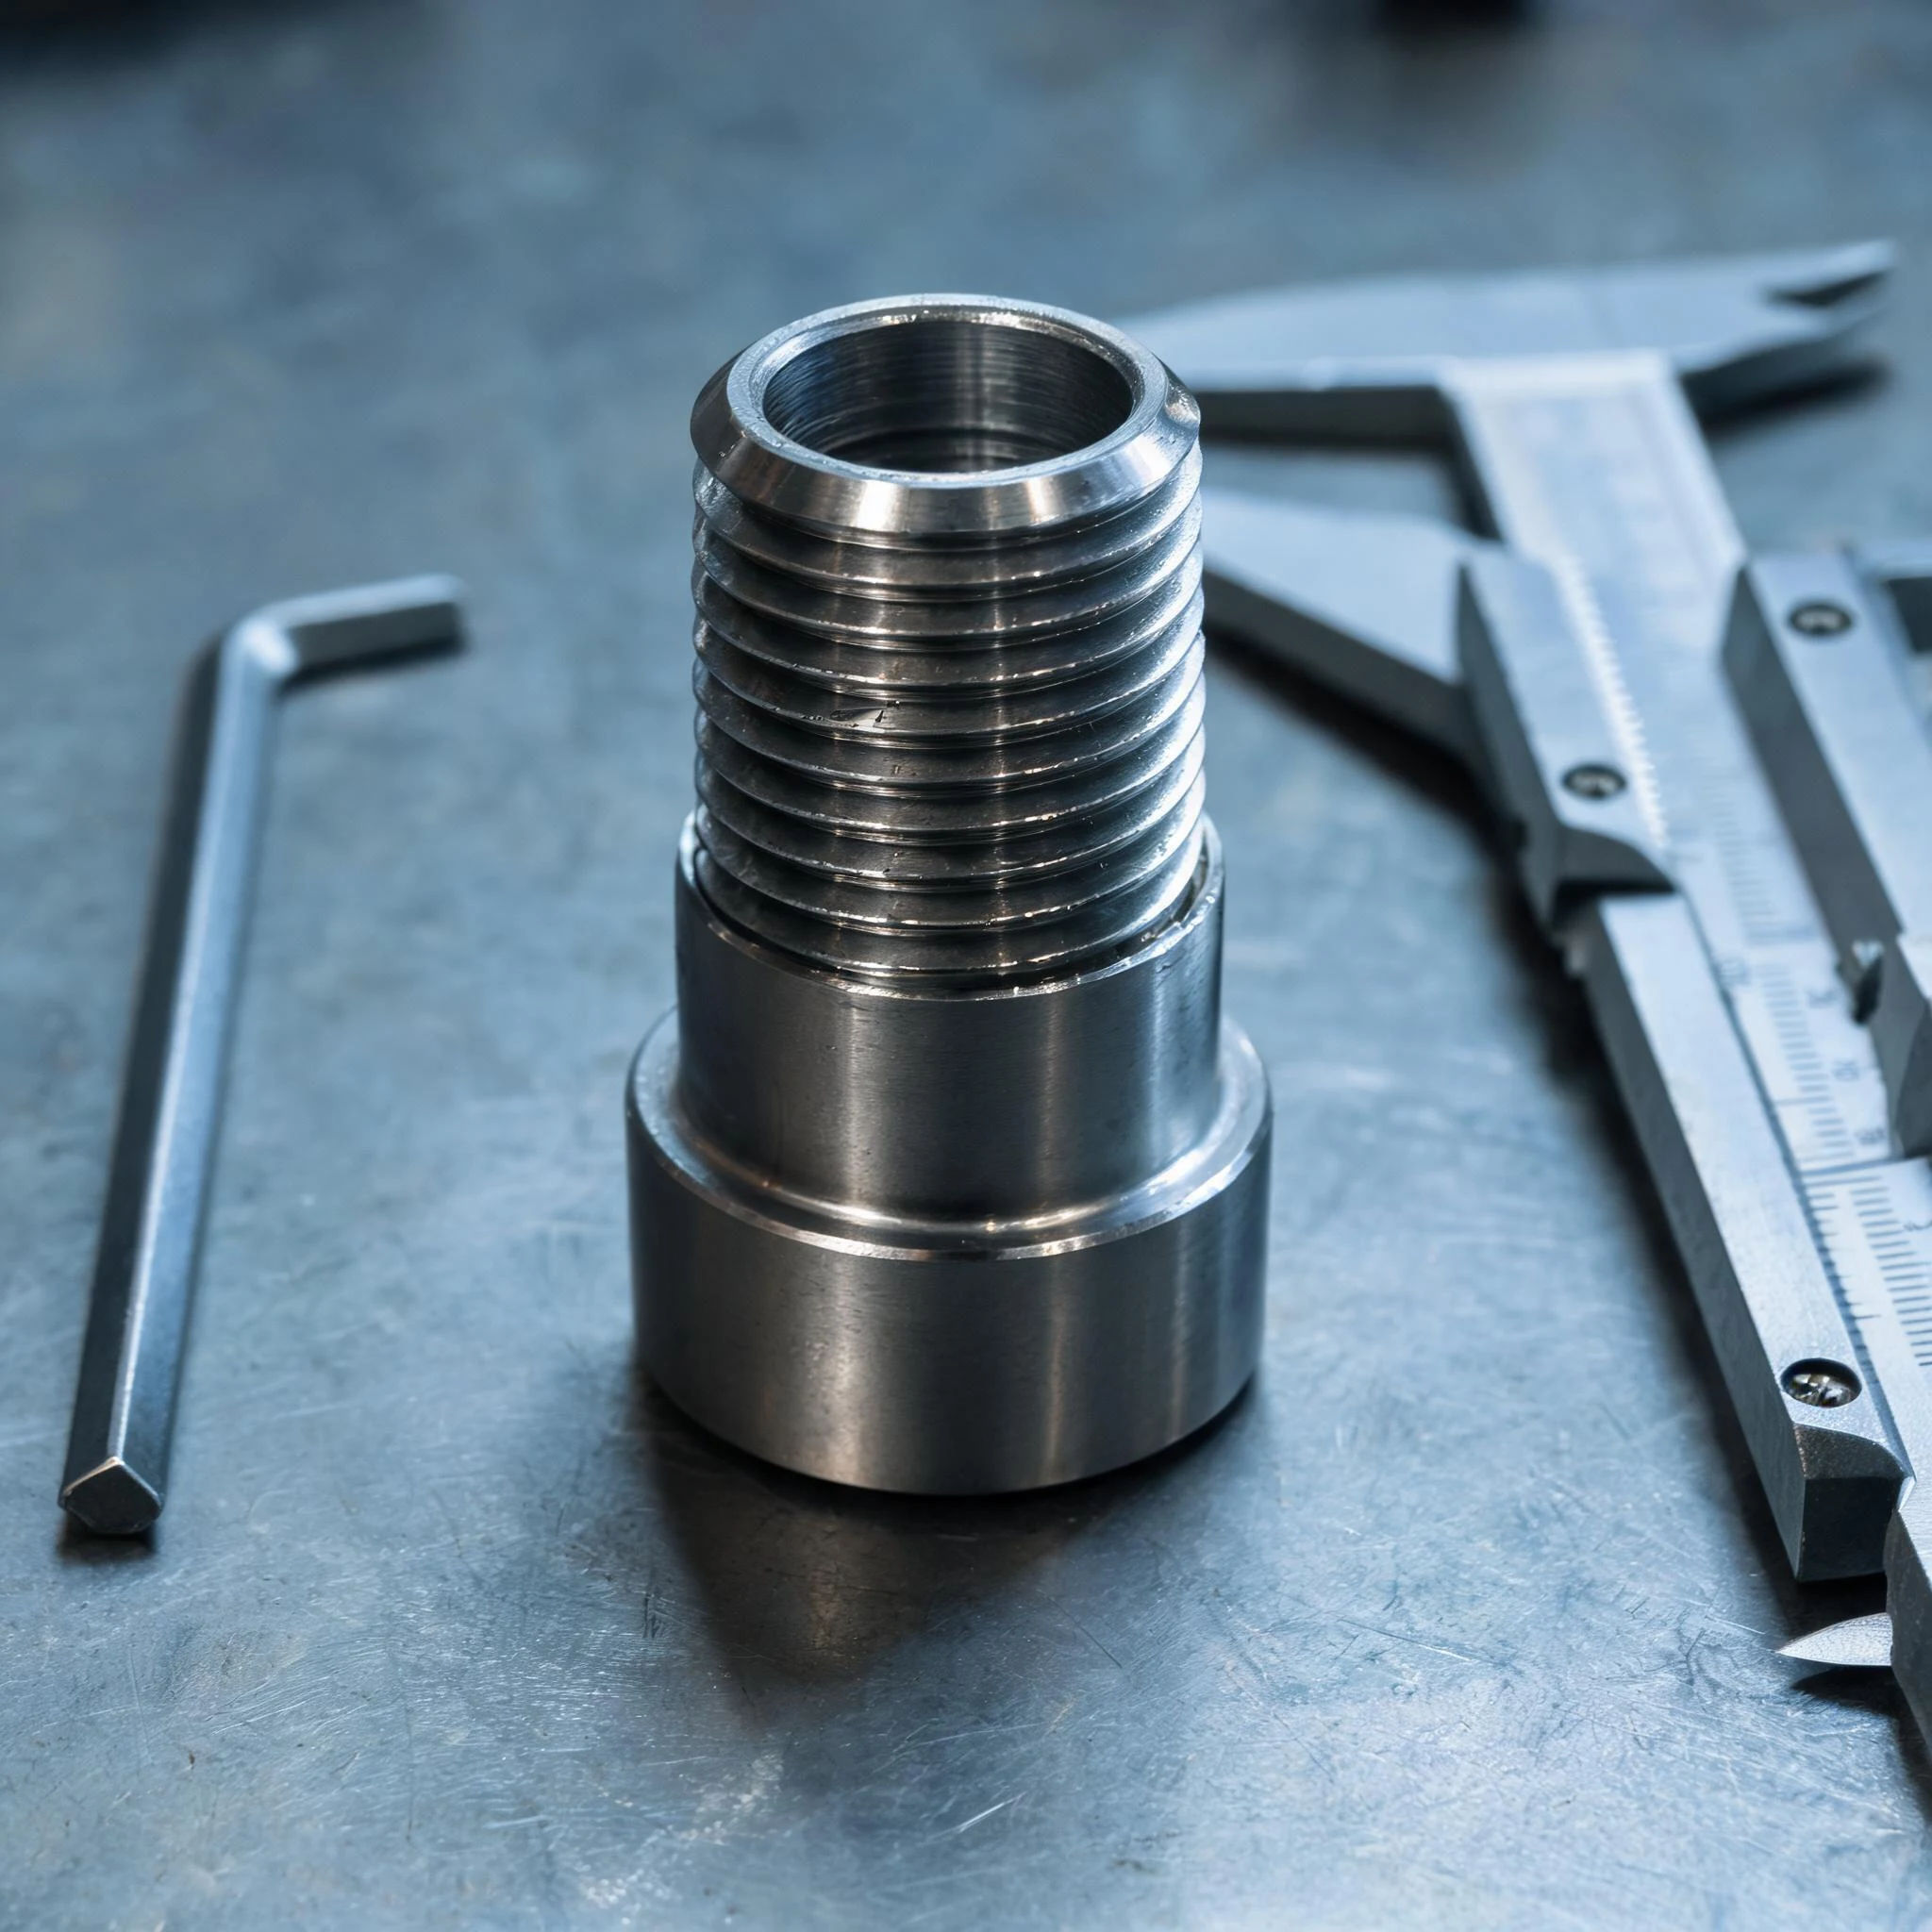
금형이 맞는지 결정하는 것은 이 30분의 작업입니다. 카탈로그가 아니라 승인된 스프레이어에서 측정합니다.
- 내경과 밀봉면 형상 — 캘리퍼와 나사 게이지로 측정합니다.
- 나사 규격과 피치 — 실제 스프레이어를 가공한 샘플 넥에 조립해 확인합니다.
- 칼라 높이와 스커트 깊이 — 넥 높이 공차가 여기서 정해집니다.
- 개스킷 종류와 두께, 그리고 스프레이어가 기대하는 압착량.
- 딥튜브 내경과 스프레이어 본체에 꽂히는 깊이.
- 충전 중량 — 정격 용량이 아니라 실제 충전 높이로 튜브 길이를 계산합니다.
맞춤 병체라면 생산용 수지로 넥 샘플을 먼저 깎고 실제 스프레이어를 끼워 본 뒤 금형을 내보냅니다. 며칠이 더 걸리지만, 가장 값비싼 샘플 라운드를 없애 줍니다.
샘플로 확인하는 피팅 시험
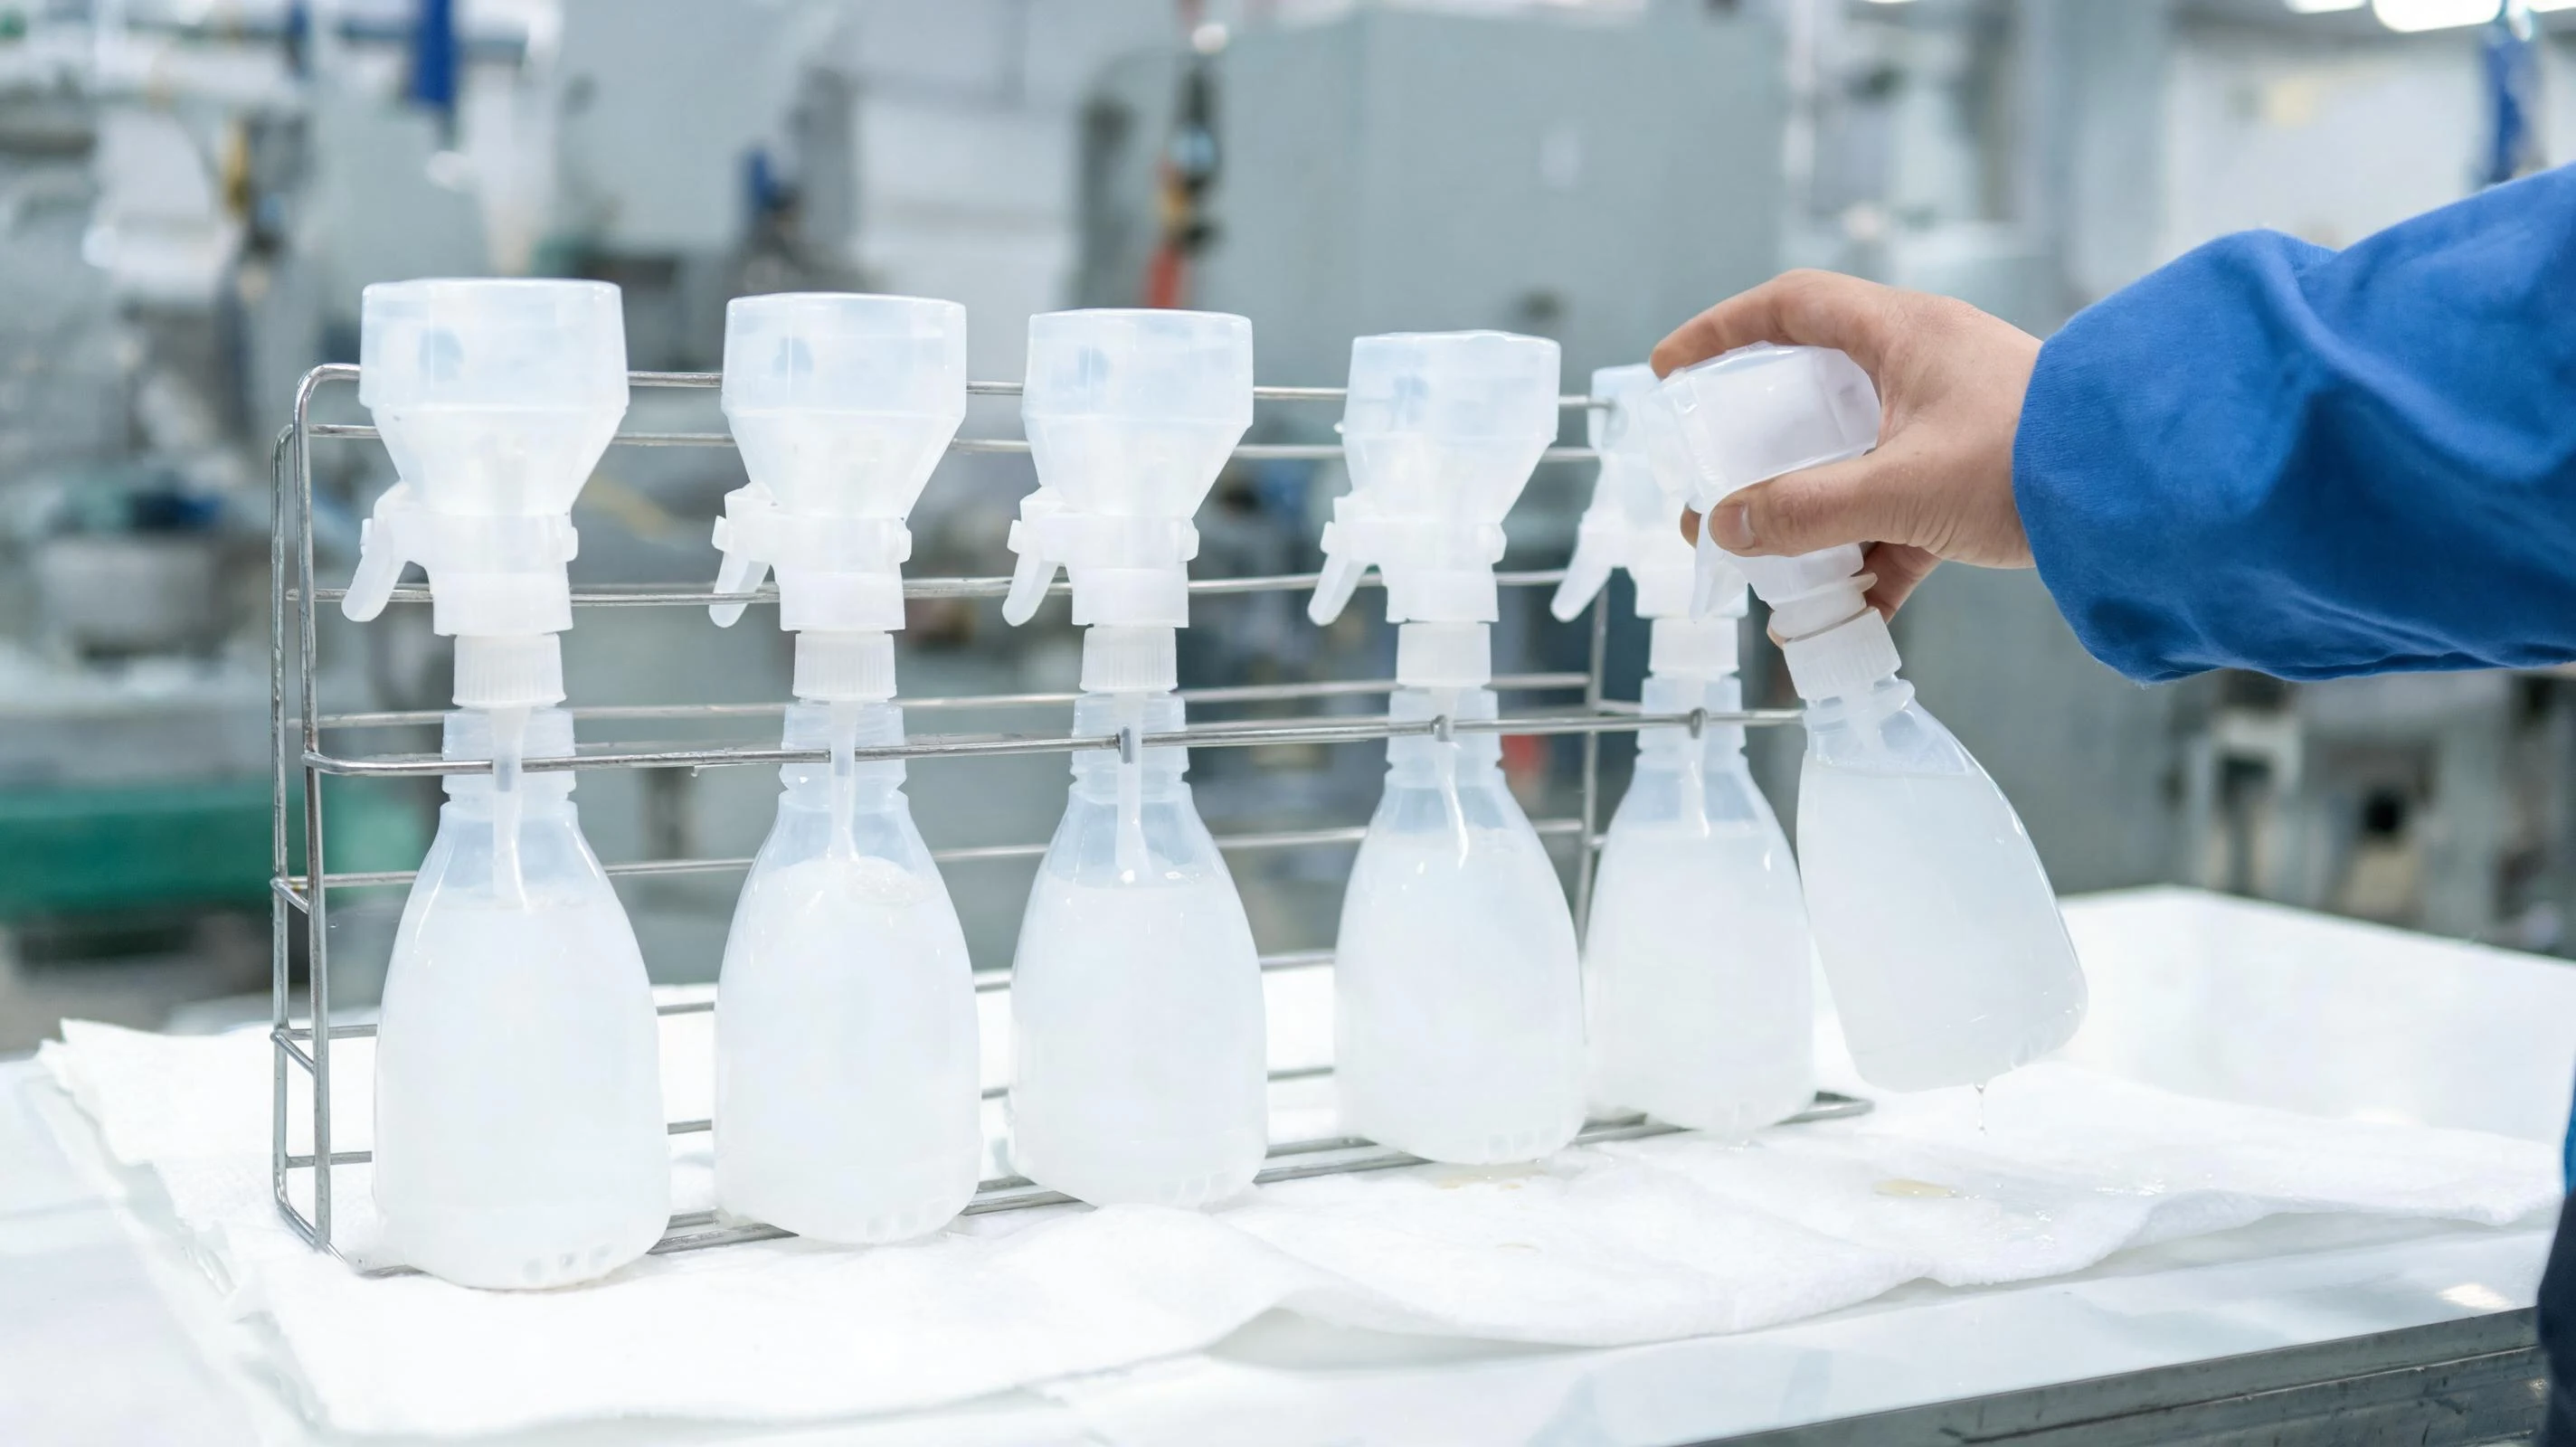
샘플 병이 나오면 여섯 가지 시험으로 양산 준비가 되었는지 판단할 수 있습니다.
- 스프레이어를 열 번 조였다 풀고, 첫 회전과 마지막 회전의 토크를 기록합니다.
- 정격까지 채우고 뒤집어 흰 종이 위에서 24시간 세워 둡니다.
- 충전한 병을 40 °C에서 일주일 두고, 뒤집기 시험을 반복합니다.
- 200회 펌핑하며 패턴과 분사량, 방아쇠 감촉의 변화를 봅니다.
- 충전한 병을 1.2 m 높이에서 단단한 바닥에 떨어뜨리고 넥의 응력 흔적을 확인합니다.
- 거의 다 쓸 때까지 뿌리며, 기울였을 때도 액체를 빨아올리는지 확인합니다.
늦은 넥 변경의 비용
승인 후 색상이나 라벨을 바꾸는 것은 일상입니다. 넥은 다릅니다. 넥은 강재 안에 들어 있기 때문입니다.
| 변경 내용 | 다시 해야 하는 일 | 일정 영향 |
|---|---|---|
| 넥 규격만 변경 | 넥 인서트 재가공 또는 교체, 피팅 샘플 재제작 | 며칠 수준, 나머지 금형은 그대로 |
| 넥과 어깨 동시 변경 | 병체 금형 재가공, 벽 두께와 중량 재검증 | 몇 주, 장식 샘플 전부 폐기 |
| 스프레이어 공급사 교체 | 피팅 샘플, 토크 조건, 개스킷 확인, 재승인 | 새 공급사 금형에 따라 달라지며, 병은 그대로일 수도 있습니다 |
| 충전 후 발견 | 충전 재고, 라벨, 2차 포장 | 가장 비싼 경우: 포장이 아니라 제품이 손실됩니다 |
늦게 바꿔야 한다면 인서트만 바꾸세요. 어깨까지 손대는 순간 중량, 벽 두께, 장식 승인이 모두 다시 열립니다.
구매 담당자가 자주 묻는 질문
지금 쓰는 스프레이어를 새 맞춤 병에 그대로 쓸 수 있나요?
가능하고 보통 그쪽이 저렴합니다. 스프레이어는 승인 상태로 두고 병을 거기에 맞춰 만듭니다. 스프레이어 실물이나 도면과 생산 샘플 세 개를 보내 주시면 넥을 그 기준으로 설계합니다.
왜 충전한 뒤에만 칼라에서 새나요?
밀봉은 하중에 의존합니다. 빈 병은 개스킷을 액체로 밀지 않습니다. 넥이 조금 짧거나 개스킷이 조금 얇으면, 병에 무게와 움직임이 생기는 순간부터 누액이 나타납니다.
딥튜브는 얼마나 길어야 하나요?
칼라 아래면에서 바닥까지 잰 길이에서 1.5~3 mm를 뺀 값입니다. 빈 병 기준이 아니라 충전된 병에서 재세요. 빈 상태에서 바닥을 비켜 가던 튜브도 하중으로 바닥이 팽창하면 닿을 수 있습니다.
이미 판매 중인 병의 넥을 그대로 만들 수 있나요?
디자인이 보호되지 않은 제품이라면 치수를 측정해 맞추고 피팅 샘플로 확인합니다. 병과 쓰려는 스프레이어를 보내 주시면 금형 견적 전에 치수와 차이를 정리해 드립니다.