オリジナルのスプレーボトルが失敗するのは、形ではありません。接合部です。スプレーヤーを支える口部、それを押さえてシールするカラー、最後の数ミリリットルまで吸い上げるチューブ。この三つが金型を削る前に揃っていれば、量産品は承認したサンプルと同じように動きます。揃っていなければ、サンプルラウンドのたびに液漏れを追いかけることになり、それはどんな装飾でも隠せません。
スプレーボトルは「1本のボトル」ではなく3つの接合部
デザイナーはシルエットを、購買担当者は単価を見ます。不具合はその間、別々の部品が出会う3か所で起きます。
- 口部とスプレーヤー。 スプレーヤーが口部に載り、ガスケットがシール面に押し付けられ、カラーが全体を下に抑えます。0.2〜0.3 mm のずれでもねじは噛むのに、シールは成立しません。
- チューブとボトルの深さ。 チューブは底に触れずに底まで届き、半分空になった状態で傾けても真っ直ぐ立っている必要があります。
- 肩部とスプレーヤー本体。 トリガーは1本あたり数百回、手で引かれます。この荷重で肩や口部の肉がたわむと、カラーが緩み、残量が減るほど噴霧が変わります。
見積はボトル本体から始まりがちですが、設計は使うスプレーヤーから逆算すべきです。自由度が最も小さいのがスプレーヤーだからです。
口部規格が実際に決めていること
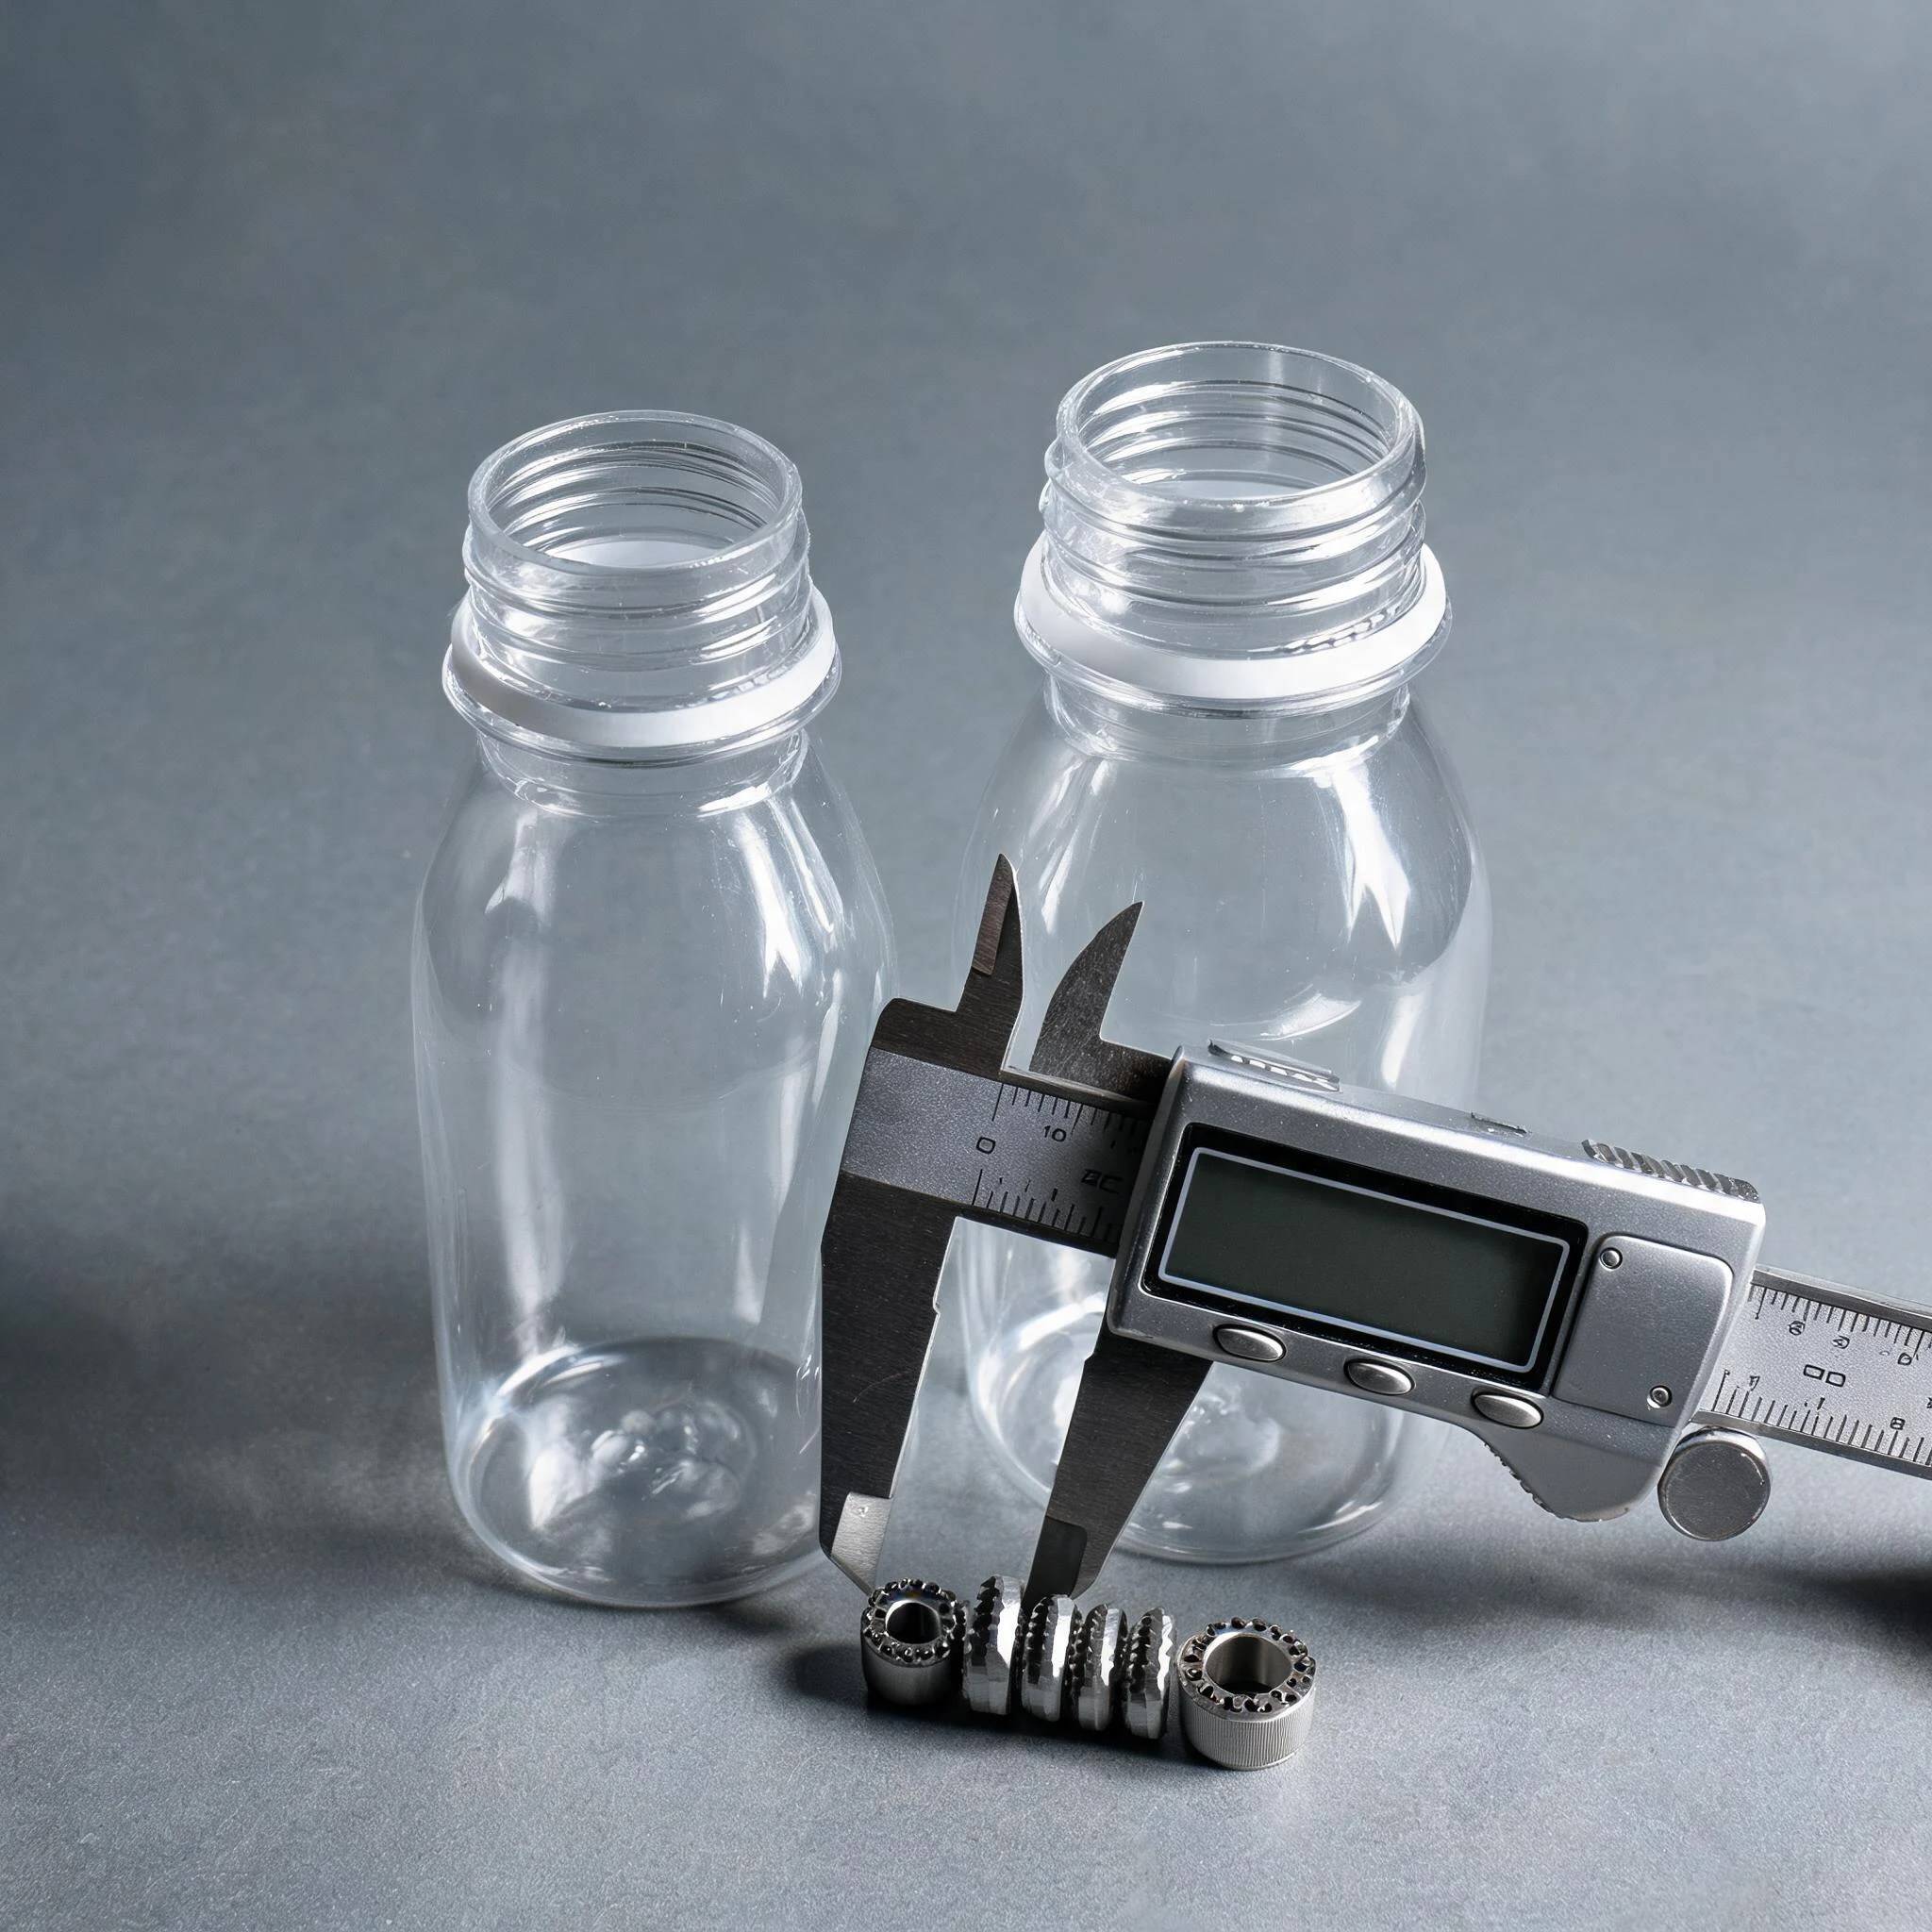
「28/410」は略号であって図面ではありません。前の数字は口部の呼び径(mm)、後ろの3桁はねじとビードの規格を表します。だから 28/410 と 28/400 は似て見えて、シールの仕方が違います。実際に嵌合を決めるのは次の4寸法です。
| 寸法 | 測る場所 | 違うと起きること |
|---|---|---|
| 内径(T) | シール面の内側の径 | 小さければスプレーヤーの差し込みが入らず、大きければガスケットが潰れずカラーから滲みます |
| ねじ外径(E) | ねじ山の頂点をまたいで | きついとカラーが噛んで割れ、緩いとポンピング中に戻ります |
| 口部高さ(H) | 口元から肩部まで | シール前にカラーが肩に当たって止まる、または浮いて見えます |
| サポートビード | ねじの下のリング | 改ざん防止バンドや一部のカラーが乗る場所を失います |
スプレーボトルをシールしているのはねじではなくガスケットです。ねじはガスケットを押す力を作るだけで、ねじの深さと口部高さは型番の径と同じくらい重要です。
410と400は同じ口部ではありません
410 はねじが浅く回転の少ない規格で、多くのトリガースプレーヤーがこれを前提に作られています。400 はねじが深く回転数も多く、ローションや飲料のキャップに多い規格です。共通なのは径だけで、それ以外は別物です。
- 400 の口部に 410 のスプレーヤーを付けると、1回転ほどで浮き上がります。ガスケットが持ち上げられ、カラーから液が滲みます。
- 410 の口部に 400 のキャップを締めると途中で止まり、無理に回すとカラーが割れるかボトルのねじが潰れます。
- 同じ記号を別々に解釈した2社の部品を混ぜることが、充填後にだけ現れる液漏れの最大の原因です。
だからトリガーボトルの案件では、まずスプレーヤーをお預かりします。3Dレンダリングより、実際の樹脂で削った口部サンプル1本のほうが多くを語ります。
ディップチューブ:長さ・カット・材質
チューブはボトルで最も安い部品であり、最も目分量で切られやすい部品でもあります。最後まで使えるようにするには3つのルールだけです。
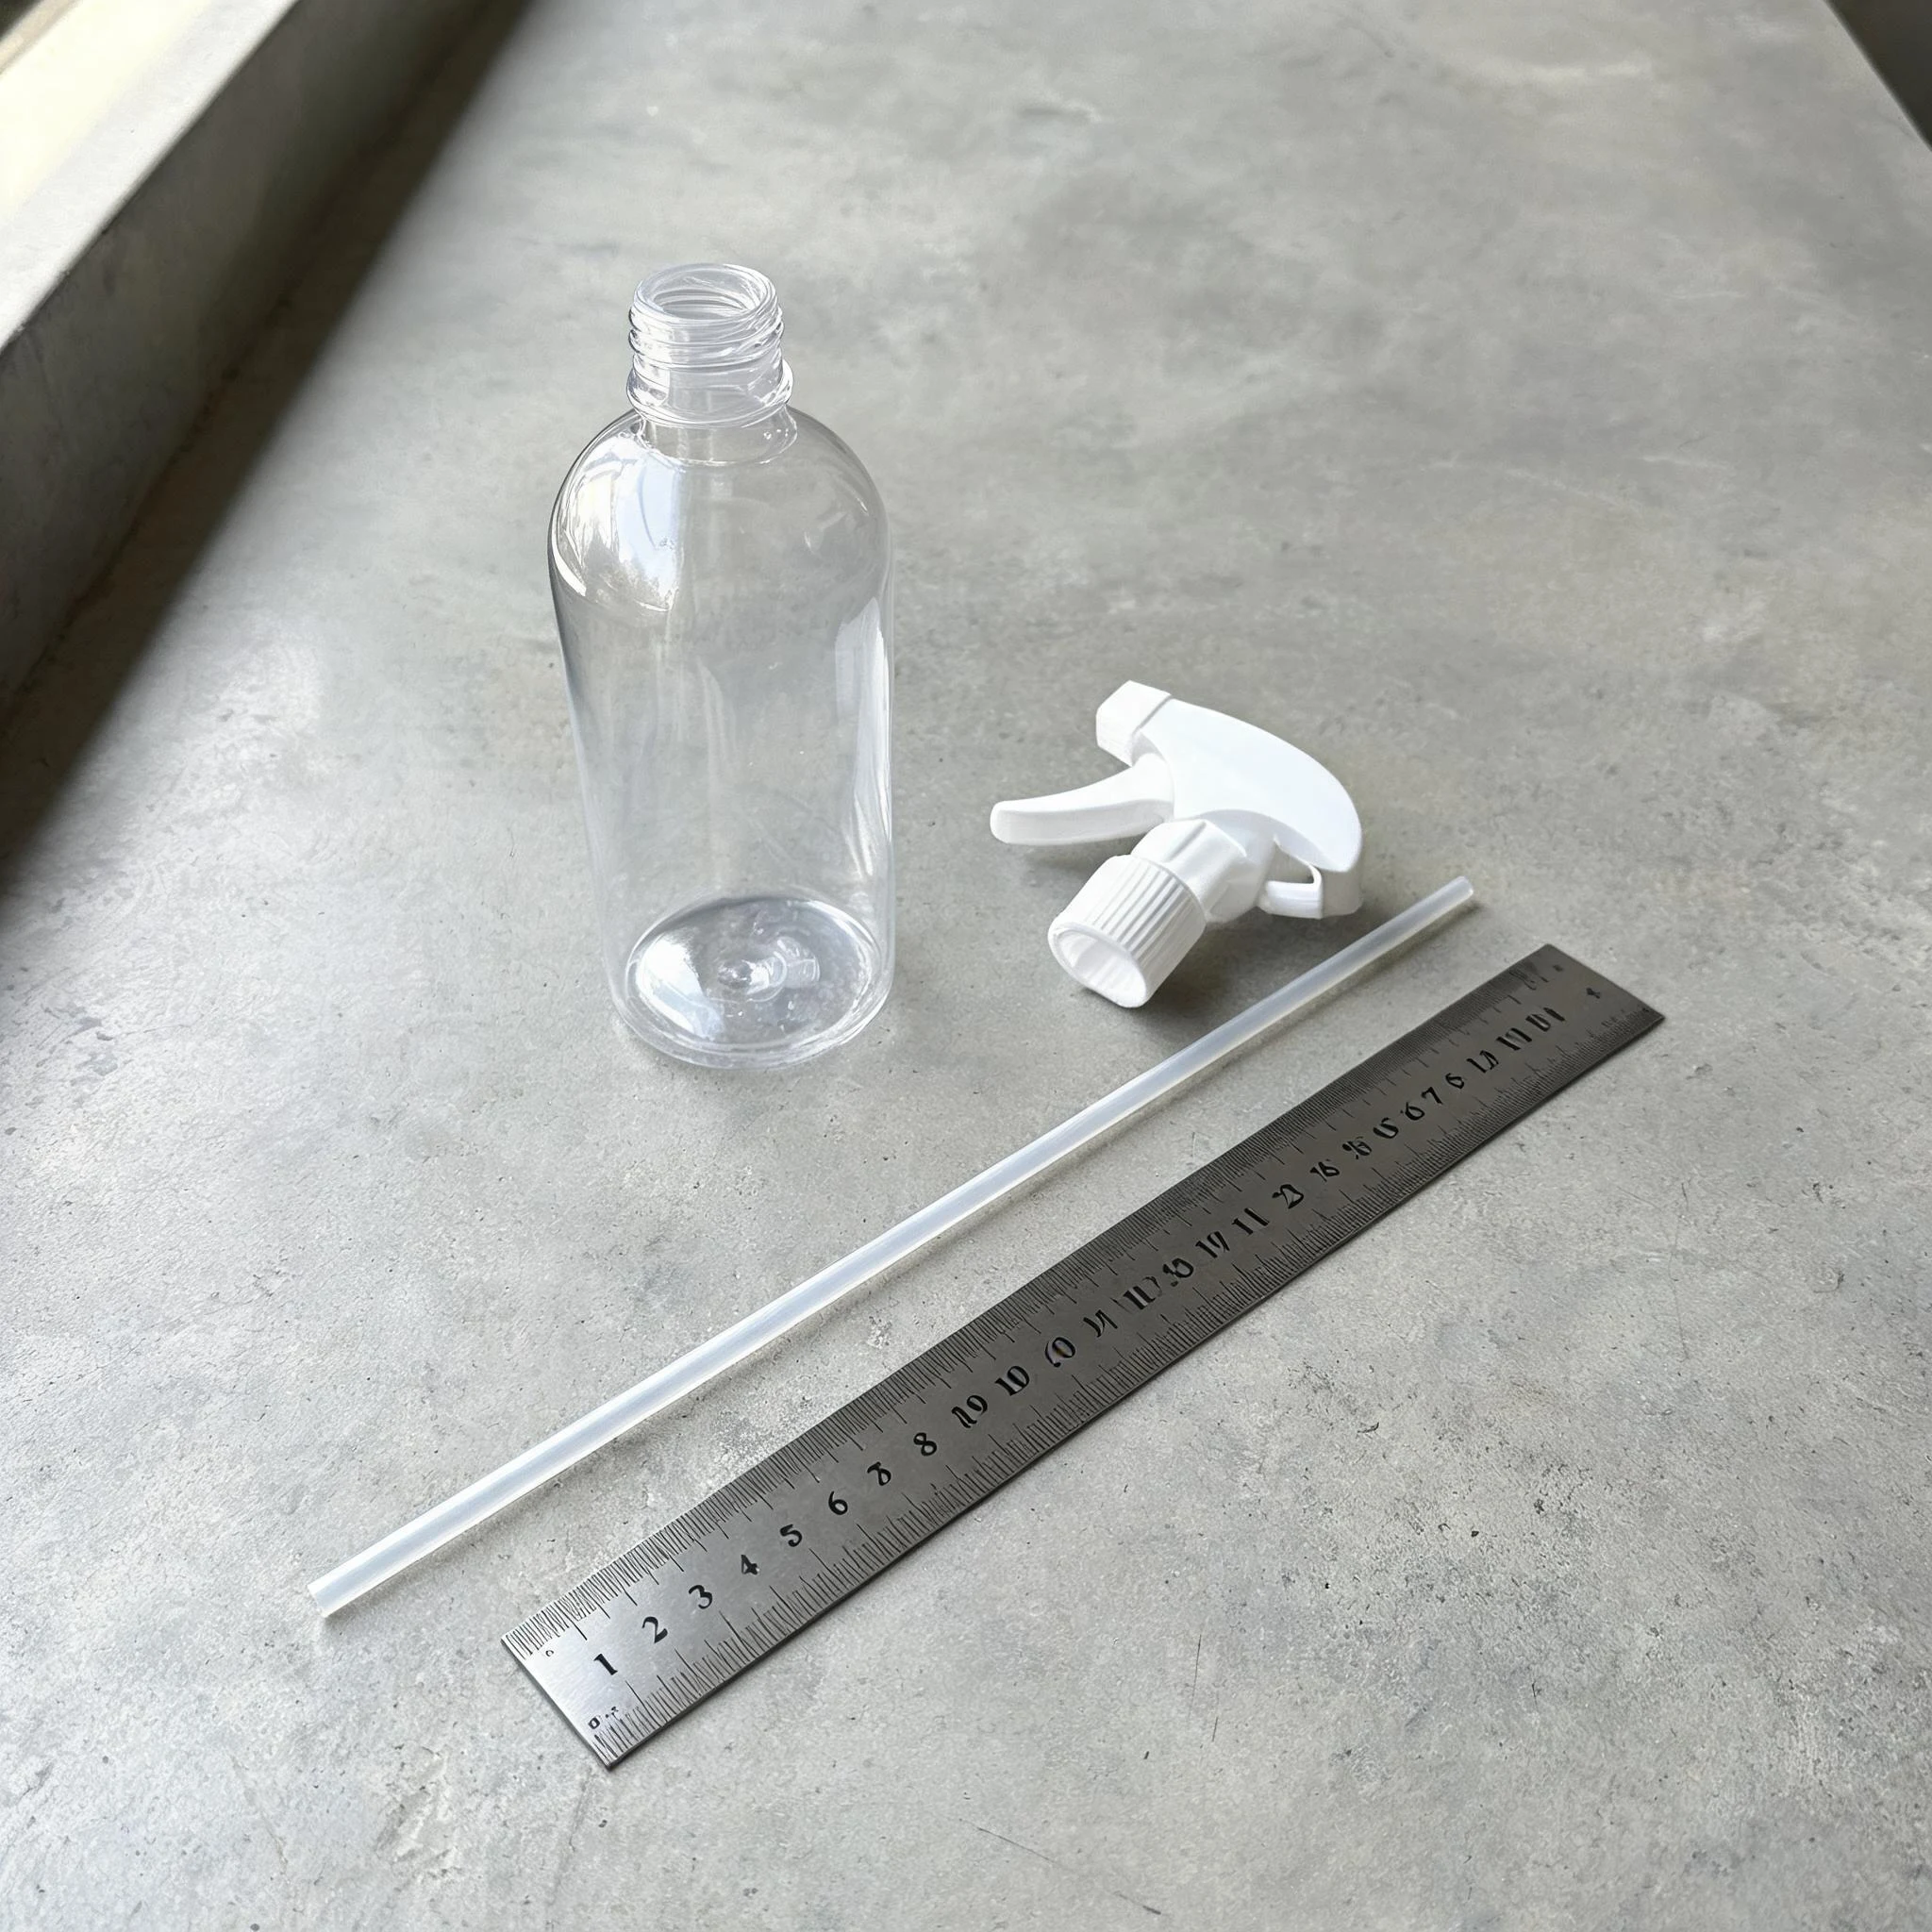
- 長さ。 カラー下面から底まで測り、1.5〜3 mm 引きます。底に当たると吸入口が塞がって噴霧が途切れ、短すぎると使えないまま見えてしまう残液が残ります。
- カット。 立てて使うなら直角。傾けて噴霧するなら 30〜45° に切ると、傾けたときも吸入口が液中に残ります。
- 材質と内径。 LDPE は柔らかく長いボトルによく沿い、PP は硬く細い口部でも真っ直ぐ立ちます。内径が広いと吐出量が多く濡れた霧に、狭いと細かな霧と多いポンピング回数になります。
ボトルはオリジナル、スプレーヤーは既製品:よく出る症状
| お客様の報告 | 実際の原因 | 当社が変える点 |
|---|---|---|
| 充填後にカラーから滲む | 口部高さが足りずガスケットが潰れていない | スプレーヤー図面に合わせて口部インサートを再加工、ガスケット厚を確認 |
| ポンピング中にスプレーヤーが緩む | ねじ外径が上限、または肩が柔らかい | ねじ公差を詰め、口部の肉と肩のRを増やす |
| 3分の1ほどで噴霧が途切れる | チューブが短い、または低い角から離れて丸まる | 充填状態のボトルで長さを再計算し、斜めカットを採用 |
| 数百回で霧が直線的なjetになる | カラーから空気が入る、またはチューブが底で空気を吸う | カラーの締め付けトルクを確認、底とのすき間を再設定 |
金型を削る前に測る6項目
金型が正しいかを決めるのは、この30分の作業です。カタログではなく、承認済みのスプレーヤーから測ります。
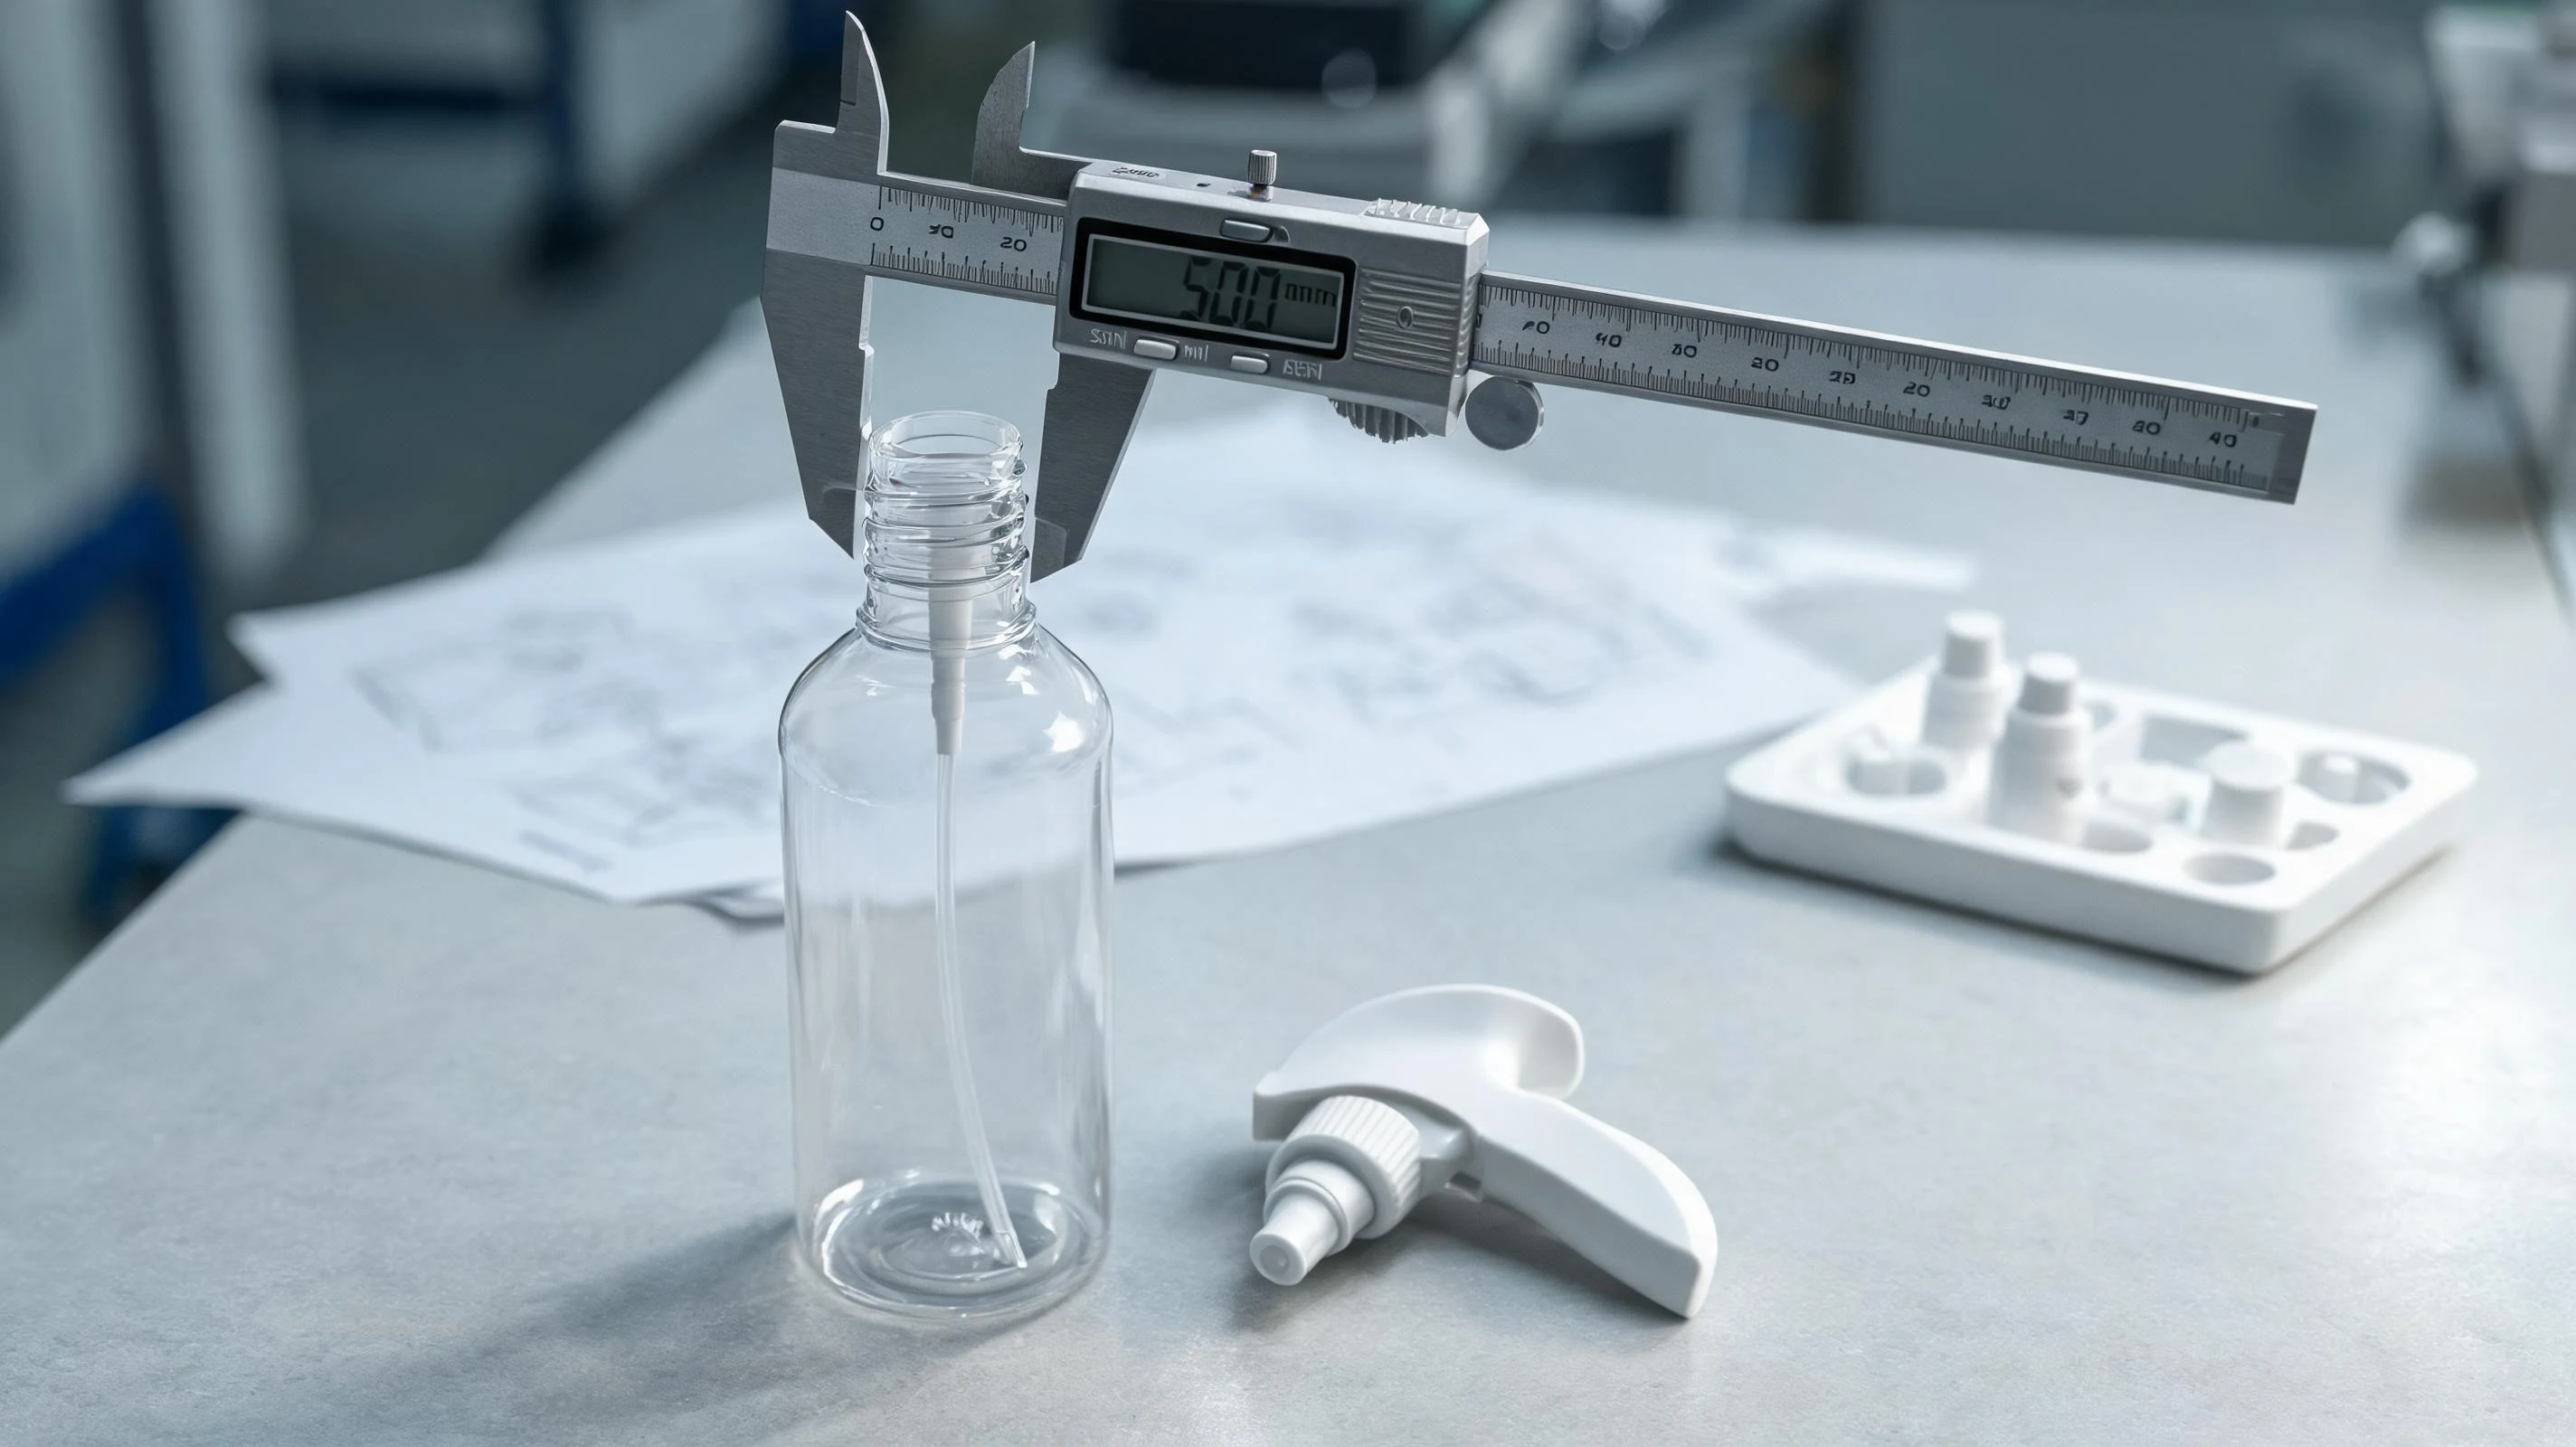
- 内径とシール面の形状 — ノギスとねじゲージで測ります。
- ねじ規格とピッチ — 実際のスプレーヤーを加工したサンプル口部に付けて確認します。
- カラーの高さとスカート深さ — 口部高さの公差はここで決まります。
- ガスケットの種類と厚さ、そしてスプレーヤーが想定する圧縮量。
- チューブの内径と、スプレーヤー本体への差し込み深さ。
- 充填重量 — 呼び容量ではなく実際の液面高さでチューブ長を計算します。
ボトル本体がオリジナルなら、量産と同じ樹脂で口部サンプルを削り、実際のスプレーヤーを付けてから金型を出します。数日増えますが、最も高くつくサンプルラウンドを消せます。
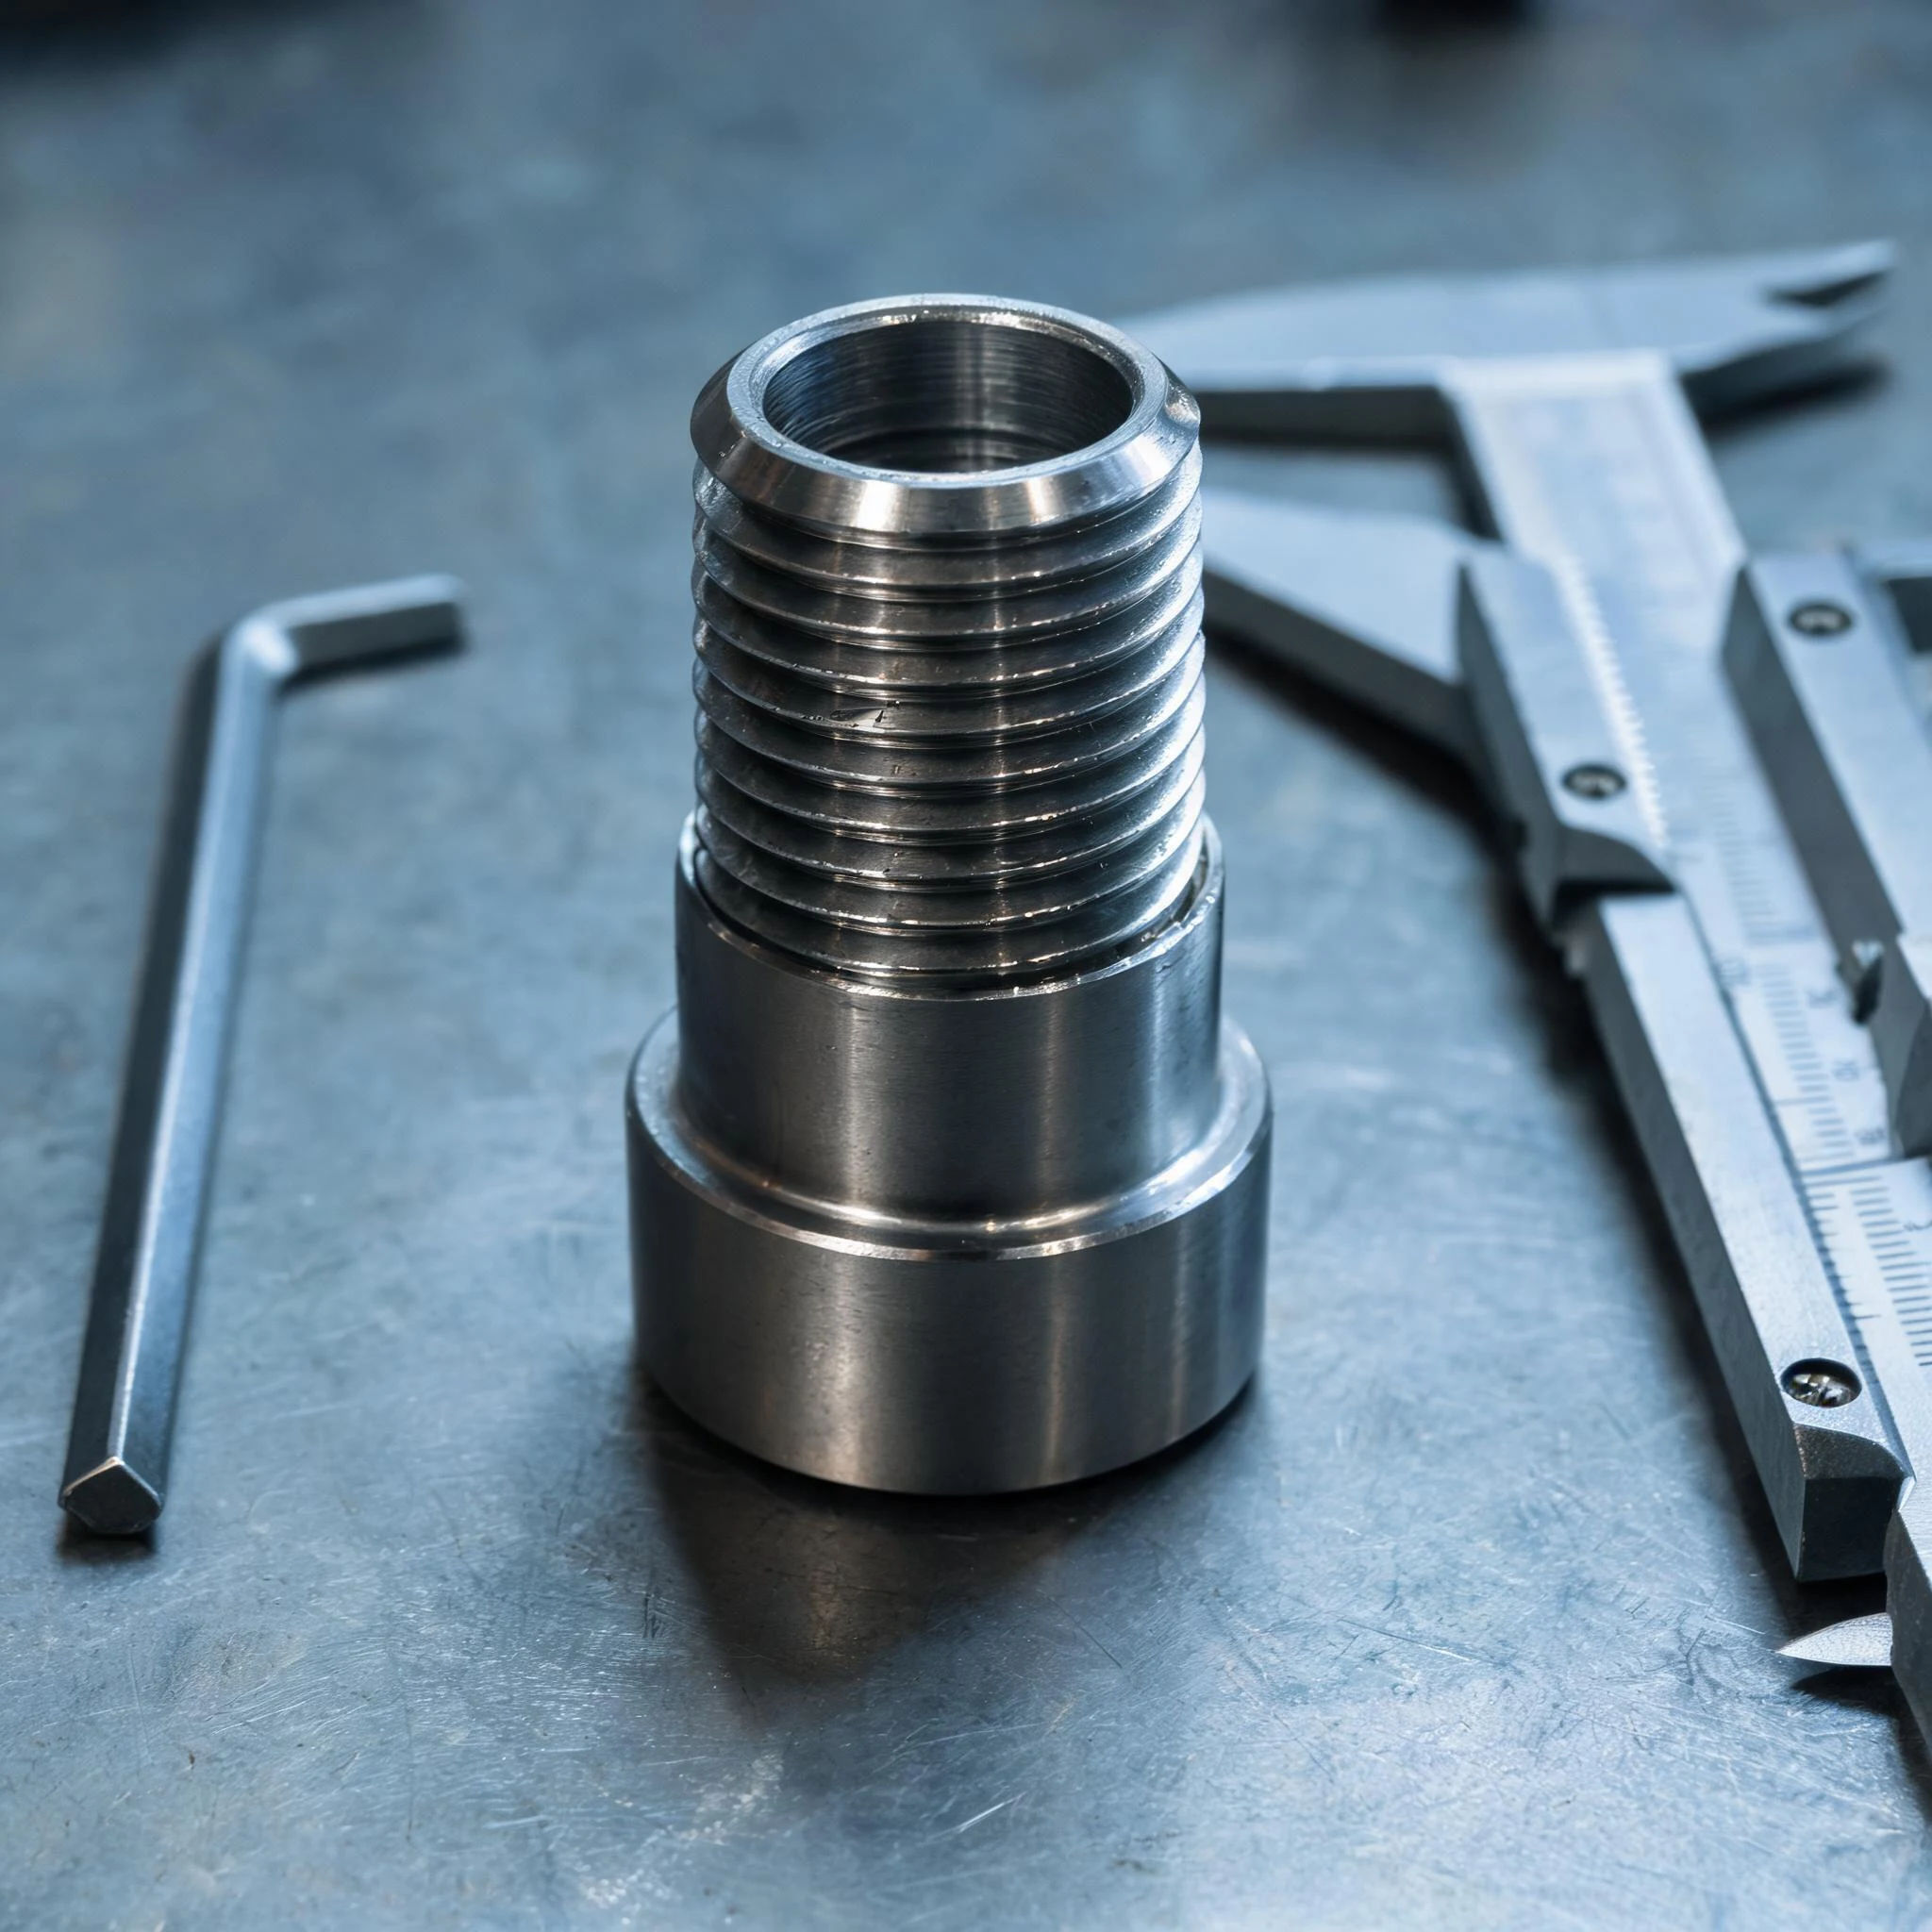
サンプルで確認する嵌合試験
サンプルができたら、6つの試験で量産準備ができているか判断できます。
- スプレーヤーを10回着脱し、最初と最後のトルクを記録します。
- 呼び容量まで充填し、白い紙の上で24時間逆さに置きます。
- 充填したボトルを 40 °C で1週間置き、逆さ試験を繰り返します。
- 200回ポンピングし、噴霧パターン・吐出量・トリガーの感触の変化を見ます。
- 充填したボトルを 1.2 m から硬い床に落とし、口部の応力痕を確認します。
- ほぼ空になるまで噴霧し、傾けたときも液を吸えるか確認します。
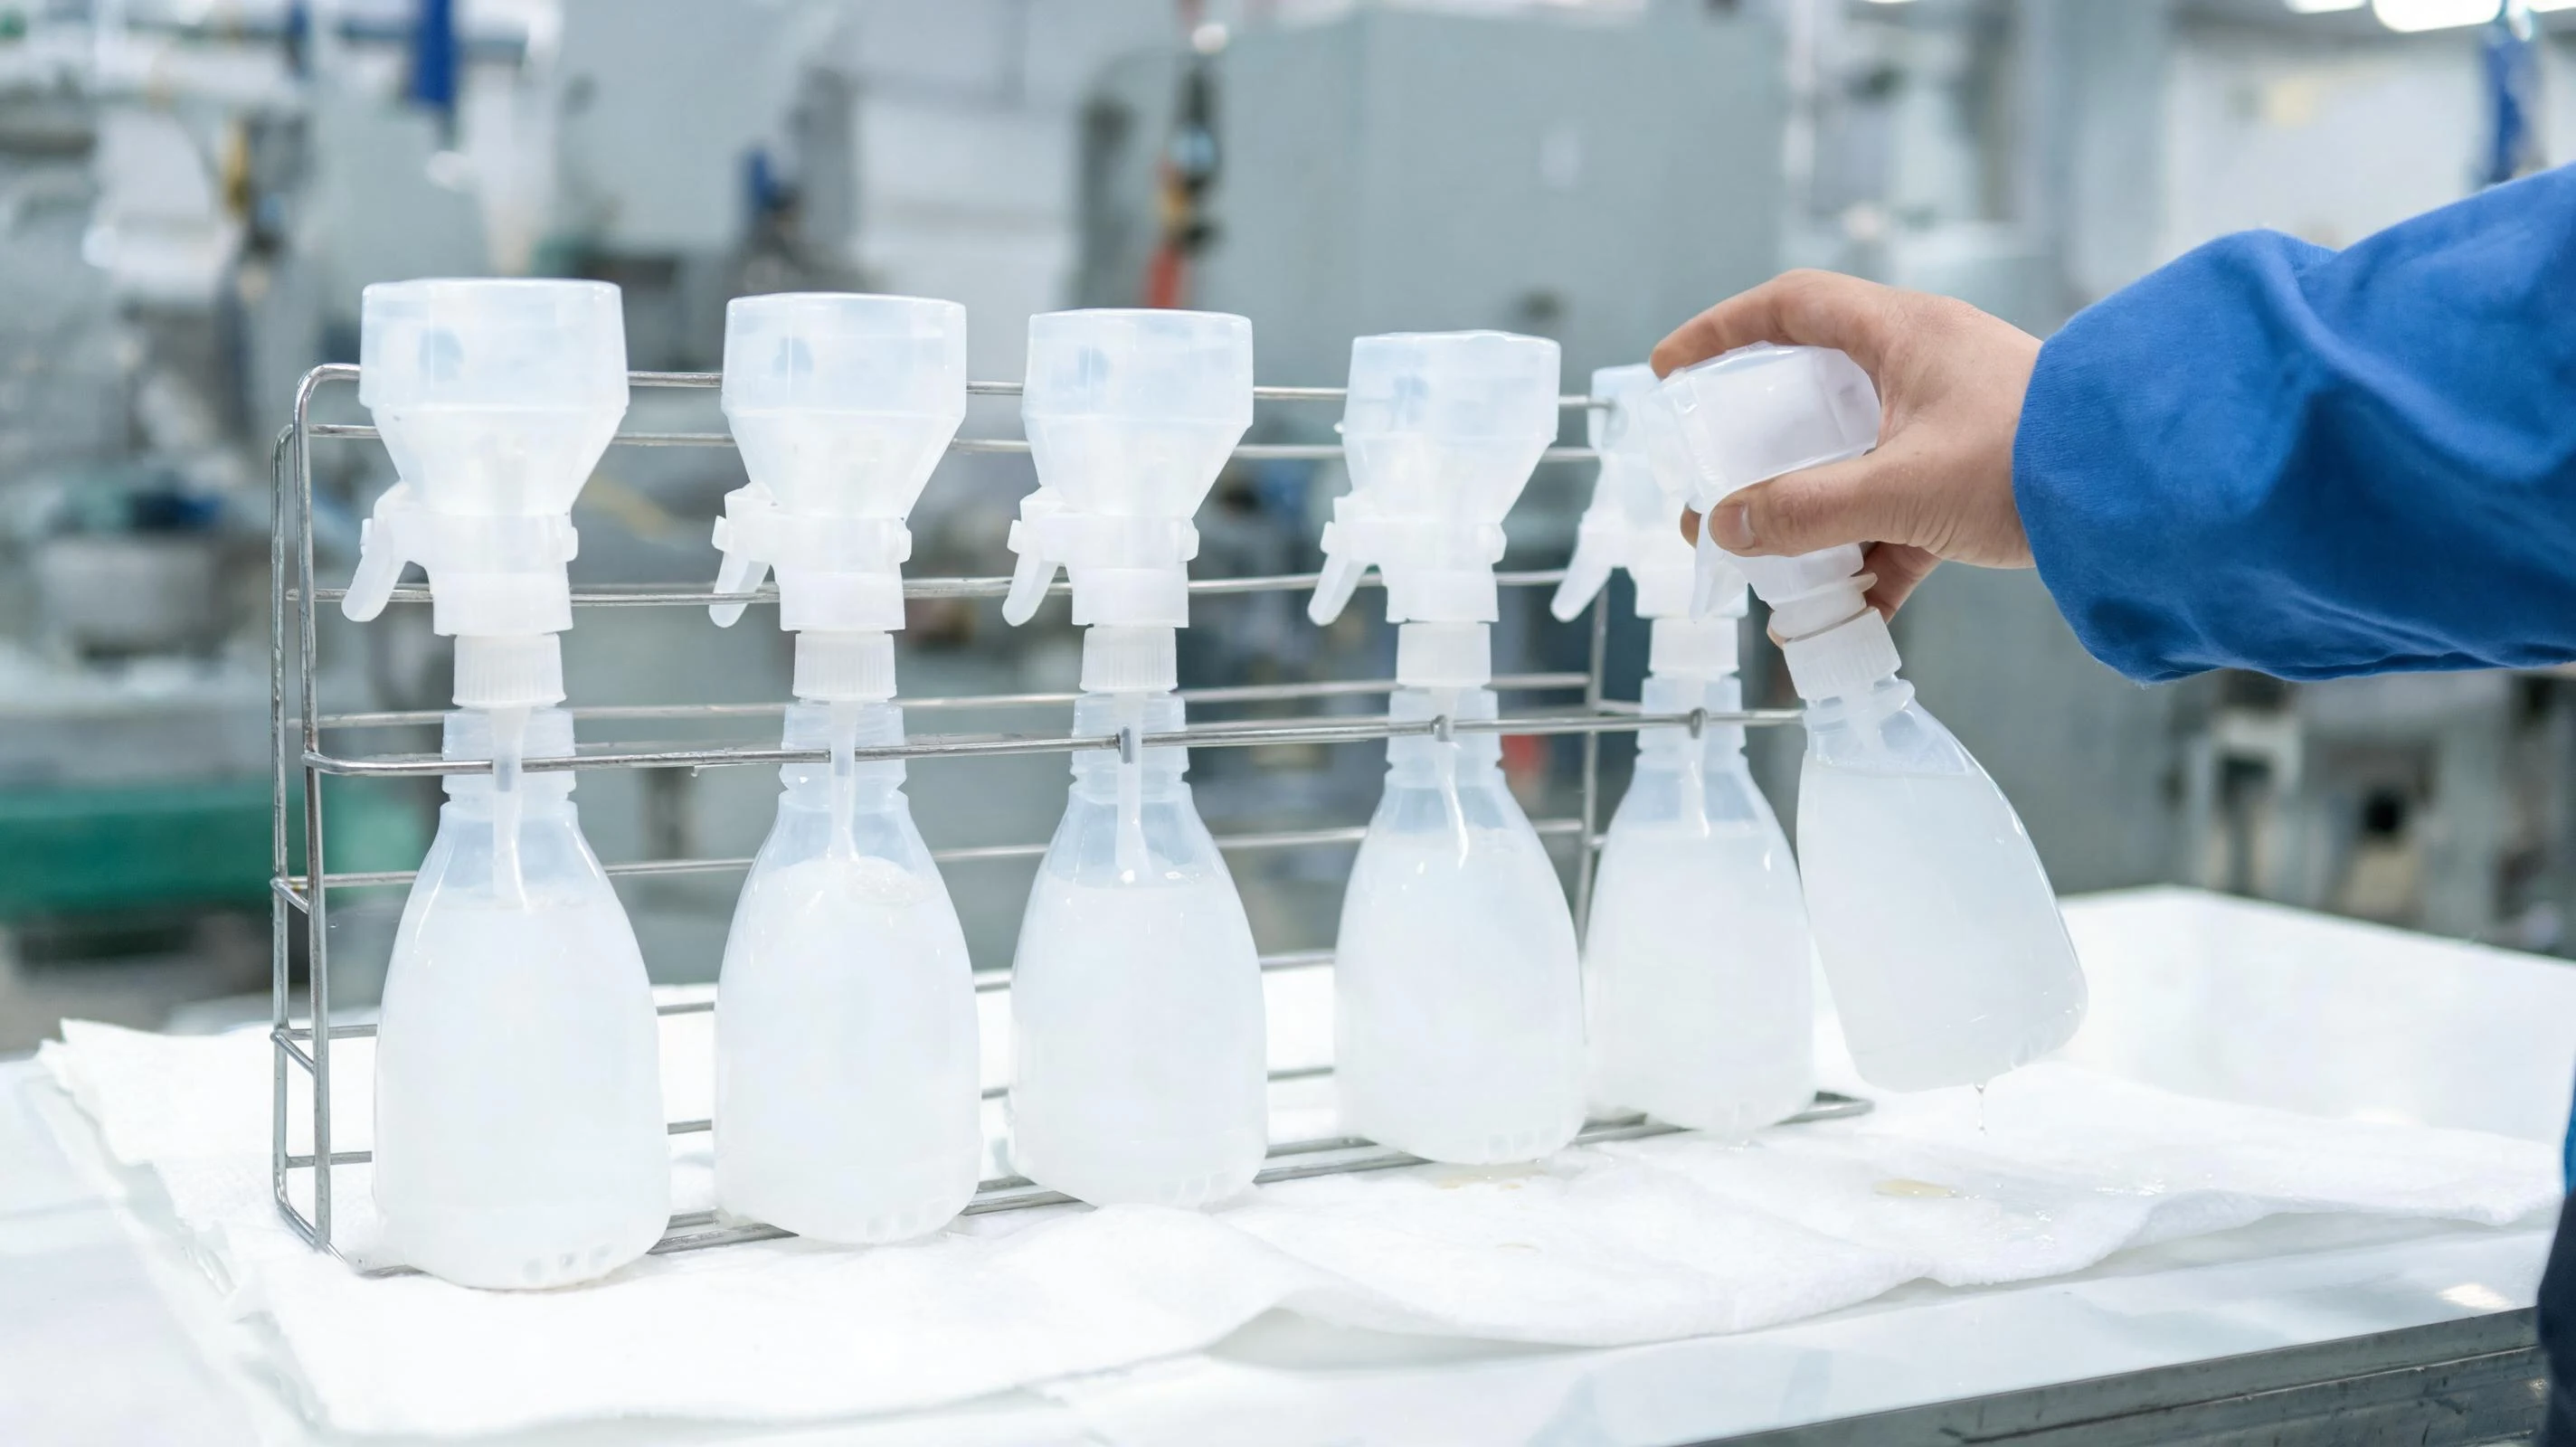
口部を後から変えるコスト
承認後に色やラベルを変えるのは日常的です。口部は違います。口部は鋼材の中にあるからです。
| 変更内容 | やり直すこと | 日程への影響 |
|---|---|---|
| 口部規格のみ | 口部インサートの再加工または交換、嵌合サンプルの再作成 | 数日程度、他の金型はそのまま |
| 口部と肩部 | 本体金型の再加工、重量と肉厚の再検証 | 数週間、装飾サンプルはすべて廃棄 |
| スプレーヤー供給元の変更 | 嵌合サンプル、トルク条件、ガスケット確認、再承認 | 新しい供給元の金型次第。ボトルは変更不要な場合もあります |
| 充填後に発覚 | 充填在庫、ラベル、二次包装 | 最も高くつくケース。包装ではなく製品が失われます |
どうしても後から変えるなら、インサートだけにしてください。肩部に触れた瞬間、重量・肉厚・装飾の承認がすべてやり直しになります。
よくある質問
今使っているスプレーヤーを新しいオリジナルボトルに使えますか
使えますし、通常はそのほうが安価です。スプレーヤーは承認済みのまま、ボトルをそれに合わせて作ります。実物、または図面と量産サンプル3本をお送りいただければ、それを基準に口部を設計します。
なぜ充填後だけカラーから漏れるのですか
シールは荷重に依存するからです。空のボトルは液をガスケットに押し付けません。口部が少し短い、ガスケットが少し薄いといった差は、ボトルに重さと動きが出てから初めて現れます。
ディップチューブの長さはどれくらいが適正ですか
カラー下面から底までの長さから 1.5〜3 mm 引いた値です。空のボトルではなく充填した状態で測ってください。空で底を避けていたチューブも、荷重で底が張り出すと接触します。
既に販売しているボトルの口部をそのまま作れますか
意匠が保護されていなければ、寸法を測定して嵌合サンプルで確認します。ボトルと使う予定のスプレーヤーをお送りください。金型見積の前に寸法と差異を整理してご連絡します。